أداة كهربائية تتشقق بعد ستة أشهر. موصل يتلف بعد ثلاث دورات تجميع. جهاز طبي يفشل في اجتياز عملية التعقيم بسبب انفصال المقبض المرن عن الهيكل. هذه ليست عيوب تصنيع عشوائية. إنها النتيجة المتوقعة لتطبيق عملية تصنيع متعددة المواد غير مناسبة على تطبيق غير مناسب.
غالبًا ما يُنظر إلى تقنيتي «القولبة الفوقية» و«القولبة بالإدخال» على أنهما خياران متبادلان. لكنهما ليسا كذلك. فكلتا التقنيتين تجمعان مواد متعددة في جزء واحد متكامل، وتستبعدان عمليات التجميع الثانوية. لكنهما تعملان من خلال آليات مختلفة تمامًا، وتخدمان أهدافًا تصميمية مختلفة، وترتبطان من خلال قوى فيزيائية مختلفة، وتفشلان بطرق مختلفة عند استخدامهما بشكل خاطئ.
يقدم لك هذا الدليل فهمًا دقيقًا لكيفية عمل كل عملية، والعوامل التي تحدد قوة الترابط في كل حالة، ومجموعات المواد المتوافقة، وتكلفة كل منها، بالإضافة إلى سيناريوهات التطبيق المحددة التي تكون فيها إحدى العمليات هي الخيار الصحيح بشكل واضح، بينما تكون الأخرى خاطئة بشكل واضح. وبنهاية هذا الدليل، ستتمكن من النظر إلى رسم قطعة ما ومعرفة العملية التي يجب تحديدها قبل تخصيص ميزانية الأدوات.
| إجابة سريعة القولبة بالحقن مع إدخال مكون داخلي هي عملية أحادية الطلقة يتم فيها وضع مكون مُشكَّل مسبقًا — وغالبًا ما يكون إدخالًا معدنيًّا مثل صمولة ملولبة من النحاس الأصفر أو دبوس من الفولاذ المقاوم للصدأ — داخل تجويف القالب قبل حقن البلاستيك حوله. والنتيجة هي مكون معدني مثبت ميكانيكيًّا داخل جسم بلاستيكي. أما القولبة الفوقية فهي عملية من خطوتين يتم فيها إضافة طبقة ثانية من مادة مختلفة، عادةً ما تكون مطاطًا حراريًا لينًا (TPE أو TPU)، إلى الركيزة البلاستيكية المقولبة مسبقًا، حيث يتم حقنها على مناطق محددة من سطحها. استخدم القولبة بالملحق عندما تحتاج إلى دمج وظيفة معدنية في جزء بلاستيكي. استخدم القولبة الفوقية عندما تحتاج إلى إضافة طبقة ناعمة الملمس، أو مانع تسرب، أو مقبض، أو ميزة لتخميد الاهتزازات إلى قاعدة بلاستيكية موجودة مسبقًا. |
كيف تعمل تقنية القولبة بالحقن، وما الذي يميزها؟
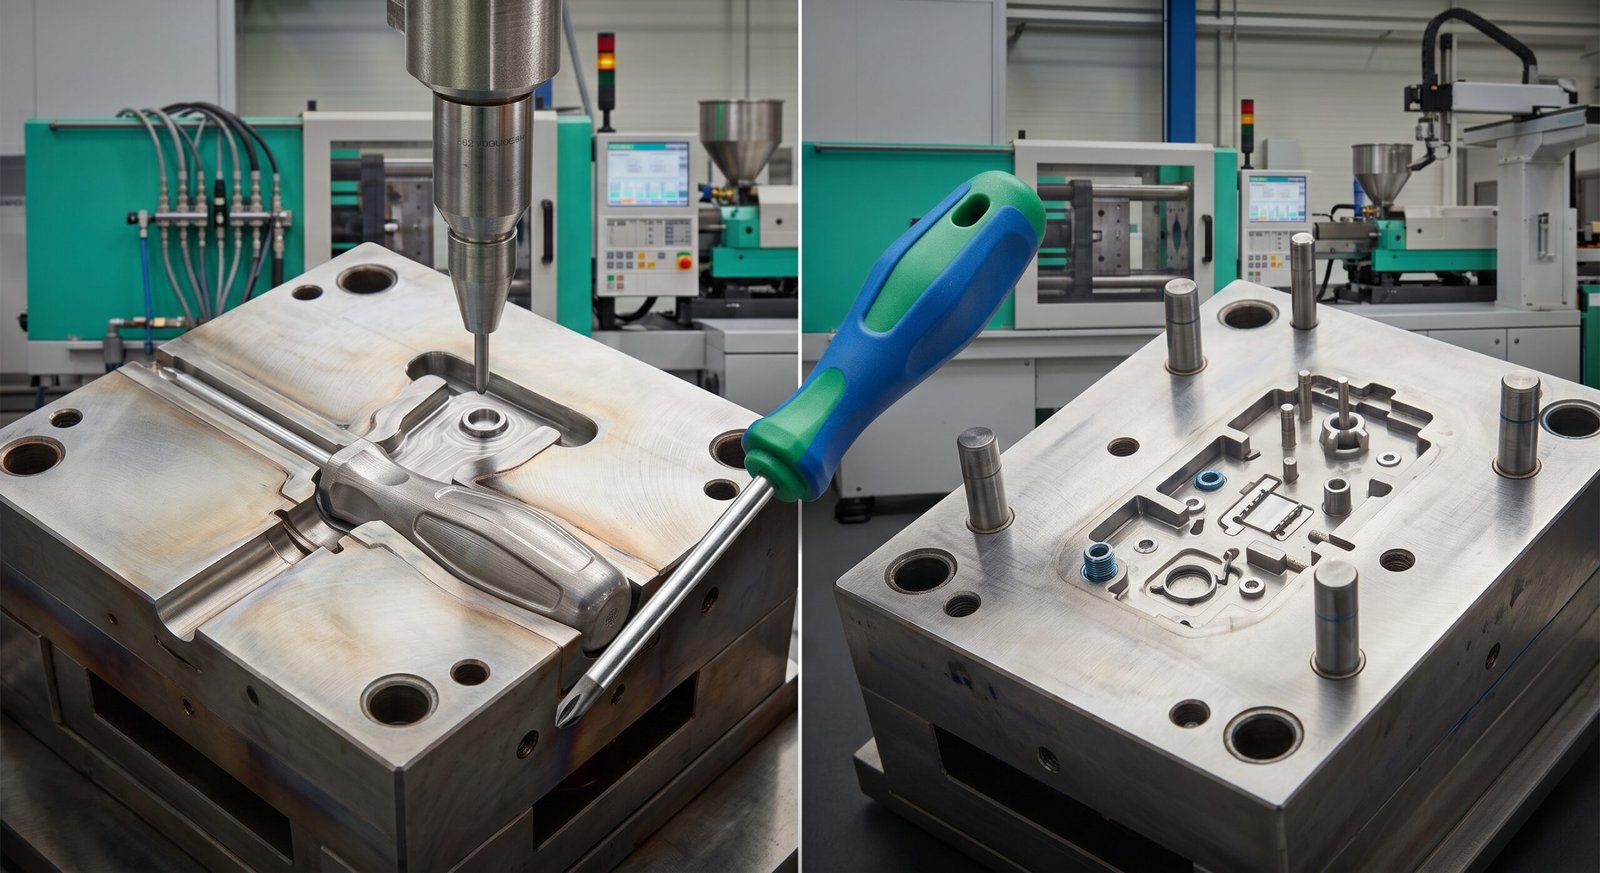
القولبة بالحقن مع إدخال قطعة هي عملية قولبة بالحقن تتم في خطوة واحدة. حيث يتم وضع مكون مسبق التشكيل، وهو «القطعة المُدخلة»، داخل تجويف القالب قبل إغلاق القالب. وعندما يتم حقن البلاستيك الحراري المنصهر تحت الضغط، يتدفق حول القطعة المُدخلة، ليملأ الحجم المتبقي من التجويف ويغلف القطعة المُدخلة أثناء تبريدها وتصلبها. ثم يُفتح القالب، ويُخرج الجزء النهائي كقطعة واحدة متكاملة مع الإدخال ملتصقًا بداخلها بشكل دائم.
الارتباط في عملية القولبة بالملحق هو ارتباط ميكانيكي في المقام الأول وليس كيميائيًا. فمع انكماش البلاستيك أثناء التبريد، ينكمش حول الشكل الهندسي للملحق، مما يخلق قبضة ضاغطة. وتساهم النقوش المخرشّة، والقطع المقعرة، والثقوب، والحواف التي يتم تشكيلها آليًّا على سطح الملحق في توفير شكل هندسي للمادة البلاستيكية لتثبت حوله، مما يزيد بشكل كبير من مقاومة الانسحاب. يمكن سحب أسطوانة نحاسية ذات سطح أملس من غلافها البلاستيكي بقوة معتدلة. أما الأسطوانة نفسها المزودة بتخريد محيطي وثقب مار يمر من خلاله البلاستيك، فقد تتطلب عدة مئات من النيوتن من القوة المحورية لإزالتها.
ما هي الملحقات المستخدمة ولماذا؟
أكثر الملحقات شيوعًا هي الصامولة النحاسية الملولبة. يُشغّل النحاس بشكل دقيق وفقًا لتفاوتات دقيقة في الخيوط، ويقاوم تآكل الخيوط في ظل دورات التجميع المتكررة، ويترابط جيدًا مع معظم اللدائن الحرارية بفضل نسيج سطحه. تُستخدم المسامير والشفرات ووصلات التوصيل الكهربائية المصنوعة من الفولاذ المقاوم للصدأ في الحالات التي تمنع فيها متطلبات التوصيل الكهربائي أو مقاومة التآكل أو مقاومة التآكل البلاستيك من أداء الوظيفة المطلوبة. تُستخدم الملحقات المصنوعة من الألومنيوم في التطبيقات التي تتطلب خفة الوزن. أما الملحقات الخزفية فتُستخدم في مكونات العزل الكهربائي المتخصصة التي تتطلب خصائص عازلة للكهرباء.
تُعد الملحقات المثبتة بالحرارة — التي يتم تركيبها بعد القولبة عن طريق ضغطها في البلاستيك تحت تأثير الحرارة بدلاً من تغليفها أثناء القولبة — فئة عملية منفصلة لا ينبغي الخلط بينها وبين القولبة بالملحقات. توفر الإدخالات المثبتة بالحرارة مرونة أكبر في تكرار التصميم نظرًا لإمكانية إضافتها بعد تصنيع القالب الرئيسي، ولكنها توفر قوة سحب أقل مقارنةً بالإدخالات المصبوبة ذات الشكل الهندسي المكافئ، وذلك لأن الارتباط الانضغاطي يتطور على طول تلامس أقصر.
أين يتم تطبيق تقنية القولبة بالإدخال؟
- العلب الملولبة: في مجال الإلكترونيات الاستهلاكية، والأدوات الكهربائية، والعلب الصناعية التي قد تؤدي فيها دورات التجميع المتكررة بالبراغي إلى تآكل الخيوط البلاستيكية، تُستخدم صواميل نحاسية مصبوبة بالحقن لتوفير خيوط معدنية متينة داخل هيكل بلاستيكي.
- الموصلات الكهربائية: تُشكَّل دبابيس وشفرات التلامس المعدنية، المُغلفة بأغلفة من البلاستيك الحراري، مجموعات موصلات من قطعة واحدة، مما يلغي الحاجة إلى عمليات التثبيت بالضغط الثانوية أو عمليات الربط باللاصق.
- مكونات السيارات: تُستخدم تقنية القولبة بالإدخال في تصنيع أغطية أجهزة الاستشعار، ومجموعات المفاتيح، ومشابك تنظيم الكابلات، وذلك لدمج ميزات التثبيت المعدنية مع الهياكل البلاستيكية التي قد تتعرض للتلف في حالة تعرضها لأحمال التثبيت المباشرة بين المعدن والمعدن.
- الأجهزة الطبية: تُشكل الإبر والقنيات وعناصر التلامس المصنوعة من الفولاذ المقاوم للصدأ، والمصبوبة في محاور وأغلفة بوليمرية، مجموعات من قطعة واحدة، مما يلغي الحاجة إلى خطوات الربط اللاصق التي تزيد التكلفة وتؤدي إلى حدوث أعطال في بيئات التعقيم.
كيف تعمل تقنية «القوالب المركبة» (Overmolding)، وما هي المشكلة التي تحلها فعليًّا؟
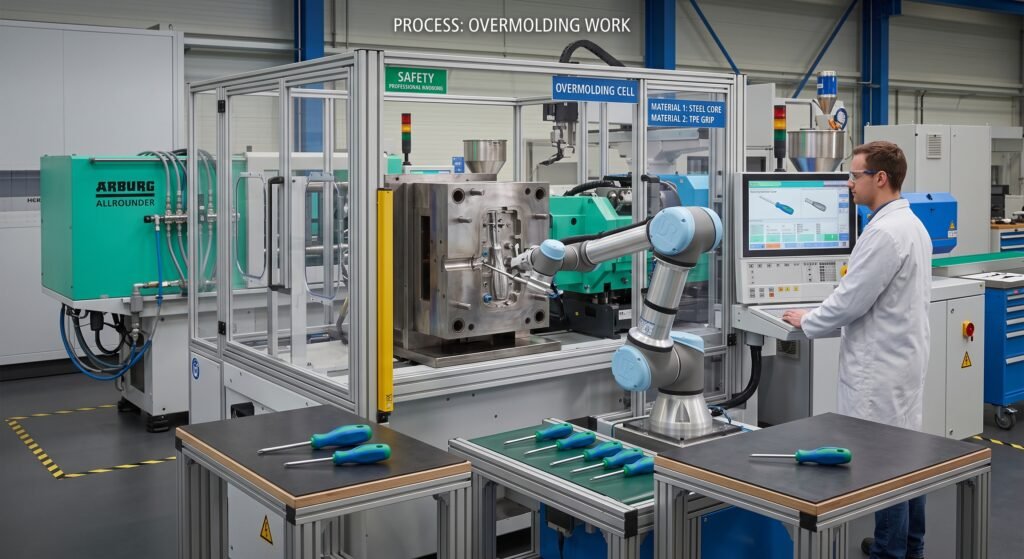
يُعد «القولبة الفوقية» عملية تتألف من خطوتين. يتم أولاً تشكيل الركيزة البلاستيكية، عادةً في قالب حقن قياسي. ثم تُوضع تلك الركيزة في قالب ثانٍ، حيث يتم حقن مادة ثانية فوق مناطق محددة من سطحها. وعندما تبرد المادة الثانية، تلتصق بسطح الركيزة، مما ينتج عنه قطعة متعددة المواد دون الحاجة إلى مواد لاصقة أو مثبتات ميكانيكية أو تجميع ثانوي.
الارتباط في عملية التشكيل بالحقن الفوقي هو ارتباط كيميائي في المقام الأول وليس ميكانيكيًا. ويعتمد نجاح الالتصاق على ثلاثة عوامل تتعلق بالمواد: توافق القطبية الكيميائية بين الركيزة ومواد القوالب الخارجية، وكون طاقة سطح الركيزة أعلى من التوتر السطحي لمادة القوالب الخارجية المنصهرة، والتوافق الحراري الذي يسمح للحرارة المنبعثة من المادة الثانية المحقونة بتكوين طبقة رقيقة من الانتشار المتبادل عند السطح الفاصل حيث تتشابك سلاسل البوليمر من كلتا المادتين.
تُعد قوة الالتصاق في الأزواج المتوافقة قابلة للقياس وذات مغزى. تحقق الركائز المصنوعة من مادة ABS والمغطاة بمواد TPE قوة تقشير تتراوح بين 15 و30 نيوتن/ملم، وفقًا لمعيار ASTM D903، عند ضبط معلمات العملية بشكل صحيح [1]. وعندما يُطبق نفس مادة TPE على ركيزة من البولي بروبيلين دون استخدام عامل توافق، فإن قوة التقشير تكون قريبة من الصفر؛ وذلك لأن الطاقة السطحية المنخفضة للبولي بروبيلين تمنع الترطيب والانتشار المتبادل. ولا يُعد توافق المواد أمراً اختيارياً في عملية القولبة الفوقية، بل هو الأساس الهندسي الكامل للربط.
ما هي تركيبات المواد التي تناسب عملية القولبة الفوقية؟
لا تترابط جميع أزواج الركائز ومواد القوالب الخارجية ترابطًا كيميائيًّا. ويعتمد التوافق على تطابق القطبية والطاقة السطحية. ترتبط الركائز ذات الطاقة السطحية العالية، مثل ABS والبولي كربونات، بسهولة باللدائن المرنة القطبية مثل TPE وTPU. أما الركائز ذات الطاقة السطحية المنخفضة، مثل البولي بروبيلين والبولي إيثيلين، فتتطلب مركبات TPE مُعدلة للتوافق ومُصنَّعة خصيصًا أو معالجة سطحية لتحقيق قوة ارتباط مقبولة.
| مادة الركيزة | مواد القوالب المتوافقة | نوع السندات | قوة التقشير النموذجية | الملاحظات |
|---|---|---|---|---|
| ABS | TPE (SEBS)، TPU، PVC اللين | كيميائي + ميكانيكي | من 15 إلى 30 نيوتن/مليمتر | أكثر أزواج القوالب المتراكبة شيوعًا. قوة التصاق ممتازة. |
| بولي كربونات (PC) | TPU، TPE (درجة متوافقة مع البولي كربونات) | الكيميائية | 12 إلى 25 نيوتن/ملم | يتطلب استخدام مادة TPE متوافقة مع أجهزة الكمبيوتر الشخصية. قد لا تعمل مادة TPE القياسية. |
| مزيج من مادة ABS وPC | TPE، TPU | الكيميائية | 15 إلى 28 نيوتن/ملم | قوة التصاق جيدة. شائعة الاستخدام في مقابض الأجهزة الإلكترونية الاستهلاكية. |
| النايلون (PA6/PA66) | أنواع TPE المتخصصة فقط | الكيمياء (صعبة) | من 5 إلى 15 نيوتن/ملم | لا يتماسك مادة TPE القياسية جيدًا. أما سطح النايلون فيتجمد بسرعة كبيرة. |
| البولي بروبلين (PP) | TPV، TPO (متوافق مع البولي بروبيلين فقط) | مادة كيميائية + عامل توافق | من 8 إلى 20 نيوتن/ملم | يتطلب مركب TPE خاصًا بالبولي بروبيلين (PP). لن يلتصق مركب SEBS القياسي. |
| بيك | سيليكون متخصص، TPU محدود | ميكانيكي (بشكل أساسي) | منخفض بدون ميزات تصميمية | الرابطة الكيميائية صعبة. استخدم آليات التثبيت الميكانيكية في تصميم الركيزة. |
يوضح الجدول أعلاه أداء الرابطة الكيميائية في ظل ظروف عملية مثالية. وقد يؤدي التلوث، أو امتصاص الرطوبة، أو عدم كفاية درجة حرارة الركيزة، أو سرعة الحقن غير الصحيحة في الجولة الثانية إلى انخفاض قوة الرابطة بنسبة تتراوح بين 30 و60 في المائة عن القيم الموضحة. وتعد مراقبة العملية في عملية القولبة الفوقية أمرًا بالغ الأهمية بقدر أهمية اختيار المواد.
ما الفرق المباشر بين تقنية القولبة المزدوجة وتقنية القولبة بالإدخال؟
نادرًا ما يكون الاختيار بين هاتين العمليتين نابعًا من تفضيل تقنية معينة. بل يعتمد على الوظيفة المطلوبة من القطعة، وطبيعة مادة الملحق أو مادة القولبة الفوقية، ونمط الفشل الذي يسعى التصميم إلى منعه.
| عامل المقارنة | إدراج القوالب | التشكيل الزائد |
|---|---|---|
| لقطات من عملية التصوير | حقنة واحدة (يتم إدخال الحشوة قبل عملية القولبة) | عمليتا حقن (الطبقة الأساسية أولاً، ثم الطبقة الخارجية ثانيًا) |
| مادة الحشو/القوالب المركبة | إدخالات معدنية أو خزفية أو بلاستيكية مسبقة التشكيل | المرنات الحرارية (TPE، TPU، السيليكون) |
| آلية السندات الأولية | ميكانيكي (قبضة ضغطية انكماشية) | كيميائي (التناضح البيني للبوليمرات عند السطح الفاصل) |
| الهدف الرئيسي للتصميم | إضافة وظائف معدنية إلى الهيكل البلاستيكي | إضافة طبقة ناعمة الملمس أو غطاء محكم أو مقبض إلى الهيكل البلاستيكي |
| متطلبات الأدوات | قالب واحد مزود بمحطة تحميل الملحقات | قالبان أو قالب دوار ثنائي الحقن (2K) |
| مدة الدورة | أطول قليلاً (يستغرق تركيب الملحق من 5 إلى 15 ثانية) | أطول (دورتان كاملتان للحقن لكل قطعة) |
| التكلفة النموذجية للأدوات | من 5 إلى 20 في المائة أعلى من تكلفة القالب القياسية | 20 إلى 50 في المائة أعلى من تكلفة القالب المصنوع من الركيزة وحدها |
| نمط الفشل الرئيسي | إدخال قطعة قابلة للسحب تحت حمل محوري أو عزم دوران | انفصال الطبقات الناتج عن اقتران مواد غير متوافقة |
| متطلبات التصميم من أجل التصنيع (DFM) | التخريد، أو التجاويف السفلية، أو الثقوب المارة على سطح الملحق | اختيار أزواج المواد المتوافقة، والتحكم في درجة حرارة سطح الركيزة |
| الصناعات الأولية | الإلكترونيات، السيارات، الطب، الصناعة | المنتجات الاستهلاكية، الأدوات الكهربائية، مقابض السيارات، المقابض الطبية |
| التوافق مع أنظمة الأتمتة | مستوى عالٍ (تطبيق تقنية إدخال الحشوات الآلية راسخ) | مرتفع بالنسبة للآلة الدوارة من طراز 2K؛ معتدل بالنسبة للنقل اليدوي |
متى ينبغي عليك اختيار القولبة بالحقن، ومتى ينبغي عليك اختيار القولبة بالغطاء؟
يتم اتخاذ قرار اختيار العملية بناءً على المتطلبات الوظيفية للقطعة، وليس بناءً على الخبرة في التصنيع أو تكلفة الأدوات وحدها. وتساعد الأسئلة الثلاثة التالية في تحديد الخيار المناسب في الغالبية العظمى من حالات تطوير المنتجات.
هل يجب أن تتضمن القطعة وظائف معدنية؟
إذا كان التصميم يتطلب عناصر ملولبة ستخضع لدورات تجميع متكررة، أو نقاط تلامس كهربائية أو موصلات داخل هيكل بلاستيكي، أو عناصر هيكلية معدنية لنقل الحمل داخل غلاف بلاستيكي، أو دبابيس أو شفرات أو إبر يجب أن تظل في مواقعها بدقة داخل مصفوفة بوليمرية، فإن القولبة بالإدخال هي العملية المناسبة. لا توجد عملية صب فوقي يمكنها توفير الخصائص الوظيفية للخيوط المعدنية، أو التوصيلية الكهربائية، أو الصلابة الهيكلية للمعدن. فالخيار واضح.
هل يحتاج هذا الجزء إلى طبقة ناعمة، أو مانع تسرب، أو سطح مريح؟
إذا كان التصميم يتطلب سطحًا ناعم الملمس للمقبض من أجل تحسين راحة المستخدم وتقليل إجهاد اليد، أو حافة مانعة للتسرب أو حشية مدمجة مباشرة في الهيكل البلاستيكي دون الحاجة إلى خطوة تجميع ثانوية، أو خصائص امتصاص الاهتزازات أو الصدمات في منطقة محددة من القطعة، أو لون ثانٍ أو ملمس متباين للتمييز البصري أو هوية العلامة التجارية، أو طبقة حاجزة كيميائية فوق ركيزة هيكلية، فإن عملية التشكيل بالقولبة هي العملية الصحيحة. لا يمكن أن يوفر القولبة بالإدخال هذه الخصائص الوظيفية لأن الإدخالات المعدنية لا توفر النعومة، أو مطابقة متطلبات الإحكام، أو تخميد الاهتزازات.
ماذا لو كانت القطعة تحتاج إلى كليهما؟
تتطلب بعض التجميعات وجود وظائف مدمجة معدنية وأسطح خارجية لينة في آن واحد. قد يحتاج مقبض أداة جراحية إلى إدخالات من الفولاذ المقاوم للصدأ لتثبيت القنية وأسطح قبضة من مادة TPE لراحة الجراح ومقاومة التعقيم. في هذه الحالات، تُستخدم العمليات بالتتابع: أولاً القولبة بالإدخال لدمج العناصر المعدنية، ثم القولبة الفوقية في قالب ثانٍ لتطبيق طبقة TPE على الركيزة التي أصبحت الآن كاملة. تقوم شركة Elite Mold Tech بتصميم وتصنيع الأدوات اللازمة لكلتا العمليتين، كما تنسق تدفق الإنتاج المكون من مرحلتين في إطار نظام إدارة قائمة المواد (BOM) واحد، مما يلغي الأعباء الإدارية المرتبطة بالتنسيق بين عدة موردين لتجميع قطعة واحدة.
ما هي تكلفة كل عملية مقارنةً بالقولبة بالحقن القياسية؟
لا يُعد كل من القولبة بالحقن مع إدخال قطع أو القولبة بالحقن المتراكبة أكثر تكلفة بشكل ملحوظ مقارنةً بالقولبة بالحقن القياسية بمادة واحدة، شريطة توزيع تكلفة القوالب بشكل صحيح. وتأتي التكاليف الإضافية من عناصر محددة في كل عملية.
عوامل تكلفة القولبة بالإدخال
- تكلفة الملحقات: تتراوح تكلفة الملحقات النحاسية الملولبة عادةً بين 0.05 و0.50 دولار أمريكي للقطعة الواحدة، اعتمادًا على الحجم ومواصفات الخيط والكمية. أما دبابيس أو شفرات التلامس المصنوعة من الفولاذ المقاوم للصدأ، فتتراوح تكلفتها بين 0.10 و5.00 دولار أمريكي للقطعة الواحدة. وتُضاف تكلفة الملحقات مباشرةً إلى تكلفة كل قطعة.
- وقت تحميل الملحقات: يستغرق وضع الملحقات يدويًّا من 5 إلى 15 ثانية لكل دورة. أما وضعها آليًّا فيستغرق من 3 إلى 8 ثوانٍ. وباعتبار أن تكلفة تشغيل الآلة تتراوح بين 50 و100 دولار أمريكي في الساعة، فإن وضع الملحقات الذي يستغرق 10 ثوانٍ يضيف ما بين 0.14 و0.28 دولار أمريكي لكل قطعة إلى تكلفة وقت الدورة.
- Mold design complexity: the mold must include precise insert locating features, pins, or nests that hold the insert in exact position during mold close and injection. This adds USD 500 to USD 3,000 to standard mold design cost depending on insert count and positioning precision.
Overmolding Cost Factors
- Second mold requirement: overmolding requires a second tool, adding USD 3,000 to USD 20,000 in tooling cost depending on complexity. Two-shot rotary molding (2K) eliminates the second mold by integrating both shots in one machine, but requires a specialized 2K injection press that costs USD 150,000 to USD 500,000 to purchase.
- Material cost: TPE and TPU overmold materials cost USD 3.00 to USD 8.00 per kilogram, similar to standard engineering resins. The overmold shot volume is typically 10 to 30 percent of total part weight, so material cost addition is modest.
- Cycle time addition: the overmold shot adds a full injection cycle per part. At a typical cycle time of 20 to 45 seconds per shot, total cycle time per finished part roughly doubles compared to single-material molding.
| Not Sure Whether Your Part Needs Overmolding or Insert Molding?Upload your STEP or IGES file to Elite Mold Tech and receive a free DFM review within 12 hours. Our engineering team will assess your geometry, material requirements, and functional objectives to recommend the correct process, provide a tooling cost estimate, and identify any material compatibility issues before a single mold is designed. All uploads are secure and covered by NDA on request.Visit elitemoldtech.com to upload your CAD file and start your process review. |
أدلة ومصادر ذات صلة من «إيليت مولد تك»
أدلة ذات صلة: دليل شامل لاختيار عمليات التصنيع, injection mold cost breakdown, overmolding services.
المراجع الموثوقة: Society of Plastics Engineers (SPE), ASTM International plastics standards.
احصل على مراجعة DFM من شركة Elite Mold Tech
هل أنت مستعد للانتقال من مرحلة التصميم إلى مرحلة تصنيع القطعة؟ قم بتحميل ملف CAD الخاص بك إلى Elite Mold Tech وستتلقى مراجعة DFM في غضون 12 ساعة، مع ملاحظات من فريقنا الهندسي بشأن التفاوتات المسموح بها والمواد والتكلفة قبل الشروع في تصنيع القوالب.
الأسئلة الشائعة
Can overmolding and insert molding be combined in the same part?
Yes, and this combination is used in several high-performance product categories where both metal functionality and soft exterior surfaces are required simultaneously. A surgical instrument handle is a clear example: stainless steel cannula attachment inserts are molded into the polymer substrate in the first operation using insert molding, and TPE grip surfaces are then applied to the exterior of that substrate in a second overmolding operation. The result is a single integrated part with embedded metal functionality, a rigid structural polymer body, and a soft sterilizable grip surface, all produced without any secondary assembly or adhesive bonding. Elite Mold Tech designs tooling sequences for both processes and manages the two-stage production flow under one program to eliminate inter-supplier coordination overhead.
What causes delamination in overmolded parts, and how is it prevented?
Delamination in overmolded parts almost always traces to one of three root causes: incompatible material pairing where the substrate and overmold materials do not share sufficient polarity or surface energy to form a chemical bond, insufficient substrate temperature at the moment of overmold injection preventing the inter-diffusion layer from forming, or contamination of the substrate surface from mold release agents, moisture absorption, or handling that blocks molecular contact at the interface. Prevention follows from each root cause in the same order: confirm chemical compatibility before tooling is built using published peel strength data per ASTM D903 for your specific material pair, control substrate temperature by minimizing the time between the first and second shot, and eliminate mold release agent use on any surface that will receive the overmold layer. Mechanical interlocking features designed into the substrate, ribs, through-holes, and undercuts that the overmold material flows into, provide a secondary retention mechanism when chemical bond strength alone is insufficient for the application load.
What is the difference between two-shot molding and overmolding?
Two-shot molding, also called 2K molding or dual-shot molding, is a specific overmolding variant that uses a single rotary injection press with two injection barrels to deliver both shots in one continuous machine cycle without removing the part from the mold between shots. The mold rotates 180 degrees after the first shot, positioning the substrate in front of the second injection barrel, which injects the overmold material directly. Two-shot molding produces shorter cycle times, higher consistency, and superior bond strength compared to manual transfer overmolding because the substrate never cools fully between shots and is never exposed to contamination during handling. The trade-off is equipment cost: a 2K rotary press costs USD 150,000 to USD 500,000 compared to two standard presses at USD 30,000 to USD 100,000 each. Two-shot molding justifies its premium at high production volumes, typically above 50,000 parts per year, where cycle time reduction and quality consistency compound into significant economic advantage.
Why do metal inserts in injection molded parts sometimes crack the surrounding plastic?
Cracking around molded-in metal inserts typically results from differential thermal expansion between the metal insert and the surrounding plastic. All metals have a coefficient of thermal expansion (CTE) that differs from all thermoplastics, and in most combinations the plastic has a significantly higher CTE than the metal. When a part cycles through temperature changes in its service environment, the plastic attempts to expand more than the metal insert. Since the insert is encapsulated and cannot move, the plastic experiences tensile hoop stress around the insert perimeter. If this stress exceeds the plastic’s tensile strength at the operating temperature, cracking occurs. Prevention involves specifying an adequate wall thickness of plastic around the insert, typically a minimum of 1.5 times the insert diameter, using toughened grades of the substrate resin that have higher elongation before fracture, and for high-temperature applications, using inserts with CTE values closer to the plastic, or pre-heating the inserts before molding to reduce the thermal shock at the plastic-metal interface.
Is insert molding possible with plastic inserts, or only metal?
Insert molding works with any preformed component that can survive the injection molding process conditions: the mold close force, the injection pressure of 10,000 to 30,000 psi, the melt temperature of the injected resin, and the cooling cycle. Metal is the most common insert material because it easily survives all of these conditions and provides the functional properties most commonly needed in insert molding applications. Plastic inserts are used when the second material provides a property the first molded plastic cannot, such as a transparent window of polycarbonate insert-molded into an opaque housing, or a high-temperature PEEK insert in a lower-cost polyamide body. Ceramic inserts are used in electrical isolation applications. The constraint is that the insert must have greater dimensional stability and resistance to deformation under injection conditions than the plastic being injected around it, otherwise the insert distorts during the molding process and the finished part fails dimensional inspection.
How do you specify the correct brass insert for an injection molded threaded feature?
Brass insert selection for injection molded threaded features involves four parameters: thread size and type (metric or unified, coarse or fine pitch), insert length relative to wall thickness (insert length should be at least 1.5 times the insert diameter to provide adequate pull-out resistance), installation method (molded-in during injection vs. heat-set post-molding vs. ultrasonic installation), and knurling pattern on the insert outer diameter. For molded-in inserts, diamond knurling on the outer diameter provides the highest pull-out and torque-out resistance because it gives the encapsulating plastic maximum mechanical interlock geometry as it shrinks around the insert. The insert outer diameter determines the minimum boss diameter in the plastic part: boss diameter should be at least 2.0 to 2.5 times the insert outer diameter to prevent hoop stress cracking during cooling. Standard brass inserts from manufacturers such as Heli-Coil, Penn Engineering, and Böllhoff are available with documented pull-out force specifications, allowing the design to be validated against the fastener torque requirement before production tooling is committed.
نبذة عن المؤلف:
يتخصص أليكس مورغان في المحتوى التقني المتعلق بالتصنيع الدقيق، مع التركيز على التصنيع باستخدام الحاسب الآلي (CNC)، والقولبة بالحقن، والصب بالقالب، والطباعة ثلاثية الأبعاد، وتصنيع الصفائح المعدنية، وتصنيع القوالب حسب الطلب. وبفضل خبرته التي تزيد عن عقد من الزمن في مجال المحتوى التصنيعي بين الشركات (B2B) وتحسين محركات البحث (SEO)، فإنه ينتج محتوى دقيقًا من الناحية التقنية ومصممًا خصيصًا للمهندسين ومطوري المنتجات وفرق المشتريات وصناع القرار في مجال التصنيع. تساعد أعماله الشركات المصنعة العالمية على توضيح قدرات الإنتاج المعقدة وخيارات المواد والتفاوتات المسموح بها وعمليات التصنيع ومعايير الجودة للعملاء في جميع أنحاء الولايات المتحدة وأوروبا ومنطقة آسيا والمحيط الهادئ. يكتب أليكس لصالح شركات التصنيع التي تولي أهمية كبيرة للخبرة الفنية والدقة والموثوقية.