عاد نموذج مسطح من المصنع أقصر بمقدار 4 مم في شفة حاسمة. ولا يتناسب الجزء مع العلبة التي صُمم لإغلاقها. لم يقم أحد بتعديل الرسم. كانت المشكلة تكمن في افتراض خاطئ واحد بشأن «معامل K» المستخدم لحساب هامش الانحناء، وهو افتراض وضعه مهندس قبل ثلاثة أسابيع، حيث اعتمد على الإعدادات الافتراضية لبرنامج CAD دون مطابقتها مع المواد والأدوات الفعلية.
يبدو تصنيع الصفائح المعدنية أمرًا بسيطًا من الخارج: قص شكل مسطح، وثنيه إلى شكل ثلاثي الأبعاد، ثم ربط القطع ببعضها. لكن في الواقع، يخضع هذا العمل لعلاقات فيزيائية دقيقة بين سماكة المادة، ونصف قطر الانحناء، وهندسة الأدوات، واتجاه الحبيبات، وهي العوامل التي تحدد ما إذا كان النموذج المسطح سيصبح قطعة مناسبة أم قطعة ستُرمى مباشرةً في سلة الخردة. إن فهم هذه العلاقات بشكل صحيح ليس مجرد تفصيل اختياري. بل هو جوهر علم تصميم الصفائح المعدنية برمته.
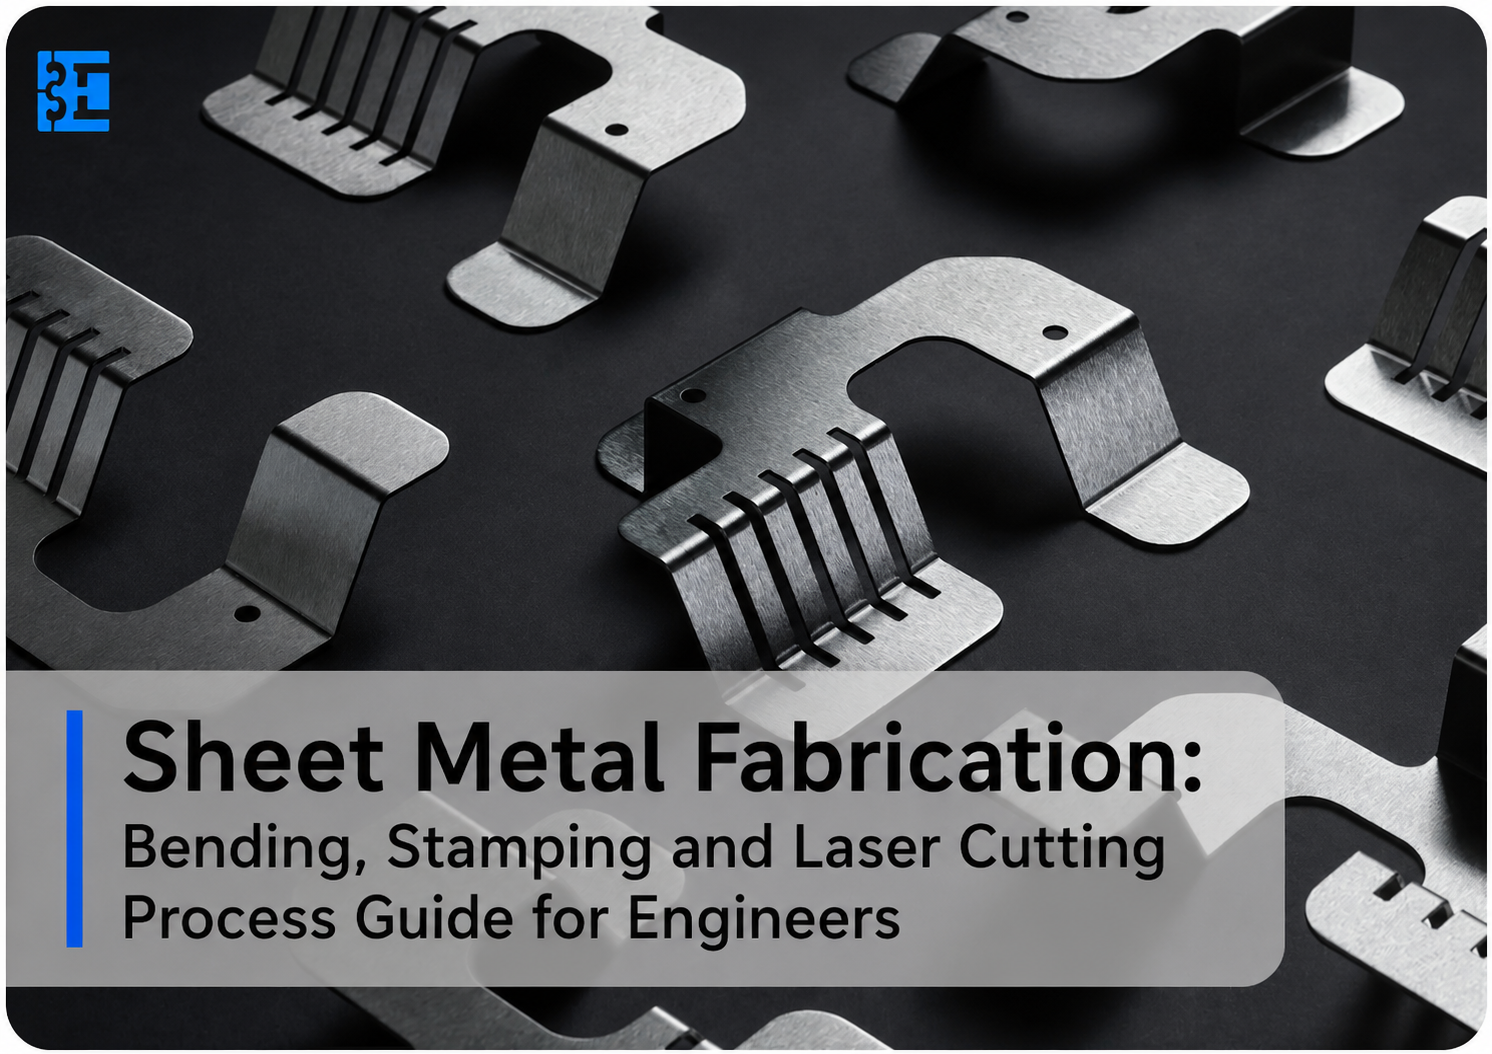
يغطي هذا الدليل العمليات الثلاث الأساسية لتصنيع الصفائح المعدنية (القطع، والانحناء، والختم) بالعمق التقني الذي يحتاجه المهندس لتصميم قطعة ما بشكل صحيح من المرة الأولى: كيفية عمل كل طريقة قطع وحالات استخدامها، وحسابات «المعامل K» و«هامش الثني» التي تحول القطعة ثلاثية الأبعاد إلى نمط مسطح دقيق، وقواعد نصف قطر الثني الأدنى حسب المادة، ومتى يحل الختم باستخدام القوالب التقدمية محل عمليات الثني والقطع الفردية.
| إجابة سريعة يجمع تصنيع الصفائح المعدنية بين ثلاث عمليات أساسية: القطع (حيث يتم فصل القطعة المسطحة عن المخزون باستخدام الليزر، أو النفاثة المائية، أو البلازما، أو مكبس الثقب)، والانحناء (حيث تقوم مكبس الثني بتشكيل القطعة المسطحة إلى هندسة ثلاثية الأبعاد باستخدام قالب على شكل حرف V ومثقاب)، والختم (حيث تجمع القوالب والمكابس بين القطع والانحناء والتشكيل في عملية آلية واحدة للإنتاج بكميات كبيرة). يُعد القطع بالليزر مناسبًا للنماذج الأولية والكميات الصغيرة إلى المتوسطة بسمك يصل إلى 25 مم. يتطلب الثني باستخدام مكبس الثني عامل K دقيقًا (عادةً ما يتراوح بين 0.3 و0.5 حسب المادة) لحساب هامش الثني وإنتاج نمط مسطح يُطوى إلى البعد النهائي الصحيح. يصبح الختم باستخدام القوالب التقدمية فعالاً من حيث التكلفة عند إنتاج ما يزيد عن 5,000 إلى 10,000 وحدة، حيث يُستبدل استثمار في الأدوات يتراوح بين 5,000 و50,000 دولار أمريكي بتكاليف لكل قطعة تمثل جزءاً بسيطاً من تكاليف القطع والانحناء بالليزر المكافئة. |
ما هي الطرق الأساسية للقطع في تصنيع الصفائح المعدنية؟
يبدأ تصنيع كل قطعة من الصفائح المعدنية بقطعة مسطحة مقطوعة من مادة خام. وتؤثر طريقة القطع المختارة على جودة الحواف، والتفاوت المسموح به، والسمك الذي يمكن تحقيقه، والتكلفة، ويعتمد الاختيار الصحيح على الحجم، والمادة، ومتطلبات الدقة.
القطع بالليزر
يعمل القطع بالليزر على تركيز شعاع ليزر عالي الطاقة على سطح الصفيحة، مما يؤدي إلى صهر وتبخير المادة محليًّا، بينما يعمل غاز مساعد (النيتروجين للحصول على قطع نظيفة في الفولاذ المقاوم للصدأ والألومنيوم، والأكسجين لقطع أسرع في الفولاذ الطري) على إزالة المادة المنصهرة من شق القطع. تقوم ليزرات الألياف، التي أصبحت الآن المعيار الصناعي، بقطع المواد العاكسة مثل الألومنيوم والنحاس بشكل أكثر موثوقية من أنظمة الليزر القديمة التي تعمل بغاز ثاني أكسيد الكربون (CO2). يحقق القطع بالليزر تفاوتات تتراوح بين 0.1 و0.15 مم، ويتعامل مع سماكات المواد من 0.5 مم حتى 25 مم في الأنظمة الصناعية، وينتج حافة نظيفة مع منطقة متأثرة بالحرارة ضئيلة عند استخدام معلمات مُحسَّنة بشكل صحيح. وهو الخيار الافتراضي للنماذج الأولية، والكميات المنخفضة إلى المتوسطة، وأي قطعة ذات خطوط معقدة نظرًا لعدم الحاجة إلى أدوات. تتحدد التكلفة بناءً على وقت القطع (طول المحيط والسماكة) بدلاً من تعقيد القطعة، مما يجعل القطع ذات الخطوط المعقدة تكاد تكون مجانية مقارنةً باستخدام أدوات مكابس التثقيب.
القطع بالنفث المائي
يعمل القطع بنفث الماء على دفع تيار مائي محمل بمواد كاشطة بضغط يصل إلى 60,000 psi عبر فوهة صغيرة، مما يؤدي إلى تآكل المادة على طول مسار القطع. وعلى عكس القطع بالليزر، لا يولد القطع بنفث الماء أي حرارة في القطعة، مما يجعله الخيار الأمثل للمواد الحساسة للحرارة، والمواد السميكة التي تتجاوز قدرة الليزر (حتى 150 مم أو أكثر)، والمواد التي تعكس أو تمتص طاقة الليزر بشكل ضعيف مثل النحاس الأصفر والنحاس عند سماكات معينة. تكون التفاوتات المسموح بها في القطع بالماء النفاث، والتي تتراوح بين 0.1 و0.25 مم، أوسع قليلاً من تلك الخاصة بالقطع بالليزر بسبب الانحناء الطبيعي وعرض الشق الناتج عن تيار المواد الكاشطة، كما أن سرعة القطع أبطأ بكثير، مما يجعل القطع بالماء النفاث أكثر تكلفة لكل قطعة بالنسبة للمواد الرقيقة التي يكون فيها القطع بالليزر أسرع وذو كفاءة مماثلة.
القطع بالبلازما
يستخدم القطع بالبلازما نفاثة غاز متأين (بلازما) عند درجة حرارة عالية للغاية لإذابة المعادن الموصلة للكهرباء، حيث يتم نفخ المادة المنصهرة بعيدًا بواسطة تيار الغاز. يُعد القطع بالبلازما أسرع وأقل تكلفة من القطع بالليزر على ألواح الفولاذ الطري السميكة (أكثر من 6 مم)، ولكنه ينتج شقًا أوسع، وجودة حواف أقل نعومة، ومنطقة متأثرة بالحرارة أكبر مقارنةً بالقطع بالليزر. وتعتبر التفاوتات المسموح بها التي تتراوح بين 0.5 و1.0 مم أكثر تساهلاً بكثير مقارنةً بالقطع بالليزر أو النفاثة المائية. يُستخدم القطع بالبلازما في تصنيع الهياكل الفولاذية، وأعمال الألواح السميكة، والتطبيقات التي تكون فيها المظهر الجمالي للحواف والتفاوتات الضيقة أمورًا ثانوية مقارنة بسرعة القطع والتكلفة عند التعامل مع المواد الثقيلة.
الضرب
تستخدم عملية القطع بالضغط باستخدام المثقاب (Punch press) مثقابًا من الفولاذ المقوى وقالبًا مطابقًا لقطع فتحة أو شكل من الصفيحة في ضربة واحدة. يتطلب التثقيب استخدام أدوات (مثقاب وقالب محددان لكل شكل وحجم فتحة)، مما يجعله غير اقتصادي للأجزاء المصنوعة لمرة واحدة، ولكنه سريع للغاية وفعال من حيث التكلفة في أحجام الإنتاج التي يتكرر فيها نفس نمط الثقوب عبر آلاف الأجزاء. تحتوي مكابس التثقيب البرجية التي تعمل بالتحكم الرقمي (CNC) على مخزن لأشكال الأدوات القياسية ويمكنها قص الخطوط المعقدة من خلال سلسلة من المثاقب المتداخلة عندما لا يكون استخدام قالب مخصص مبررًا. ينتج عن عملية التثقيب حافة مقطوعة تتميز بظواهر الانقلاب والتلميع ومناطق الكسر، ويمكن تحقيق تفاوتات تبلغ 0.1 مم باستخدام أدوات حادة ومُصانة جيدًا.
كيف تُحسب هامش الانحناء وعامل K للحصول على نمط مسطح دقيق؟
يُعد التحويل من قطعة ثلاثية الأبعاد مُثنية إلى نمط مسطح ثنائي الأبعاد دقيق أهم عملية حسابية على الإطلاق في تصميم الصفائح المعدنية. فكل ثني يؤدي إلى شد السطح الخارجي للمادة وضغط السطح الداخلي، ويجب أن يأخذ النمط المسطح هذا التشوه في الحسبان، وإلا فإن القطعة النهائية لن تتطابق مع الأبعاد المقصودة لها.
فهم المحور المحايد وعامل K
عندما تنحني الصفائح المعدنية، يوجد في مكان ما عبر سماكة المادة محور محايد، وهو مستوى لا يتعرض للتمدد ولا للانضغاط أثناء عملية الانحناء. أما المادة الواقعة خارج هذا المحور (السطح الخارجي للانحناء) فتتعرض للتمدد. أما المادة الموجودة داخل هذا المحور (السطح الداخلي) فتتعرض للانضغاط. عامل K هو النسبة التي تحدد موقع هذا المحور المحايد داخل سماكة المادة: K يساوي المسافة من السطح الداخلي إلى المحور المحايد، مقسومة على السماكة الإجمالية للمادة.
المعامل K ليس ثابتًا ماديًّا. فهو يتغير تبعًا لطريقة الثني (الثني الهوائي مقابل الثني بالضغط السفلي مقابل السك)، ونسبة نصف قطر الانحناء الداخلي إلى سماكة المادة، وهندسة الأدوات (عرض فتحة القالب ونصف قطر المثقاب)، ودرجة صلابة المادة، واتجاه الحبيبات. القيم الأولية المنشورة هي: الفولاذ الطري من 0.42 إلى 0.46، والفولاذ المقاوم للصدأ من 0.45 إلى 0.50، والألومنيوم الطري من 0.33 إلى 0.40، والنحاس الأصفر الطري أو النحاس من 0.35 إلى 0.38. تُعد هذه القيم نقاط انطلاق موثوقة، وليست ضمانات، والطريقة الوحيدة لتحقيق عامل K بدقة تصل إلى 0.005 هي ثني عينة اختبار مادية من المادة الفعلية، وبالسماكة الفعلية، وباستخدام الأدوات الفعلية، وقياس النتيجة مباشرةً [1].
صيغة حساب بدل الانحناء
يُعرف «هامش الانحناء» (BA) بأنه طول القوس للمحور المحايد الذي يمر عبر منطقة الانحناء، وهو يمثل الكمية الفعلية من المادة المستهلكة أثناء عملية الانحناء. والصيغة القياسية هي: BA يساوي زاوية الانحناء بالراديان، مضروبة في مجموع نصف قطر الانحناء الداخلي وناتج ضرب معامل K وسماكة المادة. في حالة الانحناء بزاوية 90 درجة، يتم تبسيط هذه الصيغة بشكل كبير، ويكون طول النمط المسطح مساوياً لمجموع طولي الحافتين مضافاً إليه هامش الانحناء، ويُقاس من خطوط الانحناء بدلاً من الأبعاد الخارجية أو الداخلية للقطعة.
إن الخطأ في تقدير هامش الانحناء، حتى لو كان بمقدار 0.5 مم فقط، يتراكم عبر كل انحناء في قطعة متعددة الانحناءات. فقد يؤدي وجود خطأ في معامل K يبلغ 0.3 مم لكل انحناء في هيكل مكون من أربعة انحناءات إلى انحراف يبلغ 1.2 مم في الأبعاد الإجمالية، وهو ما يكفي لمنع الغطاء المصمم بدقة من الإغلاق بشكل صحيح أو منع محاذاة نمط فتحات التثبيت مع قطع التثبيت المقابلة.
| المواد | النطاق النموذجي لمعامل K | نصف قطر الانحناء الأدنى (× السماكة) | الارتداد (انحناء بزاوية 90 درجة) |
|---|---|---|---|
| الفولاذ العادي (المدلفن على البارد) | 0.42 إلى 0.46 | 1.0 طن (عكس اتجاه الألياف)، 1.5 طن (في اتجاه الألياف) | من 2 إلى 4 درجات |
| الفولاذ المقاوم للصدأ 304/316 | 0.45 إلى 0.50 | 1.5 طن (عبر اتجاه الألياف)، 2.0 طن (مع اتجاه الألياف) | من 4 إلى 7 درجات |
| الألومنيوم 5052-H32 (ناعم) | 0.35 إلى 0.40 | 1.0T كحد أدنى | من 2 إلى 5 درجات |
| الألومنيوم 6061-T6 (صلب) | 0.40 إلى 0.45 | 2.0T إلى 4.0T (حسب الحبيبة) | من 3 إلى 8 درجات |
| النحاس الأصفر / النحاس (اللين) | 0.35 إلى 0.38 | 1.0T كحد أدنى | من 1 إلى 3 درجات |
| الفولاذ المجلفن | 0.42 إلى 0.46 (مثل الفولاذ الأساسي) | من 1.0 طن إلى 1.5 طن | من 2 إلى 5 درجات |
يستحق الألومنيوم 6061-T6 اهتمامًا خاصًا لأن صلابة هذا النوع العالية تجعله أكثر عرضةً للتشقق عند انحناءات ذات نصف قطر ضيق مقارنةً بالألومنيوم 5052 الأكثر ليونة. أمام المهندسين الذين يحتاجون إلى انحناءات ذات نصف قطر ضيق في الألومنيوم 6061 خياران: إما تحديد استخدام 5052-H32 بدلاً منه إذا سمح التطبيق بذلك، أو تلدين مادة 6061 قبل الانحناء ومعالجتها حرارياً لإعادتها إلى حالة T6 بعد التشكيل، مما يضيف خطوة معالجة إضافية ولكنه يحافظ على القدرة على تحقيق نصف قطر أكثر ضيقاً [2].
ما الفرق بين «تحني الهواء» و«التثبيت» و«التشكيل»؟
لا يُعد ثني الصفائح باستخدام مكبس الثني عمليةً واحدة. فهناك ثلاث طرق متميزة تنتج مستويات مختلفة من الدقة، والارتداد، والتكلفة، ويعتمد الاختيار الصحيح على متطلبات التفاوت المسموح به وحجم الإنتاج.
التحكم بالهواء
في عملية الثني الهوائي، يتم دفع المثقاب جزئيًا داخل القالب على شكل حرف V، بحيث يتلامس مع المادة عند ثلاث نقاط دون إجبارها على الدخول بالكامل إلى شكل القالب. يتم التحكم في زاوية الانحناء من خلال المسافة التي يقطعها المثقاب، وليس من خلال هندسة القالب، مما يعني أن مجموعة قوالب واحدة يمكنها إنتاج أي زاوية انحناء عن طريق ضبط عمق المثقاب. هذه المرونة تجعل الثني الهوائي الطريقة السائدة في ورش العمل والإنتاج ذي الحجم المنخفض إلى المتوسط. يجب تعويض الارتداد عن طريق الثني الزائد، وتقوم مكابس الثني الحديثة التي تعمل بنظام التحكم الرقمي (CNC) بقياس زاوية الانحناء الفعلية في الوقت الفعلي وتعديلها تلقائيًا. في عملية الثني الهوائي، يتم التحكم في نصف قطر الانحناء الداخلي من خلال عرض فتحة القالب، وليس من خلال نصف قطر طرف المثقاب، نظرًا لأن المادة لا تلامس طرف المثقاب عند العمق الكامل.
الوصول إلى القاع
تعمل عملية «الضغط حتى القاع» على دفع المثقاب بالكامل داخل القالب، مما يدفع المادة لتضغط على جدران القالب وقاعه. ويؤدي ذلك إلى الحصول على زوايا ثني أكثر اتساقًا وقابلية للتكرار مع انكماش أقل مقارنةً بعملية الثني الهوائي، لكنها تتطلب مجموعة قوالب مخصصة لكل زاوية وسماكة مادة على حدة، نظرًا لأن هندسة القالب نفسها هي التي تحدد زاوية الثني النهائية. يُستخدم الثني بالضغط السفلي عندما تكون هناك حاجة إلى تفاوت زاوي أقل مما يمكن للثني الهوائي وحده توفيره بشكل موثوق.
سك العملة
تستخدم عملية السك قوة ضغط هائلة، تفوق قوة الضغط المستخدمة في عملية الثني القاعي بعدة أضعاف، لإجبار المادة على التدفق داخل تجويف القالب واتخاذ الشكل الهندسي الدقيق للقالب مع الحد الأدنى من الارتداد المرن وأدق نصف قطر انحناء يمكن تحقيقه. يؤدي التشكيل بالسك إلى تقوية منطقة الانحناء بشكل كبير، ويتطلب قوة ضغط أكبر بكثير مقارنة بالثني الهوائي أو الثني القاعي لنفس المادة والسماكة. ويُستخدم هذا الأسلوب في التطبيقات التي تتطلب أصغر نصف قطر انحناء ودقة زاوية عالية، على حساب تآكل أكبر للأدوات ومتطلبات قوة ضغط أعلى.
متى يحل الختم التدريجي بالقالب محل عمليات القطع والثني الفردية؟
يجمع الختم بالقوالب التقدمية بين عمليات القطع، والثقب، والثني، والتشكيل في قالب واحد يقوم بدفع المادة عبر محطات متعددة في ضغطة واحدة مستمرة للماكينة. يتم تغذية لفافة من الصفائح المعدنية عبر القالب، وتقوم كل محطة بعملية واحدة: قد تقوم المحطة الأولى بثقب فتحات التثبيت، وتقوم المحطة الثانية بقطع المخطط الخارجي، وتقوم المحطات اللاحقة بتشكيل الانحناءات والخصائص، وتقوم المحطة النهائية بفصل القطعة المكتملة عن الشريط الحامل.
تعتبر الجوانب الاقتصادية لعملية الختم باستخدام القوالب التقدمية عكس ما هو عليه الحال في القطع بالليزر والثني الفردي. ويتراوح الاستثمار في أدوات القوالب التقدمية بين 5,000 دولار أمريكي لقوالب بسيطة ذات محطتين و50,000 دولار أمريكي أو أكثر لقوالب معقدة ذات عشر محطات تُنتج قطعة معقدة ذات ميزات تشكيل متعددة. وبمجرد توفر هذه القوالب، تنخفض مدة الدورة إلى ثوانٍ لكل قطعة وتقترب تكلفة العمالة لكل قطعة من الصفر، حيث تعمل المكبس تلقائيًا بمجرد تحميل اللفافة.
عادةً ما يتراوح حجم التعادل بين الأجزاء المقطوعة بالليزر والمثنية والأجزاء المقطوعة باستخدام القوالب التقدمية بين 5,000 و10,000 وحدة بالنسبة للأجزاء ذات التعقيد المتوسط، على الرغم من أن هذا الرقم يتغير بشكل كبير بناءً على حجم الجزء وسماكة المادة وعدد العمليات المنفصلة التي تجمعها النسخة المقطوعة في ضغطة واحدة للماكينة. فالقطعة التي تتطلب أربع عمليات منفصلة (قطع، وثنيتين، وثقب) بتكلفة إجمالية تبلغ 3.50 دولار أمريكي باستخدام الليزر وآلة الثني، قد تبلغ تكلفتها 0.40 دولار أمريكي للقطعة الواحدة بمجرد توفر قوالب التثقيب التدريجي المُستهلكة عند حجم إنتاج سنوي يبلغ 50,000 وحدة [3].
كيف يمكن مقارنة العمليات الثلاث الأساسية لتصنيع الصفائح المعدنية من حيث التكلفة والتفاوت المسموح به وحجم الإنتاج؟
| العملية | تكلفة الأدوات | التسامح | أفضل نطاق حجمي | المهلة الزمنية | الميزة الرئيسية |
|---|---|---|---|---|---|
| القطع بالليزر + الثني اليدوي | لا شيء (برمجة CNC فقط) | قطع من 0.1 إلى 0.2 مم، زاوية انحناء من 0.5 إلى 1.0 درجة | من 1 إلى 5,000 وحدة | من أسبوع إلى أسبوعين | لا حاجة إلى استثمار في الأدوات، وتكرار سريع للتصميم، وخطوط خارجية معقدة دون أي تكلفة إضافية |
| القطع بنفث الماء + الثني اليدوي | لا يوجد | القطع من 0.1 إلى 0.25 مم | من 1 إلى 2,000 وحدة (مواد سميكة أو حساسة للحرارة) | من أسبوع إلى ثلاثة أسابيع | لا توجد منطقة متأثرة بالحرارة، وتقوم بقطع المواد السميكة أو غير المألوفة التي لا تستطيع العمليات الأخرى قطعها |
| مكبس الثقب + ثني باستخدام التحكم الرقمي (CNC) | منخفض إلى متوسط (خزانة أدوات قياسية) | قطع بسمك 0.1 مم، انحناء بزاوية 0.5 درجة | من 500 إلى 20,000 وحدة | من أسبوع إلى أسبوعين | أسرع من الليزر في إنتاج أنماط ثقوب بسيطة ومتكررة بكميات كبيرة |
| الختم باستخدام القوالب التقدمية | من 5,000 دولار أمريكي إلى 50,000 دولار أمريكي أو أكثر | 0.05 إلى 0.15 ملم (حسب القالب) | من 5,000 إلى ملايين الوحدات | مدة إنتاج القوالب تتراوح بين 6 و12 أسبوعًا | أقل تكلفة للقطعة الواحدة عند إنتاج كميات كبيرة، وإنتاج آلي بالكامل بنظام الضربة الواحدة |
| هل تحتاج إلى مساعدة في اختيار عملية تصنيع الصفائح المعدنية المناسبة لقطعتك؟قم بتحميل ملف STEP أو DXF الخاص بك إلى Elite Mold Tech واحصل على مراجعة مجانية لتصميم قابل للتصنيع (DFM) في غضون 12 ساعة. سيقوم فريقنا الهندسي بالتحقق من افتراضاتك المتعلقة بعامل K، والتأكد من الحد الأدنى لنصف قطر الانحناء وفقًا للمادة والسماكة المستخدمتين، والتوصية بالقطع بالليزر أو التثقيب أو الختم بالتقاليب التقدمية بناءً على حجم الإنتاج الخاص بك. جميع عمليات التحميل آمنة، وتتوفر حماية بموجب اتفاقية عدم الإفشاء (NDA) عند الطلب.تفضل بزيارة موقع elitemoldtech.com للتعرف على إمكانيات تصنيع الصفائح المعدنية. |
أدلة ومصادر ذات صلة من «إيليت مولد تك»
أدلة ذات صلة: دليل شامل لاختيار عمليات التصنيع, شرح التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي (CNC), خدمات تصنيع الصفائح المعدنية والقطع بالقالب.
المراجع الموثوقة: بيانات المواد الصادرة عن ASM International, معايير ASTM International الخاصة بالصفائح المعدنية.
احصل على مراجعة DFM من شركة Elite Mold Tech
هل أنت مستعد للانتقال من مرحلة التصميم إلى مرحلة تصنيع القطعة؟ قم بتحميل ملف CAD الخاص بك إلى Elite Mold Tech وستتلقى مراجعة DFM في غضون 12 ساعة، مع ملاحظات من فريقنا الهندسي بشأن التفاوتات المسموح بها والمواد والتكلفة قبل الشروع في تصنيع القوالب.
الأسئلة الشائعة
لماذا يخرج نموذجي المسطح بمقاس خاطئ رغم أنني استخدمت معامل K الافتراضي في برنامج CAD الخاص بي؟
تُعد القيم الافتراضية لمعامل K في برامج CAD (التي تتراوح عادةً بين 0.4 و0.44 في معظم الحزم) نقاط انطلاق عامة، وليست قيمًا مُعايرة وفقًا للمواد والسماكة ونصف قطر الانحناء والأدوات الخاصة بك. يعتمد عامل K الفعلي بشكل كبير على نسبة نصف قطر الانحناء الداخلي إلى سماكة المادة: عند نسب نصف القطر إلى السماكة الضيقة التي تقل عن 0.5، تتركز قوى الضغط بشدة على السطح الداخلي، مما يدفع عامل K للانخفاض نحو 0.33 بغض النظر عما يفترضه الإعداد الافتراضي للبرنامج. وعند نسب نصف القطر إلى السماكة الأكثر اتساعًا التي تزيد عن 2.0، يقترب معامل K من 0.5. كما أن درجة صلابة المادة، واتجاه الحبيبات بالنسبة لخط الانحناء، وفتحة القالب المحددة ونصف قطر المثقاب المستخدمين من قبل المصنع الخاص بك، كلها عوامل تؤدي إلى ابتعاد معامل K الفعلي أكثر عن أي قيمة افتراضية عامة. الطريقة الوحيدة الموثوقة للقضاء على هذا التباين هي ثني عينة اختبار مادية من المادة الفعلية الخاصة بك، وبالسماكة، وتكوين الأدوات، وقياس طول النموذج المسطح الناتج مباشرةً، ثم استخدام عامل K المقاس هذا لحساب النموذج المسطح للإنتاج.
ما الفرق بين عمليات «تشكيل الهواء» و«التشكيل السفلي» و«السك» من حيث التكلفة والدقة؟
يستخدم الثني بالهواء مجموعة قوالب واحدة لإنتاج أي زاوية ثني من خلال التحكم في عمق حركة المثقاب، مما يجعله الطريقة الأقل تكلفة من حيث الأدوات والأكثر مرونة، على حساب ارتفاع معدل الارتداد (من 2 إلى 8 درجات حسب المادة) الذي يجب تعويضه من خلال الثني الزائد أو قياس الزاوية باستخدام التحكم الرقمي (CNC). تعمل عملية «الضغط حتى القاع» على ضغط المادة بالكامل داخل القالب، مما يتطلب قالبًا مخصصًا لكل زاوية محددة، لكنها تنتج نتائج أكثر اتساقًا مع ارتداد أقل مقارنةً بالثني الهوائي. تستخدم عملية السك قوة تبلغ عدة أضعاف قوة الضغط القاعي لإجبار المادة على التوافق بدقة مع هندسة القالب، مما يقضي فعليًا على الارتداد ويمكّن من تحقيق أصغر نصف قطر للانحناء، على حساب متطلبات قوة ضغط أعلى بكثير، وتآكل أسرع للأدوات، والحاجة إلى قالب مخصص لكل زاوية. بالنسبة لمعظم أعمال الورش والنماذج الأولية، يوفر الثني الهوائي على مكبس ثني CNC مزود بقياس الزاوية في الوقت الفعلي دقة كافية بأقل تكلفة. ويُستخدم السك في تطبيقات الإنتاج عالية الدقة التي لا يمكن تلبية متطلبات التفاوت الزاوي فيها بأي طريقة أخرى.
ما هو الحد الأدنى لنصف قطر الانحناء الذي يجب أن أضعه في الاعتبار عند تصميم قطع الصفائح المعدنية؟
يعتمد نصف قطر الانحناء الأدنى بشكل أساسي على نوع المادة ودرجة صلابتها، ويؤدي تجاوزه إلى خطر حدوث تشققات على السطح الخارجي للانحناء حيث تتركز إجهادات الشد. وكقاعدة عامة أولية، تتحمل معظم أنواع الفولاذ الطري والألومنيوم اللين نصف قطر انحناء داخلي أدنى يساوي سماكة المادة (1.0T) عبر اتجاه الحبيبات، ويزداد هذا القيمة إلى 1.5T عند الانحناء بموازاة اتجاه الحبيبات؛ لأن الانحناء المتوازي مع اتجاه الحبيبات يركز الإجهاد على طول المستويات البلورية الأضعف. يتطلب الفولاذ المقاوم للصدأ حدًا أدنى أكثر تحفظًا يتراوح بين 1.5T و2.0T نظرًا لمعدل تصلبه العالي أثناء التشكيل. تتطلب سبائك الألومنيوم ذات الصلابة العالية مثل 6061-T6 نصف قطرًا أدنى يتراوح بين 2.0T و4.0T، وهي عرضة للتشقق المرئي عند أنصاف الأقطار الأصغر، وهو قيد تصميمي كبير مقارنةً بالألومنيوم اللين 5052-H32، الذي يتحمل أنصاف أقطار ضيقة تصل إلى 1.0T. وعندما يتطلب التصميم فعليًّا نصف قطرًا ضيقًا في مادة صلبة، فإن البدائل المتاحة هي التحول إلى درجة سبيكة أكثر ليونة، أو تلدين المادة قبل الثني وإعادة المعالجة الحرارية بعد ذلك، أو قبول نصف قطر أكبر والتعويض عن ذلك في الشكل الهندسي المحيط.
متى ينبغي عليّ التحول من القطع والانحناء بالليزر إلى الختم باستخدام القوالب المتتابعة؟
يصبح التحول إلى عملية الختم باستخدام القوالب التقدمية خيارًا اقتصاديًا عندما يتم تعويض استثمار القوالب — الذي يتراوح عادةً بين 5,000 و50,000 دولار أمريكي حسب تعقيد القطعة وعدد المحطات المطلوبة — من خلال الوفورات المحققة لكل قطعة وفقًا لحجم الإنتاج الخاص بكم. وكمقياس عام، فإن القطع التي تتطلب ثلاث عمليات منفصلة أو أكثر (القطع، والانحناءات المتعددة، والثقب) التي تكلف عدة دولارات لكل منها عند استخدام القطع بالليزر والانحناء اليدوي، عادةً ما تصل إلى نقطة التعادل مع أدوات القوالب التقدمية عند ما بين 5,000 و10,000 وحدة سنويًّا، مع اعتماد الحد الدقيق على حجم القطعة وسماكة المادة ومدى تعقيدها. أقل من هذا الحجم، لا يمكن استرداد استثمار القوالب من خلال الوفورات التي تتحقق لكل قطعة ضمن الجدول الزمني المعقول للبرنامج. أما فوق هذا الحجم، فإن الختم باستخدام القوالب التقدمية يوفر تكاليف لكل قطعة تمثل جزءًا بسيطًا من التكلفة المكافئة للقطع بالليزر والانحناء، إلى جانب اتساق أبعاد أكثر دقة عبر دورة الإنتاج الكاملة نظرًا لأن كل قطعة يتم تشكيلها باستخدام هندسة قالب متطابقة بدلاً من تراكم تباين الإعداد عبر عمليات الانحناء الفردية.
هل يمكن قص نفس القطعة المعدنية بالليزر من مواد مختلفة دون إعادة تصميمها؟
غالبًا ما يمكن نقل المقطع الجانبي ثنائي الأبعاد بين المواد المختلفة، ولكن يجب إعادة حساب طول النمط المسطح لأي ملامح منحنية لكل مادة على حدة، لأن معامل K ونصف القطر الأدنى للانحناء والارتداد المرن تختلف جميعها باختلاف المادة ودرجة الصلابة. لا يمكن ببساطة إعادة قص قطعة تم تصميمها والتحقق من صحتها في الفولاذ الطري في الفولاذ المقاوم للصدأ أو الألومنيوم وتوقع أن تنحني إلى الأبعاد النهائية نفسها، لأن الفولاذ المقاوم للصدأ يتطلب عادةً عامل K أعلى بمقدار 0.03 إلى 0.05 مقارنةً بالفولاذ الطري ونصف قطر انحناء أدنى أكبر، وكلاهما يغير طول النمط المسطح المطلوب لتحقيق نفس أبعاد الحافة النهائية. كما يختلف الارتداد بشكل كبير بين المواد: فالفولاذ المقاوم للصدأ يرتد بشكل أكبر بكثير من الفولاذ الطري عند نفس زاوية الانحناء، مما يتطلب تعويضًا مختلفًا عن الانحناء الزائد. عند تبديل المواد في تصميم موجود للصفائح المعدنية، يجب دائمًا إعادة حساب النمط المسطح بدلاً من افتراض أن النمط الأصلي يمكن نقله مباشرةً، والتحقق من صحة التصميم من خلال اختبار الانحناء قبل الشروع في دورة إنتاج كاملة.
ما هو نوع التشطيب السطحي والتفاوت المسموح به الذي يمكنني توقعه من حواف الصفائح المعدنية المقطوعة بالليزر؟
تنتج الحواف المقطوعة بالليزر، عند استخدام معلمات قطع مُحسَّنة بشكل صحيح، سطح قطع نظيفًا وشبه عمودي مع الحد الأدنى من الخبث (المواد المنصهرة التي أعيد تصلبها) على الجانب السفلي، ومنطقة متأثرة بالحرارة تقل عادةً عن 0.1 مم في الفولاذ الطري والفولاذ المقاوم للصدأ باستخدام غاز النيتروجين المساعد. يتراوح تفاوت القطع في أنظمة الليزر الليفي الحديثة بين 0.1 و 0.15 مم لمعظم سماكات المواد التي تقل عن 10 مم، مع تفاوت أوسع قليلاً في المواد الأكثر سماكة حيث يتعين على الشعاع أن يقطع مسافة أطول عبر شق القطع. تكون استقامة الحواف (مدى عموديّة سطح القطع بالنسبة لسطح الصفيحة) ممتازة بشكل عام في المواد الرقيقة، لكنها قد تنحرف قليلاً في المواد الأكثر سمكًا، وهو اعتبار مهم للأجزاء ذات الحواف المتلاصقة ذات التفاوتات الضيقة. بالنسبة للتطبيقات التي تتطلب حافة خالية من النتوءات ومناسبة للمناولة دون الحاجة إلى إزالة النتوءات، فإن القطع بمساعدة النيتروجين على الفولاذ المقاوم للصدأ والألومنيوم ينتج عنه أنظف النتائج. أما قطع الفولاذ الطري باستخدام غاز الأكسجين المساعد فينتج عنه سرعات قطع أسرع، ولكنه ينتج حافة أكثر خشونة ومتأكسدة تتطلب عادةً إزالة ثانوية للنتوءات أو عملية التخميل قبل التشطيب.
نبذة عن المؤلف:
يتخصص أليكس مورغان في المحتوى التقني المتعلق بالتصنيع الدقيق، مع التركيز على التصنيع باستخدام الحاسب الآلي (CNC)، والقولبة بالحقن، والصب بالقالب، والطباعة ثلاثية الأبعاد، وتصنيع الصفائح المعدنية، وتصنيع القوالب حسب الطلب. وبفضل خبرته التي تزيد عن عقد من الزمن في مجال المحتوى التصنيعي بين الشركات (B2B) وتحسين محركات البحث (SEO)، فإنه ينتج محتوى دقيقًا من الناحية التقنية ومصممًا خصيصًا للمهندسين ومطوري المنتجات وفرق المشتريات وصناع القرار في مجال التصنيع. تساعد أعماله الشركات المصنعة العالمية على توضيح قدرات الإنتاج المعقدة وخيارات المواد والتفاوتات المسموح بها وعمليات التصنيع ومعايير الجودة للعملاء في جميع أنحاء الولايات المتحدة وأوروبا ومنطقة آسيا والمحيط الهادئ. يكتب أليكس لصالح شركات التصنيع التي تولي أهمية كبيرة للخبرة الفنية والدقة والموثوقية.