تبلغ تكلفة كل قطعة من القطع السكنية غير الملحومة المصنوعة من لوح مسطح واحد مبلغًا ضئيلًا جدًّا، إلى أن يتطلب التصميم أن يتمدد المعدن أكثر مما تسمح به ضربة واحدة. عندئذٍ يتمزق الكوب، وتحتاج الأداة إلى محطة أخرى، ولا يعود العرض السعري المعتمد كافيًا لتغطية تكاليف العمل. وتكافئ عملية السحب العميق المشترين الذين يتحققون من التوافق بين الشكل الهندسي وحدود المادة قبل قطع الأدوات.
يتناول هذا الدليل خطوات العملية، والنسب التي تحدد العمق، ودرجات جودة الصفائح التي يجب طلبها، وكيفية تجنب العيوب الشائعة.
ما هي عملية السحب العميق؟
السحب العميق هو إحدى طرق تشكيل الصفائح المعدنية، حيث تقوم مطرقة بدفع قطعة معدنية مسطحة إلى تجويف القالب لتشكيل قطعة مجوفة ذات قاع مغلق، مثل الكوب أو العلبة أو الصندوق. ويقوم مثبت القطعة بتثبيت الحافة بحيث يتم إدخالها دون حدوث تجعدات. ولا تحتوي القشرة على أي خطوط التماس، ويمكن أن يتجاوز عمقها قطرها بعد عدة عمليات سحب.
على عكس عملية الثني، يتدفق المعدن. تتعرض الحافة المتقلصة إلى إجهاد ضغط دائري، بينما يتحمل الجدار إجهاد شد.
كيف تسير العملية، خطوة بخطوة
- قطع القطعة الخام. يتم قطع قطعة خام من لفافة، بحيث يكون حجمها مساوياً لمساحة القطعة المطلوبة مع إضافة هامش للتشذيب.
- التثبيت. يقوم مثبت القطعة الخام بضغط القطعة الخام على سطح القالب بقوة محكومة.
- السحب الأول. تقوم المكبس بسحب الحافة فوق نصف قطر القالب لتشكيل كوب عريض وضحل.
- إعادة الرسم. تُرسَم الأجزاء الأعمق مرة أخرى باستخدام أدوات أصغر حجمًا، إما بالطريقة التقليدية أو بطريقة إعادة الرسم العكسي.
- التلدين المتوسط، إذا لزم الأمر. يؤدي التشكيل على البارد إلى تقوية المعدن؛ أما المعالجة الحرارية بين عمليات السحب فتعيد الليونة. لدينا دليل عملية التلدين يشرح كيفية القيام بذلك.
- الضغط، حيثما يُحدد ذلك. تعمل القالب الضيق على ترقق الجدار وتسوية سماكته، كما هو الحال في علب المشروبات.
- القص. يتم قطع الحافة غير المستوية وفحص القطعة.
متغيرات الأدوات التي تحدد النجاح
تسرد ملاحظات محاضرة «تشكيل الصفائح المعدنية» بجامعة كونكورديا المتغيرات الرئيسية التالية:
- الخلوص. يبلغ حوالي 1.1 ضعف سماكة المادة الأساسية، أو ما يزيد بنسبة 10٪ تقريبًا عن سماكة الصفيحة.
- نصف قطر القالب. إذا كان صغيرًا جدًّا، فإن الجدار يتمزق؛ وإذا كان كبيرًا جدًّا، فإن الحافة غير المدعومة تتجعد.
- نصف قطر الثقب. إذا كان حادًا جدًّا، فإن الكوب ينشق عند القاعدة.
- قوة الربط. إذا كانت منخفضة جدًّا، تتجعد الحافة؛ وإذا كانت عالية جدًّا، يتوقف التغذية ويتمزق الجدار.
- التشحيم. تعمل مركبات السحب على تقليل الاحتكاك أسفل الحافة وفوق نصف قطر القالب.
- سرعة التثقيب. تعتمد السرعة المناسبة على نوع المادة ومواد التشحيم.
ما هي المكابس التي تُستخدم لتشكيل القذائف المُصممة؟
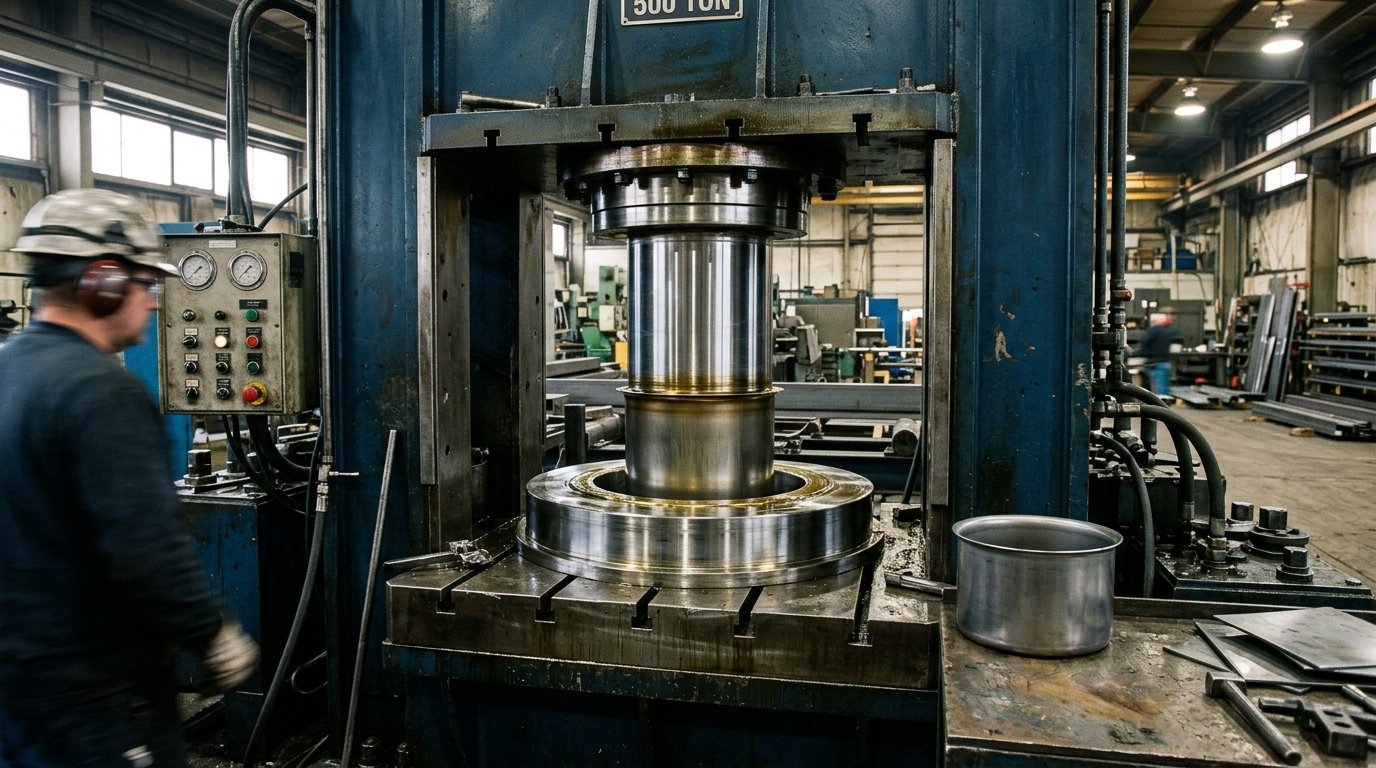
توفر المكابس الهيدروليكية القوة الكاملة طوال مسار الشوط بسرعة يمكن التحكم فيها. أما المكابس الميكانيكية فتعمل بسرعة أكبر وتناسب الأكواب الضحلة في عمليات التشكيل بالنقل عند إنتاج كميات كبيرة. وتضيف المكابس المؤازرة حركة منزلقة قابلة للبرمجة بتكلفة أعلى. وبالنسبة للأجزاء العميقة التي يتم إنتاجها بكميات متواضعة، عادةً ما تكون المكبس الهيدروليكي المزود بوسادة القالب هو الخيار الأكثر أمانًا، حيث يمكن ضبط القوة والسرعة أثناء مرحلة الاختبار.
ما هي نسبة السحب، ولماذا تحد من العمق؟
نسبة السحب (DR) هي قطر الفراغ مقسومًا على قطر المثقاب، وهي أسرع طريقة للتحقق من مدى شدة عملية السحب الأسطواني. وتربط ملاحظات المحاضرة هذه النسبة بمقياسين آخرين هما:
| القياس | الصيغة | الحد التقريبي لسحب واحد |
| نسبة الرسم (DR) | Db / Dp | أقل من 2.0 تقريبًا |
| التخفيض (r) | (Db − Dp) / Db | أقل من 0.5 |
| السماكة إلى القطر | t / ديسيبل | أكثر من 1٪؛ القيم الأقل تتجعد بسهولة أكبر |
تقدم محاضرة تحليل السحب العميق بجامعة المنصورية نفس الحدود، وتشير إلى أن الحد الأقصى الفعلي يعتمد على أنصاف أقطار الأدوات، والاحتكاك، والعمق، وليونة الصفيحة واتجاهها. وفي حالة تجاوز هذه الحدود، يحتاج الجزء إلى عمليتي سحب أو أكثر، مع إجراء عملية تلدين بينهما في بعض الأحيان.
هذه قواعد تقريبية. ونسبة السحب الحدية (LDR) هي أكبر قطعة خام يمكن لمادة ما سحبها لتشكيل كوب دون أن تتعرض للانكسار، مقسومة على قطر المثقاب. وهي تختلف باختلاف الدرجة النوعية والأدوات المستخدمة، لذا يجب اعتبار الرقم 2.0 بمثابة رقم مرجعي لأي عملية سحب، وليس وعدًا.
مثال توضيحي: حجم الفراغ، وDR، والقوة لكوب أسطواني الشكل
لنفترض وجود كوب يبلغ قطره الداخلي 50 مم وارتفاعه 40 مم، مصنوع من صفيحة سماكتها 1.0 مم، مع تجاهل نصف قطر الزوايا والتخفيف والتشذيب:
- قطر القطعة الخام. اجعل مساحة القطعة الخام مساوية لمساحة القطعة النهائية: Db = √(Dp² + 4·Dp·h) = √(2,500 + 8,000) ≈ 102.5 مم.
- سحب واحد؟ DR = 102.5 / 50 = 2.05 و r = 0.51. كلاهما يتجاوز الحدود، ونسبة t/Db تبلغ 0.98%. خطط لإجراء سحبين.
- عمليتا سحب. أولاً سحب حتى 60 ملم (DR 1.71، r 0.41)، ثم سحب ثانٍ من 60 إلى 50 ملم.
- قوة السحب الأولي. باستخدام المعادلة F = π·Dp·t·TS·(Db/Dp − 0.7) وقوة شد توضيحية تبلغ 300 ميجا باسكال: F ≈ 57 كيلو نيوتن، أي حوالي 6.4 طن أمريكي قبل احتساب هامش الحمولة.
- قوة التثبيت. باستخدام المعادلة Fh = 0.015·Y·π·[Db² − (Dp + 2.2t + 2Rd)²]، مع قوة الخضوع 175 ميجا باسكال ونصف قطر القالب 6 مم: حوالي 41 كيلو نيوتن.
هاتان الميزتان هما القيم النموذجية التي استخدمتها محاضرة «المستنصرية» كأمثلة للصلب منخفض الكربون. استخدم قيم شهادة المصنع الخاصة بلفائفك، وأضف مخزونًا لتغطية الفاقد الناتج عن القص.
اختيار المواد الورقية
| فئة المواد | لماذا يُستخدم؟ | ترقبوا |
| الفولاذ منخفض الكربون (درجات السحب) | مرن، منخفض التكلفة | يحتاج إلى طلاء أو تلميع؛ توجد تشققات في الإطار |
| الفولاذ المقاوم للصدأ | مقاومة التآكل | يصلب المعدن بسرعة؛ وقد يتطلب المزيد من عمليات السحب أو التلدين |
| ألومنيوم | خفيف الوزن | قيمة r أقل من تلك الخاصة بالفولاذ المسحوب؛ ويُعتبر درجة الصلابة عاملاً مهمًا |
| النحاس والنحاس الأصفر | الموصلية، سهولة التشكيل | الأسطح الناعمة تتعرض للخدش بسهولة |
بالنسبة للفولاذ المقاوم للصدأ، انظر مقارنة بين الفولاذ المقاوم للصدأ 304 و316. بالنسبة للألمنيوم، يرجى الاطلاع على دليلنا الخاص بـ قراءة رموز سبائك الألومنيوم ودرجات الصلابة يوضح لماذا لا يُعد رقم السبيكة وحده كافياً.
اطلب الفولاذ المخصص للرسم حسب التسمية، وليس “الفولاذ منخفض الكربون”
تُدرج المواصفة ASTM A1008/A1008M، الخاصة بألواح الفولاذ الكربوني المدرفلة على البارد، الفولاذ التجاري (CS) وفولاذ السحب (DS) وفولاذ السحب العميق (DDS) وفولاذ السحب العميق جدًّا (EDDS) كتصنيفات منفصلة. وإذا اكتفى الرسم بذكر “CRS” فقط، فهذا يسمح باستخدام الدرجة التجارية. موقفنا: بالنسبة لأي غلاف يقترب من حد السحب العميق (DR)، يجب ذكر DDS أو EDDS في الرسم وطلب شهادات المصنع. إن اكتشاف استبدال الدرجة أثناء الاختبار يكلف أكثر بكثير من تحديدها مسبقًا.
تحقق من قيمة r
تقيس نسبة الإجهاد البلاستيكي، أو القيمة r (على عكس قيمة r الخاصة بالتقلص)، مدى مقاومة الصفيحة للتنحيف. وتُعدّ ASTM E517 طريقة الاختبار الخاصة بالقيمة r في الصفيحات المخصصة للسحب العميق. ويؤدي ارتفاع متوسط القيمة r إلى زيادة LDR. وفيما يلي النطاقات النموذجية الواردة في ملاحظات كونكورديا، والتي تختلف باختلاف المعالجة، لذا يرجى التحقق من لفائفك:
| ورقة | متوسط r النموذجي |
| فولاذ مُعالج بالألمنيوم، مدلفن على البارد | 1.4–1.8 |
| فولاذ مُدلفن على البارد ذو حواف | 1.0–1.4 |
| الفولاذ المقاوم للصدأ | 0.9–1.2 |
| الفولاذ المدلفن على الساخن | 0.8–1.0 |
| النحاس والنحاس الأصفر | 0.6–0.9 |
| سبائك الألومنيوم | 0.6–0.8 |
العيوب الشائعة في عملية السحب العميق وكيفية الوقاية منها
| عيب | ما تراه | السبب المعتاد | الحل النموذجي |
| تجعد الحافة | الحواف الشعاعية في الحافة | قوة الربط منخفضة جدًّا، قيمة t/Db منخفضة | زيادة قوة الربط، وإضافة حبيبات السحب |
| تجعد الجدار | نتوءات محفورة في جدار الكوب | حافة مجعدة تم سحبها داخل القالب | قم بتثبيت الحافة أولاً؛ وتحقق من نصف قطر القالب |
| التمزق | شق بالقرب من قاعدة الكوب | ارتفاع مستوى DR، ونصف قطر ثقب حاد، وقوة ربط زائدة | أضف فتحة، افتح نصف القطر، قم بالتزييت |
| إيرينغ | حافة علوية متموجة ذات 4 أو 6 أو 8 قمم | التباين المستوي في الصفيحة | اطلب صفائح ذات انيسوتروبيا منخفضة؛ أضف هامش القطع |
| الخدوش والتآكل | خطوط الحفر على الحائط | أدوات خشنة، تزييت غير كافٍ | أدوات بولندية، تحسين مواد التشحيم |
| قشر البرتقال | سطح خشن ومغطى بالحصى | حجم الحبيبات الخشن | تحديد صفائح ذات حبيبات أدق للأجزاء التجميلية |
| إجهادات النقالة | أشرطة غير منتظمة على الفولاذ منخفض الكربون | الاستطالة عند نقطة العائد (أشرطة لودرز) | صفائح مدفونة بسمك يتراوح بين 0.5 و1.5% |
تتجاهل معظم الأدلة المتوفرة على الإنترنت النقطتين الأخيرتين، رغم أنها تستبعد الأجزاء التجميلية. تتشكل «الأذنان» لأن حرف «r» يختلف باختلاف الاتجاه؛ وعندما يكون هذا الاختلاف صفراً، لا تتشكل «الأذنان».
ما هي الأخطاء الشائعة التي تحدث في مرحلة الإنتاج؟
تظهر معظم المشكلات أثناء الاختبارات التجريبية، وليس في برنامج CAD. فعلى سبيل المثال، قد يتمزق الكوب المرسوم بشكل نظيف عند أول ضربة لأن الملف يختلف عن الدرجة التي تم نمذجتها. وكل عملية تصحيح تتطلب سحب القالب، وإعادة تعديل نصف القطر، وإعادة أخذ العينات.
غالبًا ما يضطر المشترون الذين يوافقون على المخطط قبل أن يتحقق المورد من متطلبات التصميم (DR) ودرجة الجودة إلى دفع تكاليف محطة إضافية لاحقًا. ولا تقلل محاكاة العناصر المحدودة من هذا الخطر إلا بقدر دقة البيانات المتعلقة بالمواد المستخدمة فيها.
مزايا وقيود عملية السحب العميق
المزايا: هياكل سلسة ومانعة للتسرب؛ تكلفة منخفضة للقطعة عند الإنتاج بكميات كبيرة؛ استغلال جيد للمواد؛ أجزاء صلبة مصنوعة من صفائح رقيقة.
القيود: الوقت اللازم لتجهيز القوالب وإجراء الاختبارات قبل إنتاج أول قطعة صالحة؛ الحاجة إلى محطات إضافية للأجزاء العميقة؛ تكون الجدران رقيقة بالقرب من القاعدة وتزداد سماكةً بالقرب من الحافة ما لم يتم تسويتها.
متى يُعد السحب العميق الخيار الأمثل؟
ومن بين الأجزاء النموذجية المصنوعة بتقنية السحب العميق: علب البطاريات وأجهزة الاستشعار، والأحواض، وأواني الطهي، وعلب المرشحات، وأغلفة قطع غيار السيارات، والعلب الطبية، وعلب قذائف المدفعية.
بالنسبة لعدد قليل من النماذج الأولية، عادةً ما تكون عمليات الدوران أو التشكيل الهيدروليكي أو التصنيع الآلي أرخص، لأنها لا تتطلب سوى القليل من الأدوات المخصصة. أما عند الإنتاج بكميات كبيرة، فإن عملية السحب تكون أكثر ربحية من حيث سعر الوحدة. ويعتمد تحديد الطريقة الأنسب على الحجم والعمق والمادة، لذا يجب تقديم عرض أسعار لكلتا الطريقتين.
ما الذي يجب إدراجه في الرسم وطلب عرض الأسعار
- المواد حسب التسمية (مثل DDS أو EDDS)، والسماكة، ودرجة الصلابة
- الأقطار والعمق الحرجة، مع نقاط الإسناد والتفاوتات المسموح بها
- الحد الأدنى لسمك الجدار عند نصف قطر القاعدة، حيث يكون الترقق في أشد حالاته
- الهامش المخصص للتشذيب أو متطلبات الحواف النهائية، حيث يجب قطع الأذنين
- أسطح مصقولة، مما يضمن استبعاد عيوب قشر البرتقال والتشققات في وقت مبكر
- الحجم السنوي ومدة البرنامج، وهما العاملان اللذان يحددان عدد عمليات السحب ونوع المكبس
الأسئلة الشائعة
ما الفرق بين السحب العميق والختم؟
الختم هو مصطلح شامل يضم مجموعة واسعة من عمليات الضغط، مثل: قطع الألواح، والثقب، والثني، والسك، والسحب. ويُعد السحب العميق إحدى هذه العمليات، حيث يتم سحب الصفيحة لتشكيل غلاف مجوف بدلاً من قصها أو ثنيها. ويتطلب هذا العملية استخدام مطرقة، وقالب، ومثبت للصفيحة، وغالبًا ما تتطلب الأجزاء العميقة عدة محطات أو مكابس.
ما هي نسبة السحب المحددة الجيدة؟
تشير ملاحظات المحاضرات الجامعية إلى أن القيمة 2.0 تقريبًا تمثل الحد الأقصى التقريبي لعملية سحب واحدة لكوب أسطواني، مع انخفاض إلى ما دون 0.5. وتعتمد القيمة الفعلية على درجة جودة المادة، وقيمة r، ونصف قطر القالب والمثقاب، والتشحيم، والعمق. اعتبر الرقم 2.0 رقمًا أوليًّا، واطلب من المورد تأكيده باستخدام بيانات الاختبار الخاصة به.
كيف يمكن تجنب التمزق والتجعد؟
حافظ على التوازن في قوة الربط: فإذا كانت قليلة جدًّا، تتجعد الحافة؛ وإذا كانت زائدة، يتوقف التغذية وتتمزق الجدار. احرص على أن تكون أنصاف أقطار القالب والمثقاب كبيرة، وقم بتزييت الحافة ونصف قطر القالب، وحافظ على نسبة السحب ضمن الحدود المسموح بها. وإذا كان العمق كبيرًا جدًّا، فقم بإضافة عملية سحب إضافية بدلًا من إجبار العملية على إتمامها بضربة واحدة.
هل يمكن استخدام عملية السحب العميق في صناعة النماذج الأولية أو الإنتاج بكميات صغيرة؟
هذا ممكن، لكن استخدام القوالب المخصصة ومرحلة الاختبار يجعل تكلفة كل قطعة مرتفعة في عمليات الإنتاج الصغيرة. وعادةً ما تكون تكلفة عمليات الدوران أو التشكيل الهيدروليكي أو التصنيع الآلي أقل عند إنتاج بضع قطع. ومن الأساليب الشائعة إنتاج النماذج الأولية بطريقة أخرى، ثم تصميم القوالب بمجرد استقرار التصميم وزيادة حجم الإنتاج بما يبرر الاستثمار في القوالب ومرحلة الاختبار.
ما الذي يسبب حدوث «التشوه» في الكوب المسحوب؟
ينتج هذا التحدب عن التباين المستوي: حيث تتمدد الصفيحة بشكل مختلف في اتجاهات مختلفة بالنسبة لعملية الدرفلة. ومن ثم، ترتفع حافة الكوب على شكل أربع أو ست أو ثماني قمم. ويقوم المشترون بالحد من ذلك عن طريق طلب صفائح ذات تباين مستوي منخفض، وترك هامش كافٍ للتشذيب حتى يمكن قطع الحافة غير المستوية بشكل نظيف.
التخطيط لعملية السحب العميق لقطعتك القادمة
تحقق من الشكل الهندسي قبل الاستفسار عن الأسعار. احسب أبعاد القطعة الخام، وقياسات DR و t/Db، وحدد تسمية الفولاذ، ووضع علامة على الأماكن التي يكون فيها سمك الجدار عاملاً مهمًا. إذا كانت الأرقام تشير إلى عمليتي سحب، فقم بتخصيص ميزانية لكل محطة سحب عميق. إن مراجعة الموردين قبل تصنيع القوالب توفر تكاليف أكثر مما يوفره انخفاض سعر القطعة.
تقدم شركة «إيليت مولد تك» خدمة السحب العميق كجزء من خدمة تشكيل المعادن. أرسل الرسومات عبر نموذج طلب عرض أسعار، أو اطلع على جميع الخدمات الموجودة على الصفحة الرئيسية لشركة Elite Mold Tech.