لا تكلف إضافة «المفصلة الحية» شيئًا في برنامج CAD، لكن إصلاحها يكلف الكثير بمجرد قطع القالب. يعتمد التصميم الجيد للمفصلة المرنة على شبكة من البولي بروبيلين بسمك يتراوح بين 0.2 و0.38 مم، ومسافة قصيرة بين الأجزاء، ونصف قطر واسع، وبوابة تدفع المادة المنصهرة مباشرة عبر المفصلة، وبعض الانثناءات مباشرة بعد الإخراج. إذا فاتك أحد هذه العناصر، فستتشقق المفصلة أو تنفصل طبقاتها أو تتمزق عند الأطراف.
يتناول هذا الدليل المواد، والأبعاد، وتصميم قنوات الصب، وأدوات التصنيع، واختبار المرونة الأول، وأسباب الفشل، وما يجب تحديده عند طلب عرض أسعار.
ما هي المفصلة المرنة المصبوبة بالحقن؟
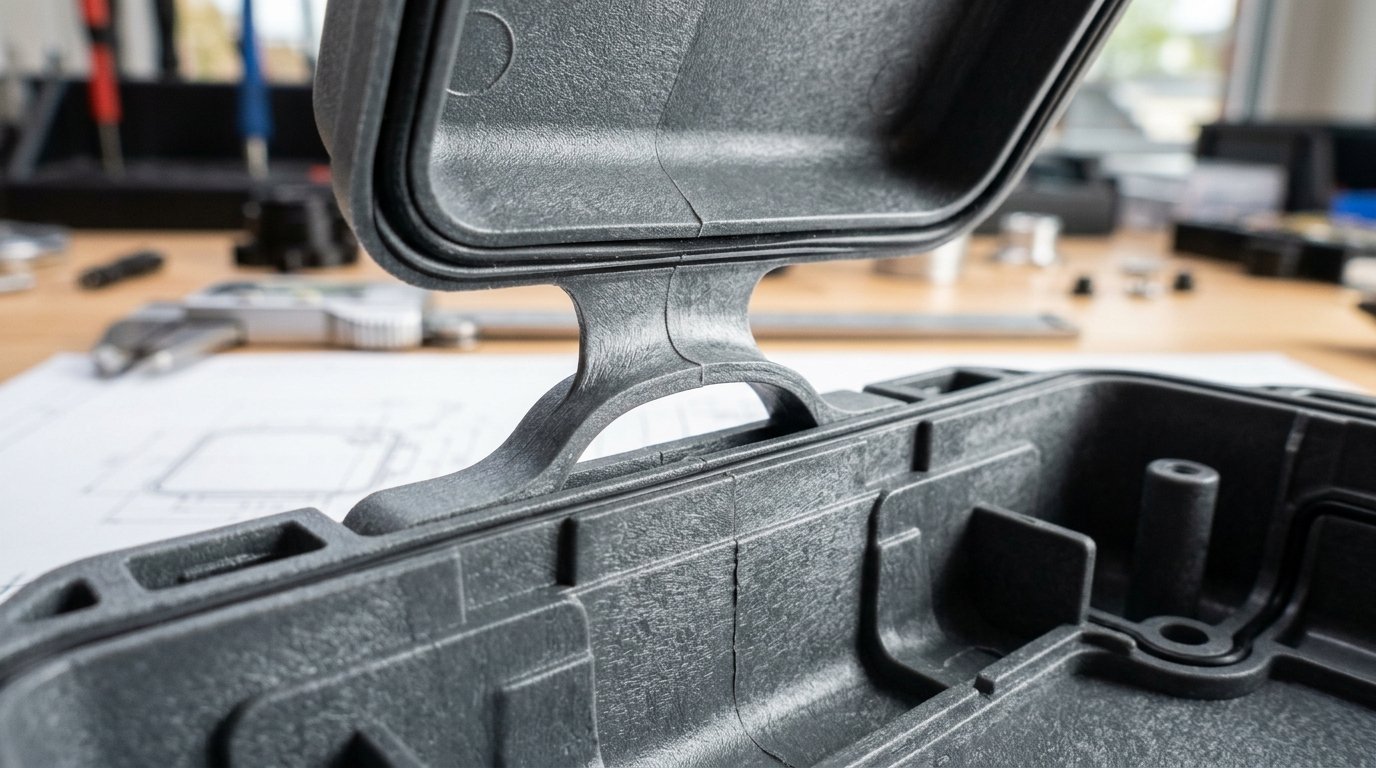
المفصلة الحية المصبوبة بالحقن هي شريط بلاستيكي رفيع ومرن يتم صبّه في عملية واحدة مع الجزأين الصلبين اللذين تربطهما. ويؤدي تدفق المادة المنصهرة عبر الشريط إلى محاذاة سلاسل البوليمر، كما أن الانثناء الأول يؤدي إلى تمدد هذا الشريط بشكل أكبر. وقد أثبتت المفصلات المصنوعة من البولي بروبيلين والمصممة بشكل صحيح قدرتها على الصمود لأكثر من مليون دورة.
هذا الرقم مستمد من شركة «ليوندل باسيل» دليل القولبة بالحقن للبولي أوليفين. ومن الاستخدامات الشائعة لهذه المنتجات: الأغطية القابلة للفتح من الأعلى، والتغليفات ذات الغطاء القابل للفتح، وصناديق الأدوات، وصناديق الحبوب، والمشابك المستخدمة في صناعة السيارات.
لماذا يُعد البولي بروبيلين المادة الافتراضية لصناعة المفصلات
تعمل المفصلة بفضل اتجاهها. ففي الانحناءات الأولى، تتعرض الشريحة الرقيقة لعملية السحب على البارد، حيث تصل نسب التمدد إلى 2 أو 3 إلى 1 وفقًا لمذكرة فنية حول المفصلات المرنة المنشورة ضمن موارد المقرر الدراسي 2.75 في معهد ماساتشوستس للتكنولوجيا (MIT). وتتحمل المفصلة المرنة المصنوعة من البولي بروبيلين هذا التمدد دون أن تتشقق، ولهذا السبب يهيمن البولي بروبيلين على هذا المجال.
الدرجة مهمة:
- يُنتج البوليمر المتجانس من مادة البولي بروبيلين (PP) أفضل المفصلات، يليه البوليمر المشترك العشوائي، ثم البوليمر المشترك المقاوم للصدمات (LyondellBasell).
- يحتوي البوليمر المتعدد البوليمرات المقاوم للصدمات على “بعض احتمالية حدوث انفصال الطبقات في منطقة المفصلة”، لكن المذكرة الصادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) لا تزال توصي باستخدامه في الحالات التي تتطلب مقاومة الصدمات في درجات الحرارة المنخفضة.
- يؤدي انخفاض معدل تدفق الذوبان (ارتفاع الوزن الجزيئي) إلى تحسين المفصلة، لكنه يجعل ملء القطعة أكثر صعوبة.
- المواد المالئة تسبب الضرر. فالتلك والميكا والألياف الزجاجية يمكن أن تؤدي إلى تقليل عمر المفصلات بشكل كبير.
يمكن أن يشكل البولي إيثيلين أيضًا مفصلاً فعالاً. البيانات الواردة أدناه تتعلق بالبولي بروبيلين، لذا يرجى الاستفسار من مورد الراتنج الخاص بك عن قيم البولي إيثيلين. بالنسبة إلى مادة ABS والنايلون والراتنجات الأخرى، يرجى الاطلاع على مقارنة بين مواد القولبة بالحقن.
أبعاد تصميم المفصلات المرنة المصنوعة من البولي بروبيلين
تستمد أبعاد هذه المفصلات المرنة من دليل شركة LyondellBasell (الصفحة 32، الشكل 41) والمذكرة المنشورة على موقع معهد ماساتشوستس للتكنولوجيا (MIT). يجب اعتبارها نقاط انطلاق للتحقق منها مع مورد الراتنج وشركة القولبة.
| الميزة | القيمة الأولية | المصدر |
| سماكة الشبكة | 0.008-0.015 بوصة (0.2-0.38 ملم) | ليوندل باسيل |
| القطع الأول باستخدام الأداة (آمنة على الفولاذ) | 0.008-0.010 بوصة (0.20-0.25 ملم) | ملاحظة صادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) |
| الحد الأقصى للمفصلة الحقيقية | 0.015 بوصة (0.38 ملم) | ملاحظة صادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) |
| طول الأرض | 0.060 بوصة (1.5 مم) عادةً | ملاحظة صادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) |
| نصف القطر في الشبكة | 0.030 بوصة (كما هو موضح في الشكل 41) | ليوندل باسيل |
| تخفيف الضغط في الوضع المغلق | 0 إلى 0.005 بوصة | ليوندل باسيل |
| مفصلات طويلة | مقسمة إلى شرائح يزيد طول كل منها عن 6 بوصات | ملاحظة صادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) |
ما هو السمك المثالي للمفصلة المرنة؟
ابدأ بسماكة المفصلة المتحركة في نطاق 0.008-0.010 بوصة، ولا تقم بزيادة سماكة الفولاذ إلا إذا أظهرت التجارب وجود مشكلة. وتحذر المذكرة التي نشرها معهد ماساتشوستس للتكنولوجيا (MIT) من أن الأجزاء الوسطية التي يقل سمكها عن 0.008 بوصة تتسبب في انخفاض مفرط في الضغط، وتسخين بسبب القص، أو عدم امتلاء الأجزاء بالكامل، أو نقص في كمية المادة المصبوبة. وتضيف شركة LyondellBasell أن الطرف الأكثر سمكًا يناسب المفصلات التي يجب أن تتحمل الأحمال.
تشير بعض أدلة الموردين إلى أن سماكة المفصلة المرنة قد تصل إلى 0.5 مم. وهذا يتجاوز ما تسمح به المصادر الأساسية للمفصلة الحقيقية. ويمكن أن تعمل الشريحة الأكثر سماكة في الحالات التي لا تتحرك فيها المفصلة سوى بضع درجات، لكن ذلك يؤدي إلى انخفاض دقة التوجيه وعمر المرونة.
طول سطح المفصلة، وأقطارها، وارتفاعها
فإن المسافة بين الحواف التي تكون قصيرة جدًّا لا توفر ضغطًا خلفيًّا كافيًّا وتؤدي إلى تدفق غير متساوٍ. أما المسافة التي تكون طويلة جدًّا فتتسبب في انخفاض كبير في الضغط ونقص في التعبئة. ولهذا السبب، يبلغ الطول النموذجي لمسافة المفصلة حوالي 0.060 بوصة.
تعمل الزوايا الحادة كمُزيِّدة للإجهاد، لذا يجب إضفاء نصف قطر على كل انتقال إلى الجزء الوسطي. ويُظهر الشكل 41 أيضًا انحناءً طفيفًا يصل إلى 0.005 بوصة، مما يمنع تكتل المادة عند إغلاق الغطاء. ضع ذلك في الرسم، وليس في النموذج فقط.
حافظ على استقامة هندسة المفصلة
لا يمكن تشكيل مفصلة على طول خط وسط منحني. عندما يكون الغطاء أو القاعدة منحنيين أو عميقين، أضف أكتافًا حتى يظل خط المفصلة مستقيمًا؛ كما تسمح هذه الأكتاف بزيادة سماكة الفولاذ عند المفصلة، بحيث لا ينحني الملحق أو ينكسر. قسّم المفصلات التي يزيد طولها عن 6 بوصات إلى أجزاء بفجوات صغيرة، حيث تشير الملاحظة المنشورة على موقع معهد ماساتشوستس للتكنولوجيا (MIT) إلى أن ذلك يطيل عمر المفصلة ويقلل من انثناء الأداة.
أين يجب وضع البوابة على الجزء المفصلي؟
يؤثر موقع الفتحة على عمر المفصلة أكثر من أي خيار آخر في تصميم المفصلة. شركة LyondellBasell’s إرشادات التوجيه الخاصة بالمفصلات المدمجة المصنوعة من البولي بروبيلين وهي السماح للمادة المنصهرة بالتدفق عبر المفصلة بأكملها “بحيث تكون واجهة التدفق عمودية على المفصلة”، ويفضل أن تكون جميع فتحات الصب على جانب واحد منها.
من السهل تصور ما يحدث من خطأ. فصندوق طويل وضيق مزود بفتحة سكب مركزية واحدة يؤدي إلى تدفق المادة المنصهرة إلى منطقة تقييد المفصلة قبل أن يمتلئ التجويف. فيتوقف التدفق، وتبدأ الشريحة في التجميد، ثم يمتلئ الغطاء من كلا الطرفين. والنتيجة هي ظهور خط لحام يمتد على طول المفصلة، وهو أسوأ مكان لظهوره. تسرد المذكرة التي نشرها معهد ماساتشوستس للتكنولوجيا (MIT) الحلول التالية:
- استخدم عدة بوابات أو بوابة فلاش على طول المسار.
- قسّم المفصلة والبوابة بحيث تكون كل واحدة مقابل كل جزء.
- في الأجزاء ذات المفصلتين، قم بتقسيم الجزء المركزي إلى أقسام، واجعله أكثر سمكًا بنسبة تتراوح بين 20 و30 في المائة مقارنة بالجدران المجاورة.
- في الصناديق الضحلة، ضع النصف الأثقل خارج خط الوسط، بعيدًا عن المفصلة.
- إذا كانت الجدران التي يقل سمكها عن 0.040 بوصة تجبرك على استخدام بوابات في كلا النصفين، فقم بنقل خط الصب بعيدًا عن المفصلة باستخدام تجارب الصب القصيرة أو بوابات الصمام المتتالية.
للاطلاع على موضوع «البوابات» بشكل عام، انظر مقالتنا حول كيف يؤثر موقع البوابة على الأجزاء المصبوبة.
تفاصيل الأدوات والعمليات التي تحدد عمر المفصلة
الويب هو الجزء الأرق والأكثر سخونة في الأداة. يجب أن تمتد قنوات التبريد بشكل موازٍ وقريب من جانبي المفصلة. ويجب أن تظل فتحات التهوية خالية من العوائق، لأن المفصلة تحتاج إلى ملء سريع.
نطاق ليوندل باسيل للحصول على الخصائص المثلى للمفصلات:
- تتراوح درجة حرارة الانصهار عادةً بين 500 و525 درجة فهرنهايت (260-275 درجة مئوية)
- سرعة حقن عالية
- سخّن القالب إلى درجة حرارة تتراوح بين 120 و150 درجة فهرنهايت (50-65 درجة مئوية)
وتشير المذكرة التي نشرها معهد ماساتشوستس للتكنولوجيا (MIT) إلى أن سرعة التعبئة يجب ألا تشهد تغيرات مفاجئة. فالتعبئة ببطء شديد، أو باستخدام مادة مصهورة باردة جدًّا، تتسبب في تباطؤ التدفق وتفكك الطبقات.
موقفنا: قم بقص المفصلة بشكل رفيع، ثم قم بالتعديل بعد التجربة الأولى. إن إزالة الفولاذ لتكثيف السلك عملية سريعة. أما إعادة إضافة الفولاذ لتخفيف السلك، فتتطلب اللحام أو إدخال قطعة جديدة. وينطبق المنطق نفسه على قواعد سماكة الجدران للأجزاء البلاستيكية حول المفصلة.
لماذا يتم ثني المفصلة مباشرة بعد الإخراج؟
تتمثل الطريقة الأولى في ثني الشريط على البارد وهو لا يزال دافئًا، مما يثبت اتجاهه. وتوصي الوثيقتان الرئيسيتان بالقيام بعدة عمليات ثني فور الانتهاء من القولبة. وتصف المذكرة المنشورة على موقع معهد ماساتشوستس للتكنولوجيا (MIT) مفصلاً مصنوعًا من بوليمر متجانس بمعدل تدفق ذوبان يبلغ 4، وقد خضع لـ 300,000 عملية ثني بزاوية 180 درجة عند درجة حرارة 75 درجة فهرنهايت، و300,000 عملية عند -20 درجة فهرنهايت، و300,000 عملية أخرى عند 75 درجة فهرنهايت دون حدوث أي عطل.
لا يسمح الإنتاج بذلك دائمًا. تشير شركة «ليوندل باسيل» إلى أن عملية «الانثناء» غير ممكنة في بعض التطبيقات، مثل الأغطية المفصلية متعددة التجاويف، وأن المفصلة المصممة بشكل صحيح لا تزال تؤدي وظيفتها بشكل ملائم. اتفق مسبقًا على من يقوم بالثني الأول: عامل التشغيل، أم جهاز مثبت على الناقل، أم لا أحد. إذا تم ثني العينات يدويًّا عند المكبس بينما لا يتم ثني قطع الإنتاج أبدًا، فلن يمثل التشغيل التجريبي المنتج النهائي الذي سيتم شحنه.
أطراف المفصل، وعزم الدوران، والتمزق
الأغطية التي تُغلق بالضغط أو باللف تُحمل على أطراف المفصل أولاً. وتقدم المذكرة المنشورة على موقع معهد ماساتشوستس للتكنولوجيا (MIT) ثلاثة حلول: زيادة سماكة الأطراف من 0.010 إلى 0.020 بوصة على مسافة تتراوح بين 0.020 و0.040 بوصة، أو إضافة طبقة رقيقة بسماكة 0.005 بوصة عند كل طرف (يُذكر أن ذلك يرفع عزم الدوران حتى الانهيار عشرة أضعاف)، أو تقويس الأطراف.
الأعطال الشائعة وأسبابها المعتادة
| الأعراض | السبب المحتمل | أين تبحث |
| شق على طول خط المفصلة | خط اللحام في الجزء المركزي | تصميم البوابة |
| تقشر الطبقات عند المفصلة | تردد التدفق، ذوبان بارد، كوبوليمر مقاوم للصدمات | سرعة التعبئة، درجة حرارة الذوبان، النوع |
| تمزق يبدأ من أحد الطرفين | الحمل الالتوائي على شريط عادي | تكاثف الطرف أو طبقة الطرف |
| شبكة قصيرة أو رفيعة | شبكة أقل من 0.008 بوصة، تهوية سيئة | أبعاد الفولاذ، فتحات التهوية |
| الإرهاق المبكر | حشو، شبكة سميكة، لا يحدث انثناء بعد التشكيل | الدرجة، السماكة، درجة المرونة |
يمكن أن يؤدي تعديل العملية إلى تقليص حجم بعض هذه العيوب. لكنه نادرًا ما يصلح خط اللحام الذي يسببه تخطيط البوابة في منطقة المفصلة.
عندما تكون المفصلة المصبوبة هي الاختيار الخاطئ
تؤثر الأشعة فوق البنفسجية والبيئات الحارة والرطبة على الطبقة الرقيقة أولاً، وتشير المذكرة الصادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) إلى أن هذه الأجزاء تحتاج إلى إجراءات تثبيت واختبار خاصة. كما أن المفصلة لا تستطيع تحمل حمولة كبيرة.
بالنسبة للأجزاء الكبيرة جدًّا أو المعقدة، قد تكون المفصلة المصبوبة هي الخيار الأفضل. تصف شركة LyondellBasell هذه العملية بأنها تتمثل في ضغط قالب فولاذي مُسخّن عند درجة حرارة تبلغ حوالي 425 درجة فهرنهايت (220 درجة مئوية) على القطعة المصبوبة بضغط يتراوح بين 50 و100 رطل لكل بوصة مربعة، مما يؤدي إلى تقليل سماكة الشريط إلى ما بين 0.005 و0.015 بوصة.
النماذج الأولية تحتاج إلى عناية أيضًا. فالمفصلة المطبوعة أو المصنعة آليًّا لن تعطيك فكرة عن مدى متانة المفصلة المرنة المصبوبة، لأن اتجاهها يتحدد بناءً على تدفق المادة في القالب. إن دليل المفصل المرن المطبوع بتقنية الطباعة ثلاثية الأبعاد يتم فحص المفصلات المطبوعة للتأكد من شكلها وملاءمتها. أما بالنسبة لاختبار العمر التشغيلي، فإن قالب حقن نموذجي في عملية الإنتاج، يُعد الراتنج الخيار الأفضل.
ما الذي يجب إدراجه في الرسم وفي طلب عرض الأسعار
- عائلة الراتنج، ونوع الدرجة (بوليمر أحادي، أو بوليمر عشوائي، أو بوليمر مقاوم للصدمات)، و“بدون حشو”
- السماكة الاسمية للشريط، مع ملاحظة أنه ينبغي أن تبدأ الأداة بسماكة رقيقة ثم يتم توسيعها بعد إجراء بعض التجارب
- هندسة المفصلة: طول السطح، ونصف القطر، وارتفاع الوضع المغلق كأبعاد مرسومة
- دورات التمدد المطلوبة، ونطاق درجة الحرارة، والتعرض للأشعة فوق البنفسجية أو المواد الكيميائية
- ما إذا كان من الضروري إجراء عملية التثني بعد الصب، ومن يقوم بها
- فحوصات المنتج الأول: أخذ عينة من القسم الأول عبر المفصلة لقياس السماكة، وإجراء اختبار المرونة وفقًا لعدد الدورات المحدد
يجب تسوية هذه الأمور قبل تصميم القالب. فإعادة وضع فتحة الصب بعد قطع الفولاذ تتطلب اللحام وإعادة المعالجة الآلية وجولة أخرى من العينات.
الأسئلة الشائعة
ما هي المادة الأفضل لصنع مفصلة مرنة؟
يُعد البولي بروبيلين الخيار القياسي. وتصنف شركة «ليوندل باسيل» البولي بروبيلين المتجانس (PP) في المرتبة الأولى، يليه البولي بروبيلين المتعدد الوحدات العشوائي، ثم البولي بروبيلين المتعدد الوحدات المقاوم للصدمات، والذي قد يتفكك عند المفصلة. تجنب استخدام حشوات التلك والميكا والزجاج بالقرب من الشريط. يمكن استخدام البولي إيثيلين أيضًا، ولكن تأكد أولاً من ملاءمة المفصلة وأبعادها مع مورد الراتنج الخاص بك.
ما هي مدة صلاحية المفصلة المرنة؟
يمكن لمفصلة مرنة مصنوعة جيدًا من البولي بروبيلين أن تدوم لفترة طويلة جدًّا. تشير شركة «ليوندل باسيل» إلى أن عمرها التشغيلي يتجاوز مليون دورة، وقد أظهر اختبار أُجري في إطار مشروع «نوت» الذي استضافه معهد ماساتشوستس للتكنولوجيا (MIT) أن المفصلة صمدت أمام 900,000 عملية ثني في ثلاث درجات حرارة مختلفة دون أن تتعرض لأي عطل. ومع ذلك، فإن سوء تصميم فتحات الصب، أو استخدام مواد مالئة غير مناسبة، أو التعرض للأشعة فوق البنفسجية، أو سماكة الطبقة يمكن أن تقلل من هذه المدة بشكل حاد.
هل يمكنك صنع مفصلة قابلة للطي من مادة ABS أو النايلون؟
قد تتضمن القطع المصنوعة من مواد بلاستيكية أخرى شبكة رقيقة قابلة للانثناء، لكن أبعاد المفصلات المنشورة في هذه المقالة خاصة بالبولي بروبيلين. أما العمر الافتراضي للمفصلات المصنوعة من مادة ABS أو النايلون فيعتمد على نوع المادة والحمل. اطلب من مورد المادة البلاستيكية بيانات المفصلات، ثم اختبر التصميم باستخدام عينات مقولبة قبل الشروع في تصنيع قوالب الإنتاج.
هل يمكن طباعة مفصلة مرنة باستخدام الطباعة ثلاثية الأبعاد لغرض إنشاء نماذج أولية؟
نعم، للتحقق من الملاءمة، والمسافة الفاصلة، وزاوية الفتح. لا تتمتع المفصلة المطبوعة بالتوجيه الناتج عن تدفق المواد الذي تتمتع به المفصلة المصبوبة، لذا فإن عمرها التشغيلي لا يعطي فكرة واضحة عن القطعة النهائية. استخدم النماذج المطبوعة للتحقق من الشكل الهندسي، واستخدم قالبًا نموذجيًّا مصنوعًا من راتنج الإنتاج لإجراء اختبارات العمر التشغيلي.
هل المفصلة المرنة أرخص من المفصلة الميكانيكية؟
عادةً ما يتم ذلك عندما تبرر أحجام الإنتاج استخدام القالب. يتم صب المفصلة مع القطعة نفسها، لذا لا توجد مسامير، ولا مكون ثانٍ، ولا خطوة تجميع. أما العيوب فهي الحاجة إلى أداة صب أكثر تعقيدًا، وضرورة توخي الحذر في تحديد مسار الصب، وقدرة تحميل محدودة، وتصميم يصعب تغييره بتكلفة عالية بمجرد قطع الفولاذ.
التأكد من صحة تصميم المفصلة المرنة قبل قطع الفولاذ
يتم إصلاح معظم أعطال المفصلات قبل إجراء الاختبار الأول: حيث يتم مراجعة درجة الانحدار، وسماكة الشريط، والسطح الملامس، ونصف القطر، وتصميم فتحة القالب. وعند تصميم مفصلة مرنة لقطعة جديدة، يجب مراجعة هذه العوامل مع شركة الصب في مرحلة التصميم من أجل قابلية التصنيع (DFM)، والبدء بشريط رقيق، والاتفاق على الجهة التي ستقوم بإجراء الاختبار الأول للمرونة.
تقدم شركة «إيليت مولد تك» قولبة الحقن البلاستيكية للأجزاء المفصلية إلى جانب أدوات النماذج الأولية، بحيث يمكن لأحد الموردين مراجعة تصميم المفصلة قبل تصنيع قالب الإنتاج. اطلع على المجموعة الكاملة من الخدمات على الصفحة الرئيسية لشركة Elite Mold Tech.