Добавление «живого шарнира» в CAD ничего не стоит, зато его исправление после изготовления пресс-формы обходится очень дорого. Хорошая конструкция гибкого шарнира сводится к использованию полипропиленовой перемычки толщиной от 0,2 до 0,38 мм, короткой опорной поверхности, больших радиусов, литника, направляющего расплав прямо через шарнир, и нескольких изгибов сразу после выталкивания. Если упустить хотя бы один из этих моментов, шарнир треснет, расслоится или порвётся по концам.
В данном руководстве рассматриваются материалы, размеры, система литников, инструменты, первое изгибание, причины отказов, а также то, что следует указать при запросе коммерческого предложения.
Что такое литой под давлением «живой» шарнир?
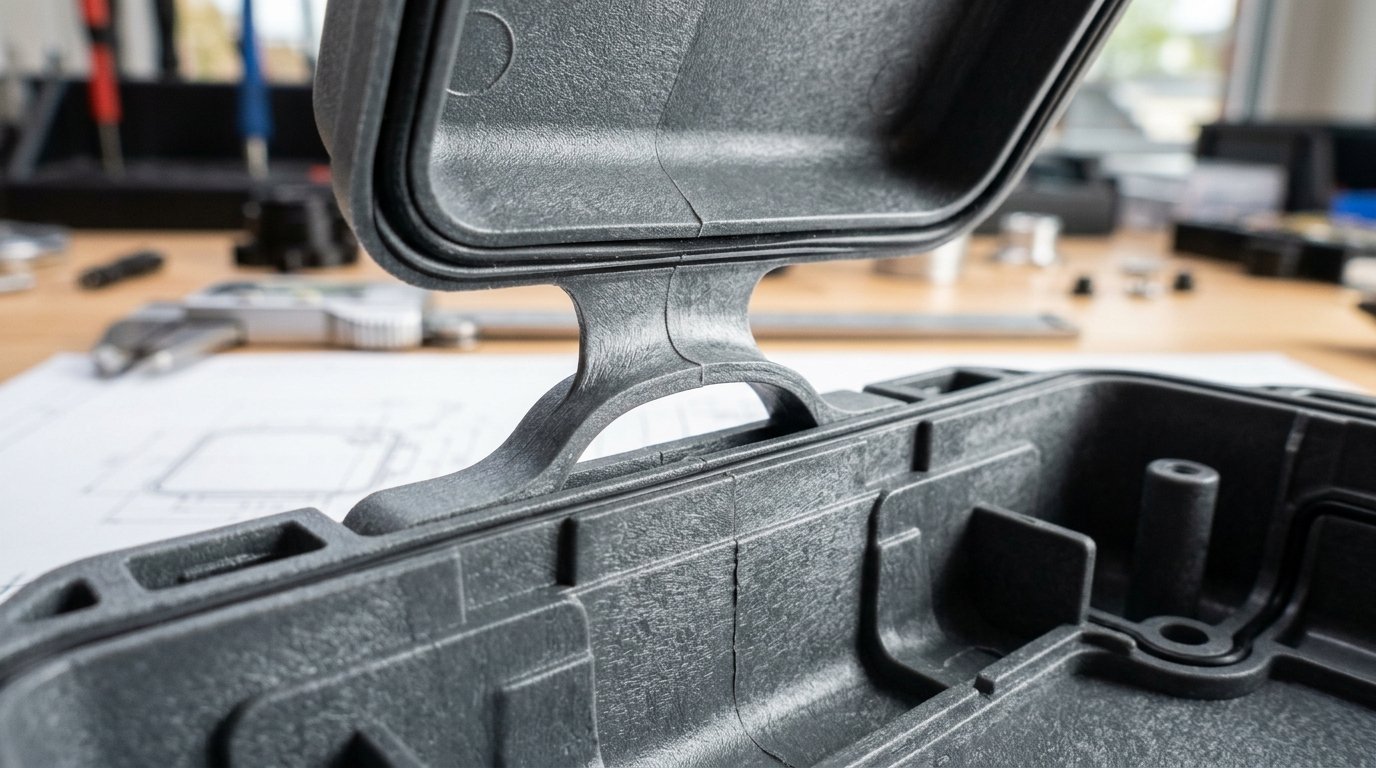
Шарнир «Living Hinge», изготовленный методом литья под давлением, представляет собой тонкую гибкую пластиковую перемычку, отформованную за один цикл вместе с двумя жесткими деталями, которые она соединяет. Поток расплава, проходящий через перемычку, выравнивает полимерные цепи, а первое сгибание приводит к дополнительному растяжению этой перемычки. Правильно сконструированные полипропиленовые шарниры выдерживают более миллиона циклов.
Эта цифра взята из отчета компании LyondellBasell руководство по литью полиолефинов под давлением. Типичные области применения — крышки с откидной крышкой, упаковка типа «ракушка», ящики для инструментов, контейнеры для таблеток и автомобильные зажимы.
Почему полипропилен является стандартным материалом для изготовления петель
Шарнир работает за счет своей ориентации. На первых изгибах тонкая перемычка подвергается холодной волочи, причем коэффициент растяжения достигает 2 или 3 к 1, согласно технической заметке о «живых» шарнирах, размещённой в материалах курса 2.75 Массачусетского технологического института (MIT). «Живой» шарнир из полипропилена выдерживает такое растяжение без растрескивания, именно поэтому полипропилен занимает доминирующее положение.
Оценка имеет значение:
- Наилучшие петли получаются из гомополимера ПП, затем из статистического сополимера, а затем из ударопрочного сополимера (LyondellBasell).
- Ударно-прочный сополимер имеет “некоторую склонность к расслоению в области шарнира”, однако в заметке, опубликованной на сайте MIT, его по-прежнему рекомендуют использовать в тех случаях, когда деталь должна обладать ударопрочностью при низких температурах.
- Более низкая скорость течения расплава (более высокая молекулярная масса) улучшает качество шарнира, но затрудняет заполнение детали.
- Наполнители наносят вред. Тальк, слюда и стекловолокно могут значительно сократить срок службы шарниров.
Полиэтилен также может использоваться в качестве рабочего шарнира. Приведенные ниже данные относятся к полипропилену, поэтому уточняйте значения для полиэтилена у вашего поставщика сырья. Информацию по АБС-пластику, нейлону и другим материалам см. в нашем Сравнение материалов для литья под давлением.
Размеры конструкции «живого шарнира» для полипропилена
Данные размеры «живых» шарниров взяты из руководства компании LyondellBasell (стр. 32, рис. 41) и из документа, размещенного на сайте Массачусетского технологического института (MIT). Рассматривайте их как отправную точку, которую необходимо согласовать с поставщиком пластмассы и производителем изделий литьевого формования.
| Характеристика | Начальное значение | Источник |
| Толщина полотна | 0,008–0,015 дюйма (0,2–0,38 мм) | LyondellBasell |
| Первая резка инструментом (безопасным для стали) | 0,008–0,010 дюйма (0,20–0,25 мм) | Примечание, размещённое на сайте MIT |
| Максимальное значение для истинного шарнира | 0,015 дюйма (0,38 мм) | Примечание, размещённое на сайте MIT |
| Длина участка | 0,060 дюйма (1,5 мм) — типичное значение | Примечание, размещённое на сайте MIT |
| Радиус в сетке | 0,030 дюйма (см. рис. 41) | LyondellBasell |
| Разгрузка в закрытом положении | от 0 до 0,005 дюйма | LyondellBasell |
| Длинные петли | Разделить на отрезки длиной более 6 дюймов | Примечание, размещённое на сайте MIT |
Какой толщины должен быть «живой» шарнир?
Начните с толщины «живого» шарнира 0,008–0,010 дюйма и увеличивайте толщину стали только в том случае, если в ходе испытаний выявятся проблемы. В публикации, размещённой на сайте MIT, содержится предупреждение о том, что толщина перемычек менее 0,008 дюйма приводит к чрезмерному падению давления, нагреву от сдвига, недозаполнению деталей или неполному заполнению форм. Компания LyondellBasell добавляет, что более толстая часть шарнира подходит для шарниров, которые должны выдерживать нагрузку.
В некоторых руководствах поставщиков указана толщина «живого» шарнира до 0,5 мм. Это превышает допустимые значения, указанные в обоих основных источниках для настоящего шарнира. Более толстая перемычка может работать в тех случаях, когда шарнир поворачивается лишь на несколько градусов, однако при этом ухудшаются ориентационные характеристики и снижается ресурс на изгиб.
Длина опорной поверхности шарнира, радиусы и рельеф
Слишком короткая перемычка обеспечивает недостаточное противодавление и неравномерный поток. Слишком длинная перемычка приводит к большому падению давления и недостаточному уплотнению. Именно поэтому типовая длина перемычки шарнира составляет около 0,060 дюйма.
Острые углы усиливают концентрацию напряжений, поэтому каждый переход к перемычке следует скруглить. На рис. 41 также показан небольшой выступ глубиной до 0,005 дюйма, который предотвращает скопление материала при закрытии крышки. Укажите это на чертеже, а не только в модели.
Следите за тем, чтобы геометрия шарнира оставалась прямой
Шарнир не может проходить по изогнутой осевой линии. Если крышка или основание имеют изогнутую форму или значительную глубину, следует добавить уступы, чтобы линия шарнира оставалась прямой; кроме того, это позволяет увеличить толщину стали в месте шарнира, благодаря чему вставка не прогибается и не ломается. Шарниры длиной более 6 дюймов следует разделить на сегменты с небольшими зазорами; как отмечается в заметке, размещённой на сайте MIT, это продлевает срок службы шарнира и снижает изгиб инструмента.
Где следует разместить створку на шарнирной части?
Расположение заслонки в большей степени влияет на срок службы шарнира, чем любой другой конструктивный параметр шарнира. Компания LyondellBasell Рекомендации по формированию литниковых каналов для цельных петель из полипропилена заключается в том, чтобы обеспечить прохождение расплава через всю шарнирную часть “с фронтом потока, перпендикулярным к шарниру”, причем желательно, чтобы все литниковые каналы располагались с одной стороны от него.
Легко представить, что может пойти не так. В длинной узкой коробке с одним центральным литником расплав поступает в зону ограничения шарнира до того, как полость заполнится. Поток останавливается, перемычка начинает застывать, а затем крышка заполняется с обоих концов. В результате появляется линия сварки, проходящая вдоль шарнира — самого неудачного места для неё. В заметке, опубликованной на сайте MIT, перечислены способы устранения этой проблемы:
- Используйте несколько заслонок или одну быстродействующую заслонку по всей длине.
- Разделите петлю и створку напротив каждого сегмента.
- В деталях с двумя шарнирами следует выделить центральную часть и сделать её толщину на 20–30 процентов больше, чем у прилегающих стенок.
- На неглубоких ящиках размещайте более тяжелую половину за пределами её центральной линии, в сторону, противоположную шарниру.
- Если толщина стенок менее 0,040 дюйма вынуждает вас использовать затворные механизмы для обеих половин, сместите линию стыка с шарнира с помощью коротких пробных циклов или последовательных клапанных затворов.
Общие сведения о системе запуска см. в нашей статье по теме Как расположение ворот влияет на качество литых деталей.
Особенности инструментов и технологического процесса, определяющие срок службы шарнира
Сетка — это самый тонкий и наиболее нагревающийся участок детали. Охлаждающие каналы должны проходить параллельно и близко к обеим сторонам шарнира. Вентиляционные отверстия должны оставаться свободными, так как шарнир требует быстрого наполнения.
Диапазон значений компании LyondellBasell, обеспечивающий оптимальные характеристики петель:
- Температура плавления обычно составляет 500–525 °F (260–275 °C)
- Высокая скорость впрыска
- Нагрейте форму до температуры 120–150 °F (50–65 °C)
В примечании, опубликованном Массачусетским технологическим институтом (MIT), добавляется, что скорость заполнения не должна изменяться скачкообразно. Слишком медленное заполнение или использование слишком холодного расплава приводит к затруднению течения и расслоению.
Наша позиция: вырезать шарнир тонким и отрегулировать после первой примерки. Убрать металл, чтобы утолщить перемычку, можно быстро. А чтобы вернуть толщину тонкой перемычке, придется прибегнуть к сварке или установить новую вставку. Та же логика применима к Правила определения толщины стенок пластиковых деталей вокруг петли.
Зачем сгибать шарнир сразу после выброса?
Первый метод заключается в сгибании полотна в холодном состоянии, пока оно ещё тёплое, что фиксирует его ориентацию. В обоих основных документах рекомендуется выполнить несколько сгибаний сразу после формования. В заметке, размещённой на сайте MIT, описывается шарнир из гомополимера с показателем текучести 4, который выдержал 300 000 сгибаний под углом 180 градусов при температуре 75°F, 300 000 — при -20 °F и ещё 300 000 — при 75 °F без разрушения.
Производственные условия не всегда это позволяют. Компания LyondellBasell отмечает, что в некоторых случаях, например при изготовлении многокамерных откидных крышек, изгиб невозможен, и что правильно сконструированный шарнир всё равно обеспечивает надлежащую работу. Заранее договоритесь, кто будет выполнять первое сгибание: оператор, приспособление на конвейере или никто. Если образцы сгибаются вручную на прессе, а серийные детали — никогда, то пробная партия не будет отражать то, что поступит в продажу.
Концы шарнира, крутящий момент и разрыв
Крышки, которые защелкиваются или закручиваются, сначала создают нагрузку на концы шарниров. В заметке, размещённой на сайте MIT, приводятся три способа устранения этой проблемы: увеличить толщину концов с 0,010 до 0,020 дюйма на участке длиной 0,020–0,040 дюйма, нанести пленку толщиной 0,005 дюйма на каждый конец (сообщается, что это в десять раз увеличивает крутящий момент до разрушения) или скруглить концы.
Распространенные неисправности и их типичные причины
| Симптом | Вероятная причина | Где искать |
| Трещина вдоль линии шарнира | Линия сварки в стержне | Схема расположения ворот |
| Слои отслаиваются в области шарнира | Прерывистость потока, холодный расплав, ударопрочный сополимер | Скорость наполнения, температура расплава, марка |
| Разрыв, начинающийся с одного конца | Скручивающая нагрузка на гладкую полосу | Утолщение на конце или пленка на конце |
| Короткая или тонкая полоса | Сетка толщиной менее 0,008 дюйма, плохая вентиляция | Размеры стальных элементов, вентиляционные отверстия |
| Раннее утомление | Наполнитель, плотное полотно, отсутствие изгиба после формования | Класс, толщина, ступень жесткости |
Корректировка технологического процесса может уменьшить некоторые из них. Однако она редко позволяет устранить линию сварки, которая из-за расположения литника оказывается в шарнире.
Когда литая петля — не лучший выбор
Ультрафиолетовое излучение и жаркие влажные условия в первую очередь негативно влияют на тонкую пленку, и в заметке, размещённой на сайте MIT, отмечается, что такие детали требуют специальной стабилизации и испытаний. Кроме того, шарнир не способен выдерживать значительную нагрузку.
Для очень крупных или сложных деталей более подходящим вариантом может стать шарнир, изготовленный методом штамповки. Компания LyondellBasell описывает процесс, при котором нагретая стальная матрица при температуре около 425°F (220°C) вдавливается в формованную деталь с усилием 50–100 psi, в результате чего толщина перемычки уменьшается до 0,005–0,015 дюйма.
Прототипы тоже требуют тщательного подхода. Напечатанная или обработанная на станке петля не даст представления о том, как долго прослужит литая «живая» петля, поскольку её ориентация зависит от потока материала в пресс-форме. Наш Инструкция по изготовлению «живого» шарнира с помощью 3D-печати проверяет печатные шарниры на соответствие форме и размерам. Для испытаний на срок службы проводится прототип литьевой формы в производстве — это лучший выбор.
Что указать на чертеже и в запросе предложений
- Семейство смол, тип марки (гомополимер, статистический сополимер или ударопрочный сополимер) и “без наполнителя”
- Номинальная толщина полотна; следует учитывать, что инструмент следует сначала настроить на небольшую толщину, а затем увеличить её после проведения проб
- Геометрия шарнира: длина опорной поверхности, радиусы и зазор в закрытом положении в соответствии с размерами на чертеже
- Требуемое количество циклов изгиба, диапазон температур и воздействие ультрафиолета или химических веществ
- Требуется ли послеформовочная разгибка и кто её выполняет
- Проверка первой единицы продукции: отбор образца из первой партии через шарнир для измерения толщины перемычки и проведение испытания на изгиб в соответствии с заданным количеством циклов
Решите эти вопросы до начала проектирования пресс-формы. Перемещение литникового канала после резки стали повлечет за собой сварку, повторную механическую обработку и еще один цикл изготовления образцов.
Часто задаваемые вопросы
Какой материал лучше всего подходит для гибкого шарнира?
Полипропилен является стандартным выбором. Компания LyondellBasell считает гомополимер ПП лучшим материалом, за ним следуют статистический сополимер и ударопрочный сополимер, который может давать расслоение в области шарнира. Следует избегать использования наполнителей на основе талька, слюды и стекла вблизи полотна. Полиэтилен также может подойти, но сначала необходимо уточнить у поставщика смолы, подходит ли он для шарнира и какие у него размеры.
Как долго служит гибкий шарнир?
Качественно изготовленный полипропиленовый шарнир типа «living hinge» может прослужить очень долго. Компания LyondellBasell сообщает о сроке службы, превышающем миллион циклов, а в ходе испытания, описанного в статье, опубликованной Массачусетским технологическим институтом (MIT), шарнир выдержал 900 000 сгибаний при трёх различных температурах без каких-либо повреждений. Некачественная система впрыска, наполнители, воздействие ультрафиолета или толстая полотна могут резко сократить этот срок службы.
Можно ли изготовить шарнир «живой шарнир» из АБС-пластика или нейлона?
Детали, изготовленные из других пластиков, могут содержать тонкую гибкую прокладку, однако приведенные в данной статье размеры шарниров рассчитаны на полипропилен. Срок службы изделий из АБС-пластика или нейлона зависит от марки материала и нагрузки. Обратитесь к поставщику пластика за данными по шарнирам, а затем проверьте конструкцию с помощью литых образцов, прежде чем приступать к изготовлению производственного инструмента.
Можно ли напечатать на 3D-принтере шарнир для создания прототипа?
Да, для проверки посадки, зазора и угла раскрытия. Напечатанная петля не имеет той ориентации, которая обеспечивается потоком материала при литье, поэтому результаты испытаний на износостойкость не дают точного представления о характеристиках серийной детали. Для проверки геометрии используйте чертежи, а для испытаний на износостойкость — прототип пресс-формы, изготовленный из серийной смолы.
Является ли гибкая петля дешевле механической?
Как правило, это происходит тогда, когда объемы производства оправдывают изготовление пресс-формы. Шарнир отливается вместе с деталью, поэтому здесь нет ни штифтов, ни второго компонента, ни этапа сборки. Недостатками являются более сложная конструкция пресс-формы, необходимость тщательного проектирования литниковой системы, ограниченная грузоподъёмность, а также то, что внесение изменений в конструкцию после изготовления пресс-формы обходится дорого.
Правильная проработка конструкции «живого шарнира» до начала резки стали
Большинство неисправностей шарниров устраняются ещё до первого пробного литья: уклон, толщина перемычки, площадь опоры, радиусы и расположение литниковых каналов. При проектировании гибкого шарнира для новой детали обсудите эти параметры с производителем литьевой продукции на этапе DFM, начните с тонкой перемычки и договоритесь о том, кто будет проводить первое испытание на изгиб.
Компания «Elite Mold Tech» предлагает литье пластмасс под давлением для изготовления деталей с шарнирными соединениями наряду с прототипным инструментом, чтобы поставщик мог ознакомиться с конструкцией петли до изготовления производственной формы. Ознакомьтесь с полным спектром услуг на сайте Главная страница Elite Mold Tech.