
Алюминий Услуги по обработке на станках с ЧПУ
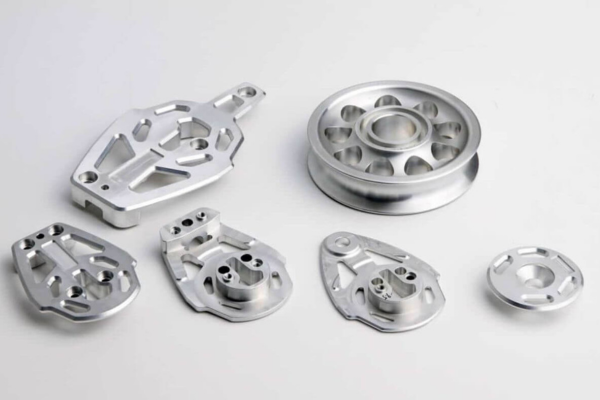
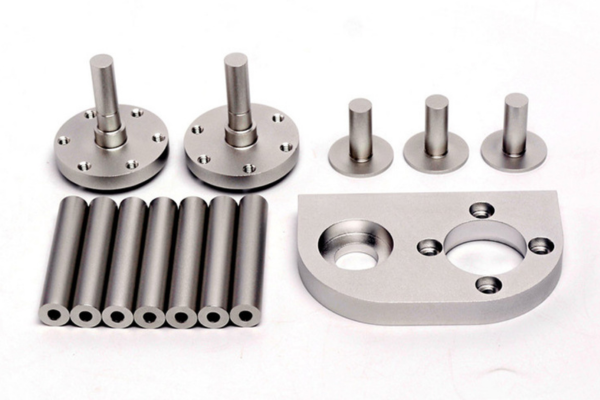
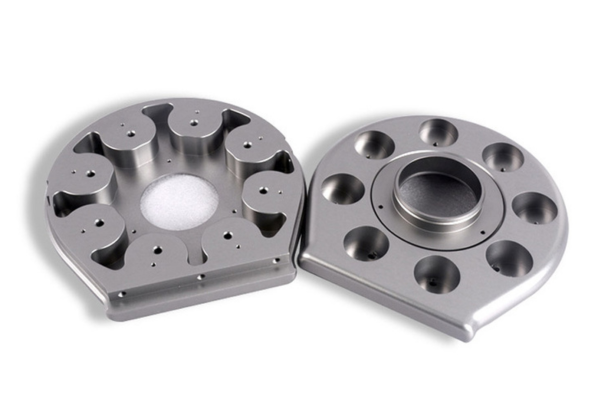
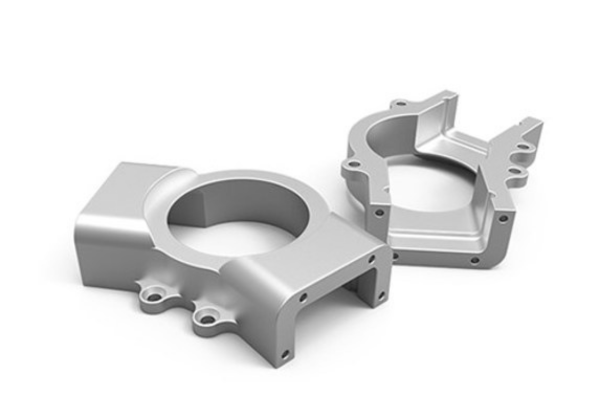
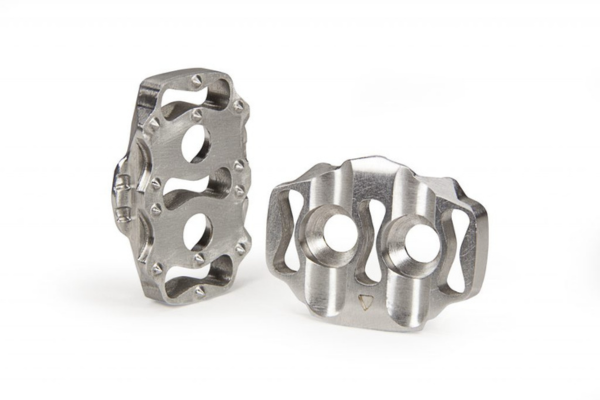
Закажите изготовление алюминиевых деталей по индивидуальному чертежу — от одного прототипа до полномасштабного серийного производства. В наличии десять сплавов; анодирование, порошковое покрытие и полировка выполняются на нашем предприятии.
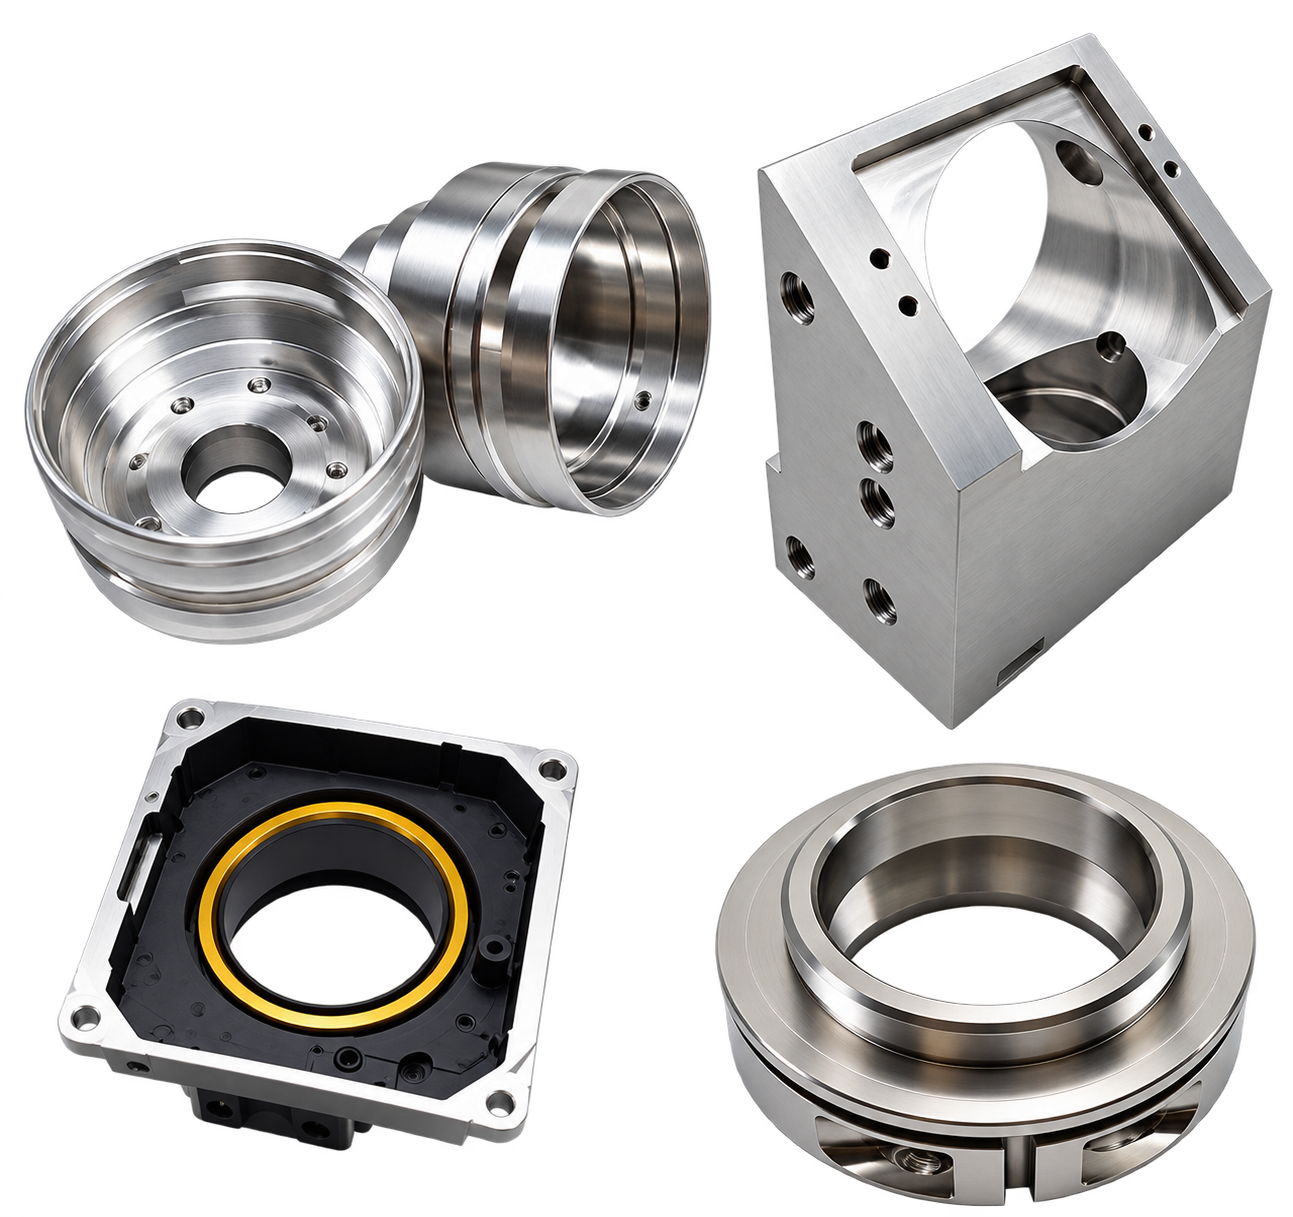
Алюминий в обработке на станках с ЧПУ
Алюминий режется быстрее, чем сталь, что позволяет сократить время обработки и снизить затраты. Его плотность составляет 2,7 г/см³, что примерно в три раза меньше, чем у стали; он хорошо проводит тепло и электричество, а также образует собственный оксидный слой, защищающий от коррозии. Кроме того, он хорошо поддается анодированию, что позволяет повысить твердость и придать цвет без нанесения отдельного покрытия. Для большинства деталей, которым требуется прочность металла без лишнего веса, алюминий — это первый сплав, который стоит рассмотреть с точки зрения стоимости.
| Доступные сплавы | 6061, 6061-T6, 6063, 6082, 5052, 5083, 2024, 7075, 7075-T6, ADC12 |
| Цена | $ |
| Срок выполнения заказа | Менее 10 дней |
| Толщина стенки | 0,75 мм |
| Допуски | ±0,125 мм (±0,005 дюйма) |
| Максимальный размер детали | 200 x 80 x 100 см |
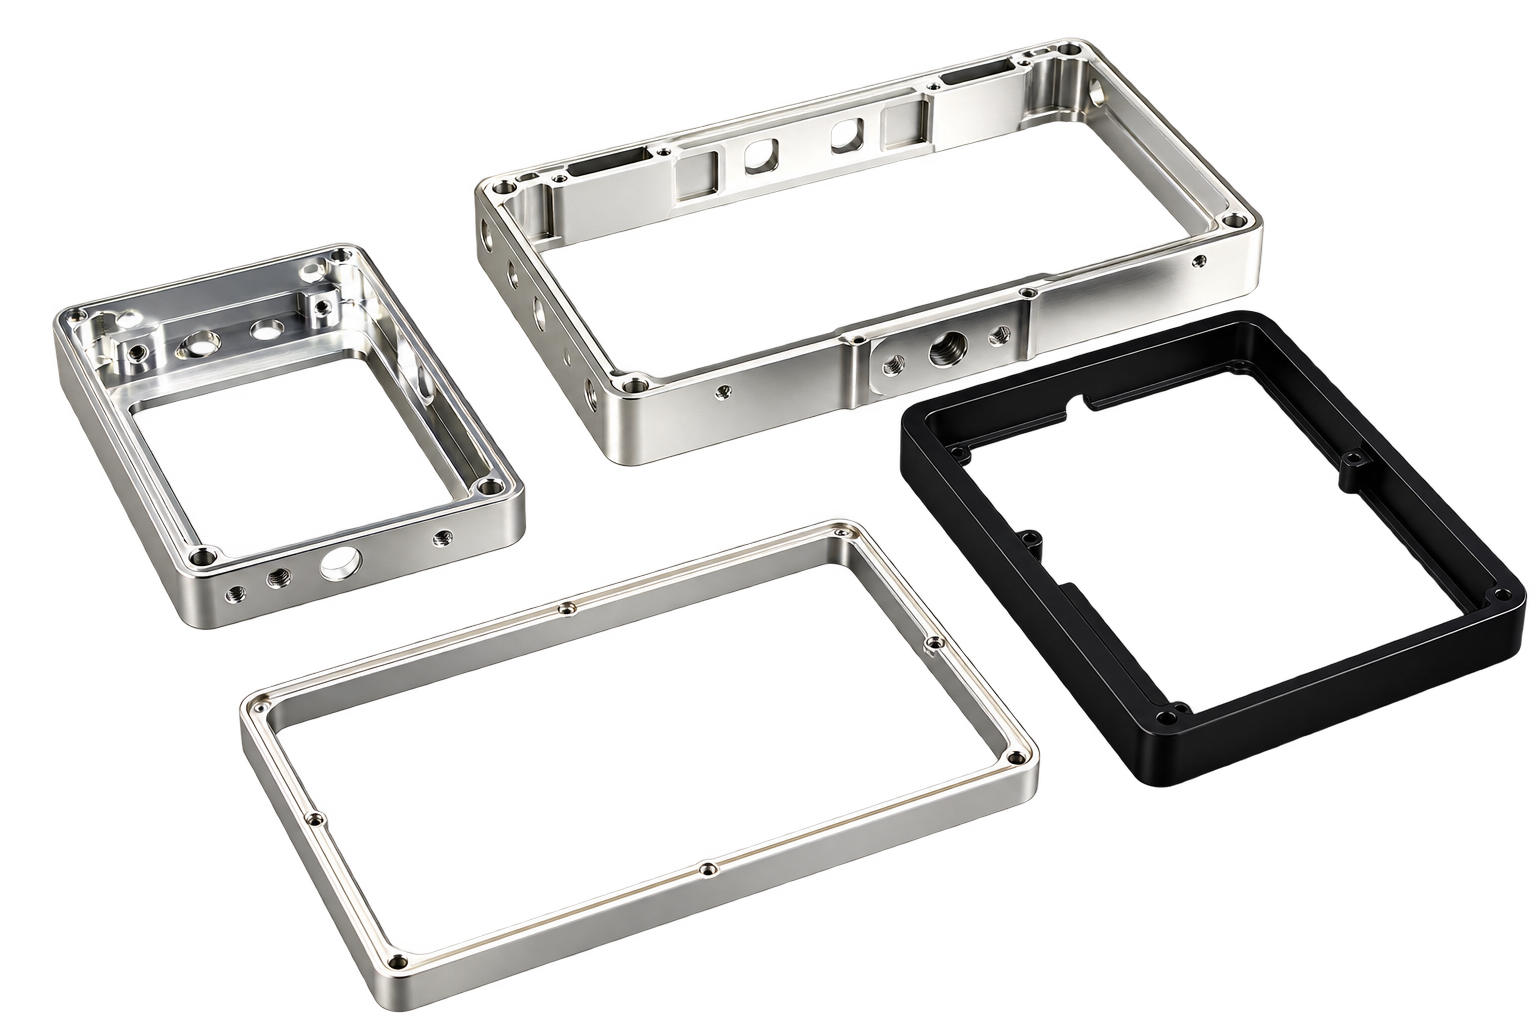
Aluminum CNC Machining Materials
Алюминий 6061 Обработка на станках с ЧПУ
Стандартный выбор для большинства деталей. Обладает хорошей прочностью, легко поддается чистой резке, хорошо сваривается и равномерно анодируется. Используется для изготовления кронштейнов, корпусов, рам и общих конструкционных элементов.
2024 Алюминий Обработка на станках с ЧПУ
Высокая усталостная прочность, благодаря чему он применяется в конструкциях самолётов и колесах грузовиков. Подвержен коррозии в большей степени, чем другие сплавы, поэтому обычно требует нанесения защитного покрытия.
Алюминий 5052 Обработка на станках с ЧПУ
Морской сплав. Обладает превосходной коррозионной стойкостью в соленой воде и легко поддается формовке, хотя его прочность ниже. Широко используется в изготовлении резервуаров, ограждений и листовых конструкций.
Алюминий 5083 Обработка на станках с ЧПУ
Более прочный, чем 5052, при той же коррозионной стойкости. Сохраняет свои свойства при криогенных температурах, поэтому подходит для изготовления сосудов под давлением и оборудования для холодильного хранения.
Алюминий 6061-T6 Обработка на станках с ЧПУ
Термообработанный сплав 6061. Обладает такой же обрабатываемостью, но имеет более высокий предел текучести, что делает его подходящим для деталей, подвергающихся значительным нагрузкам. Немного менее пластичен.
Алюминий 6063 Обработка на станках с ЧПУ
Этот сплав мягче, чем 6061, и его выбирают скорее из-за внешнего вида, чем из-за прочности. Он обладает лучшим анодированным покрытием среди всех представленных здесь сплавов, поэтому подходит для отделочных элементов, оконных рам и открытых панелей.
Алюминий 6082 Обработка на станках с ЧПУ
Конструкционный сплав, обладающий более высокой коррозионной стойкостью, чем сплав 6061. Широко используется в европейских чертежах мостов, кранов и судовых деталей.
Алюминий 7075 Обработка на станках с ЧПУ
По прочности близок к стали, а по весу — к алюминию. Стоит дороже и обрабатывается медленнее, но является стандартом для аэрокосмической арматуры, зубчатых колес и конструкционных деталей, подвергающихся высоким нагрузкам. Плохо поддается сварке.
Алюминий 7075-T6 Обработка на станках с ЧПУ
Термообработанный сплав 7075 — самый прочный из представленных в этом списке. Используется в авиационных конструкциях, альпинистском снаряжении и высокопроизводительных автомобильных деталях, где отказ недопустим.
ADC12 (A380) Алюминий Обработка на станках с ЧПУ
Сплав, предназначенный для литья под давлением, а не для производства заготовок. Обладает хорошими литейными свойствами и коррозионной стойкостью; подвергается механической обработке для изготовления автомобильных деталей, корпусов электронных устройств и компонентов машин, которые изначально изготавливаются методом литья.
Общие допуски при обработке на станках с ЧПУ
| Описание | Общий допуск или стандарт |
|---|---|
| Общие допуски на размеры | ±0.005″ (±0.127 mm) for metals; ±0.010″ (±0.254 mm) for plastics in line with ISO 2768-mK unless otherwise specified |
| Жесткие допуски | Down to ±0.001″ (±0.025 mm) available upon request, with detailed 2D drawings and GD&T specifications |
| Минимальный размер элемента | ~0.020″ (0.50 mm), depends on part geometry, tool diameter, and material |
| Допуск на диаметр отверстия | ±0.002″ (±0.05 mm) typical; tighter tolerances with boring or reaming |
| Плоскость/параллельность | ≤0.002″ per 6″ (≤0.05 mm per 150 mm), varies by material and fixture setup |
| Допуски на резьбу | Стандартная метрическая и имперская резьба по ISO/ASME; нестандартная или мелкая резьба - по запросу |
| Угловой допуск | ±0,5° обычно |
| Состояние краев | Острые края по умолчанию сломаны и зачищены, если не указано иное |
| Отделка поверхности (стандартная) | Ra 3,2 мкм (125 мкм) в обработанном виде; улучшенная отделка возможна с помощью полировки, дробеструйной обработки, анодирования и т.д. |
| Максимальный размер детали | Milling: Up to 80″ × 48″ × 24″ (2,032 × 1,219 × 610 mm) Turning: Up to 62″ length × 32″ diameter (1,575 × 813 mm) |

Преимущества и недостатки алюминия
Алюминий подходит для большинства деталей, подвергающихся механической обработке, но он не является идеальным решением во всех случаях. Вот в чем его преимущества, а в чем — недостатки.
- Свет. Его плотность составляет 2,7 г/см³, то есть он весит примерно в три раза меньше стали, что имеет большое значение для всего, что движется или летает.
- Устойчив к коррозии. На его поверхности образуется собственный слой оксида, а в процессе анодирования этот слой становится ещё толще.
- Проводит тепло и электричество. Достаточно похож на медь для использования в радиаторах, корпусах и электрических кожухах.
- Быстро режет. Более высокая скорость подачи сокращает время обработки на станке, что напрямую сказывается на вашей цене за единицу продукции.
- Требуется отделка. Анодирование, порошковое покрытие и полировка дают отличный результат, поэтому для изготовления декоративных деталей не требуется дополнительного материала.
- Хорошо держится в холодную погоду. В отличие от стали, этот материал сохраняет свою вязкость при температурах ниже нуля, поэтому его применяют в криогенной промышленности.
- Мягкий. На чистом алюминии легко остаются следы, поэтому детали изготавливают из сплавов, а не из чистого металла.
- Стоит дороже, чем сталь. Его необходимо добывать из бокситов, поэтому цены на сырье превышают цены на мягкую сталь.
- Видны царапины. На мягкой поверхности остаются следы от прикосновений, а полированная или анодированная поверхность делает их более заметными.
- При нагревании теряет прочность. При температуре выше примерно 200 °C он размягчается, поэтому его не следует использовать вблизи двигателей, выхлопных труб или печей.
Воплощайте свои проекты в жизнь с Elite Mold Tech
Испытайте прецизионную обработку с ЧПУ с Elite Mold Tech. От сложных прототипов до крупномасштабного производства - мы готовы воплотить ваши идеи в реальность. Свяжитесь с нами сегодня, чтобы обсудить потребности вашего проекта!
- Широкий обмен опытом
- Расширение охвата рынка
- Передовые интегрированные технологии
- Возможности совместной инновационной деятельности
- Надежные решения по требованию
- Все загрузки безопасны и конфиденциальны
Часто задаваемые вопросы об обработке алюминия на станках с ЧПУ
Какой алюминиевый сплав лучше всего подходит для обработки на станках с ЧПУ?
Для большинства работ подходит сплав 6061. Он хорошо поддается механической обработке, сварке и анодированию, а его стоимость ниже, чем у высокопрочных марок. Выбирайте сплав 7075 только в тех случаях, когда деталь подвергается серьёзным нагрузкам, а сплав 6063 — когда внешний вид детали важнее её прочности.
Какие допуски вы можете обеспечить при изготовлении алюминиевых деталей?
Стандартный допуск составляет ±0,125 мм (±0,005 дюйма). Мы можем обеспечить более жесткие допуски для отдельных элементов, если вы укажете их на чертеже, однако применение жестких допусков ко всей детали в целом приводит к увеличению стоимости без какого-либо функционального улучшения.
Можно ли наносить цветное анодированное покрытие на алюминиевые детали?
Да. Анодирование типа II хорошо принимает краску черного, красного, синего, золотистого и прозрачного цветов. Обратите внимание, что при анодировании толщина поверхности увеличивается на 5–25 мкм, поэтому любые детали следует маскировать с помощью плотно прилегающих шаблонов.
Каковы сроки изготовления алюминиевых деталей, подвергшихся механической обработке?
Для большинства заказов — менее 10 дней. Простые прототипы изготавливаются быстрее. Срок изготовления зависит от наличия сплава, сложности детали и указанного вами вида отделки.
Что прочнее: 6061 или 7075?
7075 — с большим отрывом. Предел текучести у 7075 составляет 503 МПа, тогда как у 6061 — 276 МПа. Недостатками являются более высокая стоимость, более медленная механическая обработка и плохая свариваемость, поэтому 7075 подходит скорее для аэрокосмической отрасли и деталей, подвергающихся высоким нагрузкам, чем для обычных кронштейнов и корпусов.
Какова минимальная толщина стенки алюминия?
0,75 мм. Более тонкие стенки вибрируют под действием инструмента и деформируются после снятия детали с зажимного приспособления. Если в вашем проекте требуются более тонкие стенки, пришлите нам чертеж, и мы сообщим вам, выдержат ли они нагрузку.
Вы занимаетесь механической обработкой литого алюминия, например ADC12?
Да. Деталь ADC12 поставляется в виде литого под давлением изделия, а затем мы обрабатываем на ней ключевые элементы, что является стандартной практикой для автомобильных деталей и корпусов электронных устройств.