Uma dobradiça flexível não custa nada para ser adicionada no CAD, mas custa muito para ser corrigida depois que o molde já estiver usinado. Um bom projeto de dobradiça flexível depende de uma banda de polipropileno com espessura de cerca de 0,2 a 0,38 mm, uma saliência curta, raios generosos, um ponto de injeção que conduza o material fundido diretamente pela dobradiça e algumas flexões logo após a ejeção. Se algum desses elementos for negligenciado, a dobradiça racha, delamina ou rasga nas extremidades.
Este guia aborda materiais, dimensões, sistema de alimentação, ferramentas, o primeiro teste de flexibilidade, causas de falhas e o que especificar ao solicitar um orçamento.
O que é uma dobradiça flexível moldada por injeção?
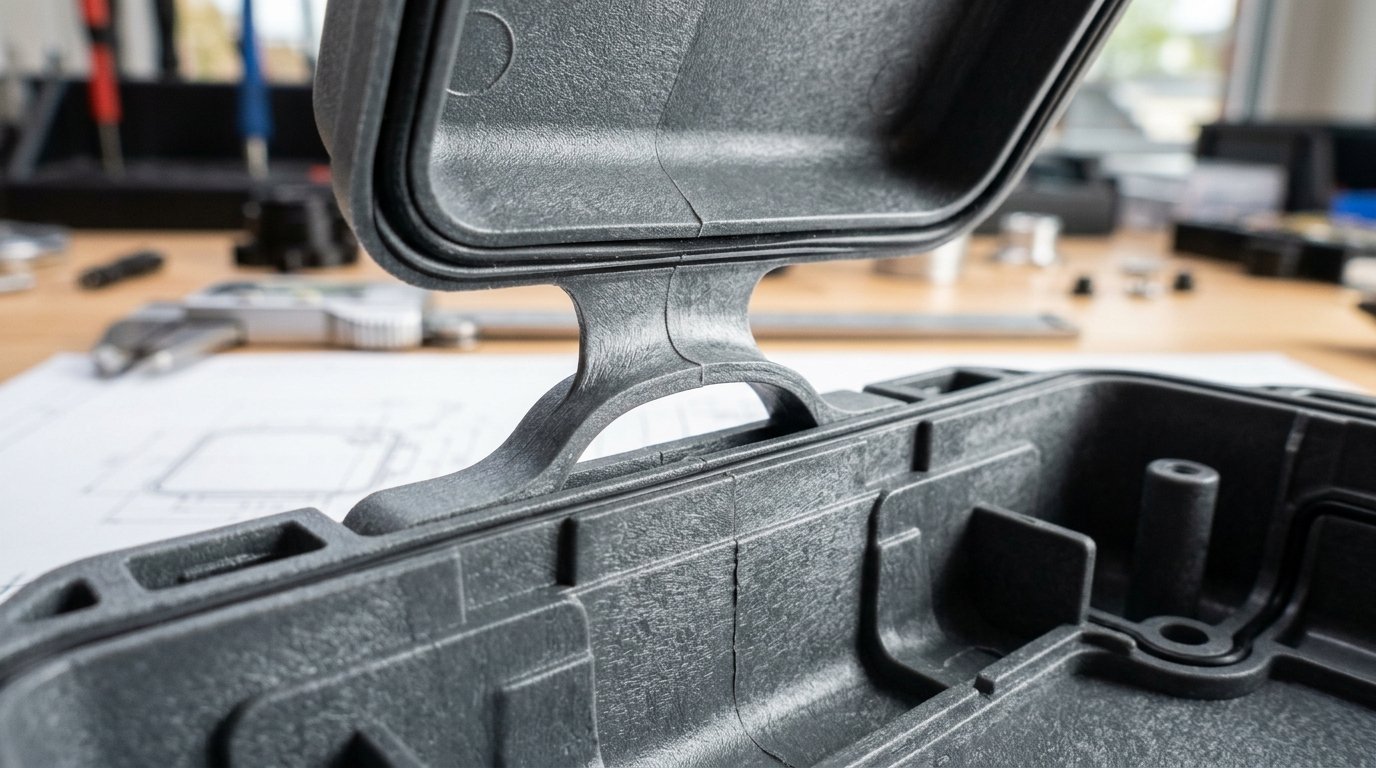
Uma dobradiça flexível moldada por injeção é uma tira fina e flexível de plástico moldada em uma única etapa junto com as duas peças rígidas que ela une. O fluxo do material fundido ao atravessar a tira alinha as cadeias de polímero, e a primeira flexão estica ainda mais essa tira. Dobradiças de polipropileno projetadas adequadamente já resistiram a mais de um milhão de ciclos.
Esse número é proveniente da LyondellBasell guia para moldagem por injeção de poliolefinas. Entre os usos típicos estão tampas flip-top, embalagens tipo concha, caixas de ferramentas, caixas para comprimidos e clipes automotivos.
Por que o polipropileno é o material padrão para dobradiças
A dobradiça funciona graças à sua orientação. Nas primeiras dobras, a fina alma sofre trefilagem a frio, com índices de alongamento que chegam a 2 ou 3 para 1, de acordo com uma nota técnica sobre dobradiças flexíveis disponível nos recursos do curso 2.75 do MIT. Uma dobradiça flexível de polipropileno suporta esse alongamento sem rachar, e é por isso que o PP é o material predominante.
A nota é importante:
- O PP homopolímero produz as melhores dobradiças, seguido pelo copolímero aleatório e, em seguida, pelo copolímero de impacto (LyondellBasell).
- O copolímero de impacto apresenta “certo risco de delaminação na área da dobradiça”, mas a nota publicada pelo MIT ainda o recomenda nos casos em que a peça precisa de resistência ao impacto em baixas temperaturas.
- Uma menor taxa de fluxo de fusão (maior peso molecular) melhora a articulação, mas torna a peça mais difícil de preencher.
- Os enchimentos prejudicam. Talco, mica e fibra de vidro podem reduzir significativamente a vida útil das dobradiças.
O polietileno também pode formar uma dobradiça funcional. Os dados abaixo referem-se ao polipropileno; portanto, consulte seu fornecedor de resina para obter os valores relativos ao PE. Para ABS, nylon e outras resinas, consulte nosso comparação de materiais para moldagem por injeção.
Dimensões do projeto de dobradiças flexíveis para polipropileno
Essas dimensões das dobradiças flexíveis foram extraídas do guia da LyondellBasell (página 32, Figura 41) e da nota publicada pelo MIT. Considere-as como pontos de partida para confirmar com seu fornecedor de resina e sua empresa de moldagem.
| Recurso | Valor inicial | Fonte |
| Espessura da tela | 0,008-0,015 pol. (0,2-0,38 mm) | LyondellBasell |
| Primeiro corte na ferramenta (compatível com aço) | 0,008-0,010 pol. (0,20-0,25 mm) | Nota publicada pelo MIT |
| Máximo para uma dobradiça verdadeira | 0,015 pol. (0,38 mm) | Nota publicada pelo MIT |
| Comprimento do terreno | 0,060 pol. (1,5 mm) típico | Nota publicada pelo MIT |
| Raio na teia | 0,030 pol. (conforme mostrado na Figura 41) | LyondellBasell |
| Alívio na posição fechada | 0 a 0,005 pol. | LyondellBasell |
| Dobradiças longas | Dividir em segmentos com mais de 6 polegadas | Nota publicada pelo MIT |
Qual deve ser a espessura de uma dobradiça flexível?
Comece com uma espessura da dobradiça de 0,008 a 0,010 pol. e aumente a espessura do aço somente se os testes indicarem algum problema. A nota publicada pelo MIT alerta que as nervuras com espessura inferior a 0,008 pol. causam queda excessiva de pressão, aquecimento por cisalhamento, peças mal preenchidas ou injeções incompletas. A LyondellBasell acrescenta que a extremidade mais espessa é adequada para dobradiças que precisam suportar carga.
Alguns guias de fornecedores indicam espessuras de dobradiça flexível de até 0,5 mm. Isso ultrapassa o que ambas as fontes primárias consideram aceitável para uma dobradiça verdadeira. Uma banda mais espessa pode funcionar quando a dobradiça se move apenas alguns graus, mas a orientação e a vida útil em flexão diminuem.
Comprimento da superfície de encaixe, raios e relevo
Uma saliência muito curta proporciona contrapressão insuficiente e um fluxo irregular. Uma saliência muito longa causa grande queda de pressão e compactação insuficiente. É por isso que o comprimento típico da saliência da dobradiça fica em torno de 0,060 pol.
Cantos agudos atuam como concentradores de tensão; portanto, aplique um raio em todas as transições para a alma. A Figura 41 também mostra um relevo raso de até 0,005 pol., o que evita o acúmulo de material quando a tampa é fechada. Inclua isso no desenho, não apenas no modelo.
Mantenha a geometria da dobradiça alinhada
Uma dobradiça não pode ser formada ao longo de uma linha central curva. Quando a tampa ou a base for curva ou profunda, acrescente ressaltos para que a linha da dobradiça permaneça reta; eles também permitem que o aço na área da dobradiça seja mais espesso, de modo que a inserção não se deforme nem se quebre. Divida dobradiças com mais de 6 polegadas em segmentos com pequenas folgas; segundo a nota publicada pelo MIT, isso aumenta a vida útil da dobradiça e reduz a flexão da ferramenta.
Onde deve ser colocada a porta em uma parte articulada?
A localização da porta influencia mais a vida útil da dobradiça do que qualquer outra escolha de projeto da dobradiça. A LyondellBasell’s orientações sobre o processo de moldagem para dobradiças integradas de polipropileno é permitir que o metal fundido flua por toda a dobradiça “com a frente do fluxo perpendicular à dobradiça”, de preferência com todas as entradas de fundição localizadas em um dos lados dela.
É fácil imaginar o que dá errado. Uma caixa longa e estreita, com uma entrada central, envia o material fundido para a restrição da dobradiça antes que a cavidade tenha sido preenchida. O fluxo estagna, a parte central começa a solidificar e, então, a tampa é preenchida pelas duas extremidades. O resultado é uma linha de solda ao longo da dobradiça, o pior lugar possível para ela. A nota publicada pelo MIT lista as soluções:
- Utilize várias comportas ou uma comporta de descarga ao longo do comprimento.
- Divida a dobradiça e a porta de forma que fiquem em lados opostos a cada segmento.
- Em peças com duas dobradiças, modele a seção central e deixe-a 20 a 30 por cento mais espessa do que as paredes adjacentes.
- Em caixas rasas, posicione a metade mais pesada além da linha central, afastada da dobradiça.
- Se paredes com espessura inferior a 0,040 pol. exigirem que você utilize portas em ambas as metades, desloque a linha de junção para fora da dobradiça por meio de testes com injeção curta ou portas sequenciais.
Para informações gerais sobre gating, consulte nosso artigo sobre como a localização do ponto de injeção afeta as peças moldadas.
Detalhes de ferramentas e processamento que determinam a vida útil da dobradiça
A teia é a seção mais fina e que mais esquenta na peça. Os canais de resfriamento devem ser paralelos e ficar próximos a ambos os lados da dobradiça. As aberturas de ventilação devem permanecer desobstruídas, pois a dobradiça precisa ser preenchida rapidamente.
Intervalo da LyondellBasell para propriedades ideais das dobradiças:
- Temperatura de fusão normalmente entre 500 e 525 °F (260 e 275 °C)
- Alta velocidade de injeção
- Aqueça o molde a uma temperatura de 120-150 °F (50-65 °C)
A nota publicada pelo MIT acrescenta que a velocidade de preenchimento não deve apresentar variações bruscas. Preencher muito lentamente, ou com material fundido muito frio, causa hesitação no fluxo e delaminação.
Nossa recomendação: corte a dobradiça bem fina e faça os ajustes após o primeiro teste. Retirar aço para aumentar a espessura de uma aba é rápido. Adicionar aço de volta para diminuir a espessura de uma aba fina implica soldagem ou a instalação de uma nova inserção. A mesma lógica se aplica à regras de espessura de parede para peças plásticas ao redor da dobradiça.
Por que flexionar a dobradiça logo após a ejeção?
A primeira flexão a frio estica a tela enquanto ela ainda está quente, fixando sua orientação. Ambos os documentos principais recomendam realizar várias flexões imediatamente após a moldagem. A nota publicada pelo MIT descreve uma dobradiça de homopolímero com taxa de fluxo de 4 que resistiu a 300.000 flexões em 180 graus a 75°F, 300.000 a -20 °F e mais 300.000 a 75 °F sem falhas.
A produção nem sempre permite isso. A LyondellBasell observa que a flexão não é possível em algumas aplicações, como tampas articuladas com múltiplas cavidades, e que uma dobradiça projetada adequadamente ainda apresenta desempenho satisfatório. Combine desde o início quem fará a primeira flexão: um operador, um dispositivo fixo na esteira transportadora ou ninguém. Se as amostras forem flexionadas manualmente na prensa, mas as peças de produção nunca forem, a série piloto não representará o que será enviado.
Extremidades das dobradiças, torque e rasgo
Tampas que se encaixam por pressão ou por torção exercem carga primeiro nas extremidades das dobradiças. A nota publicada pelo MIT apresenta três soluções: aumentar a espessura das extremidades de 0,010 para 0,020 pol. em um comprimento de 0,020 a 0,040 pol., adicionar uma camada de 0,005 pol. em cada extremidade (o que, segundo relatos, aumenta em dez vezes o torque de ruptura) ou arredondar as extremidades.
Falhas comuns e suas causas habituais
| Sintoma | Causa provável | Onde procurar |
| Rachadura ao longo da linha da dobradiça | Linha de solda na alma | Disposição das portas |
| Camadas descascando na dobradiça | Hesitação no fluxo, fusão a frio, copolímero de impacto | Velocidade de enchimento, temperatura de fusão, tipo de material |
| Rasgo que começa em uma das extremidades | Carga de torção em uma tira lisa | Espessamento das extremidades ou película nas extremidades |
| Banda curta ou fina | Espessura inferior a 0,008 pol., ventilação inadequada | Dimensões da estrutura de aço, aberturas de ventilação |
| Fadiga precoce | Material de enchimento, banda espessa, sem flexão pós-moldagem | Grau, espessura, grau de flexibilidade |
O ajuste do processo pode reduzir algumas dessas imperfeições. Raramente corrige uma linha de solda que o layout da porta de injeção cria na dobradiça.
Quando uma dobradiça moldada não é a escolha certa
A luz ultravioleta e os ambientes quentes e úmidos afetam primeiro a fina camada de tecido, e a nota publicada pelo MIT indica que essas peças precisam de estabilização e testes especiais. Além disso, uma dobradiça não suporta muita carga.
Para peças muito grandes ou complexas, uma dobradiça estampada pode ser a melhor opção. A LyondellBasell descreve o processo de pressionar uma matriz de aço aquecida a cerca de 425 °F (220 °C) contra a peça moldada a uma pressão de 50 a 100 psi, reduzindo a espessura da alma para 0,005 a 0,015 pol.
Os protótipos também precisam de cuidados. Uma dobradiça impressa ou usinada não vai indicar qual será a durabilidade de uma dobradiça moldada, pois a orientação é determinada pelo fluxo do material no molde. Nosso Guia de dobradiça flexível impresso em 3D abrange dobradiças impressas quanto à forma e ao ajuste. Para os testes de vida útil, um molde de injeção protótipo na produção, a resina é a melhor opção.
O que incluir no desenho e na solicitação de cotação
- Família de resinas, tipo de grau (homopolímero, copolímero aleatório ou copolímero de impacto) e “sem enchimento”
- Espessura nominal da banda, observando-se que a ferramenta deve começar com uma espessura menor e ser ampliada após os testes
- Geometria da dobradiça: comprimento da superfície de contato, raios e folga na posição fechada, conforme as dimensões indicadas no desenho
- Número necessário de ciclos de flexão, faixa de temperatura e exposição a raios UV ou a produtos químicos
- Se é necessário realizar a flexão pós-moldagem e quem a realiza
- Verificações do primeiro artigo: amostra da seção um passando pela dobradiça para medir a alma e realizar um teste de flexão de acordo com o número de ciclos
Resolva essas questões antes do projeto do molde. Mudar a posição da entrada de material depois que o aço já tiver sido cortado implica soldagem, nova usinagem e mais uma rodada de amostras.
Perguntas frequentes
Qual é o melhor material para uma dobradiça flexível?
O polipropileno é a escolha padrão. A LyondellBasell classifica o PP homopolímero como o melhor, seguido pelo copolímero aleatório e, em seguida, pelo copolímero de impacto, que pode sofrer delaminação na dobradiça. Evite o uso de talco, mica e enchimentos de vidro próximos à banda. O polietileno também pode ser utilizado, mas confirme primeiro a adequação à dobradiça e as dimensões com seu fornecedor de resina.
Quanto tempo dura uma dobradiça flexível?
Uma dobradiça flexível de polipropileno bem fabricada pode ter uma vida útil muito longa. A LyondellBasell relata vidas úteis superiores a um milhão de ciclos, e um teste realizado no MIT atingiu 900 mil flexões em três temperaturas diferentes sem apresentar falhas. Um mau projeto da entrada de material, o uso de enchimentos, a exposição aos raios UV ou uma lâmina espessa podem reduzir drasticamente essa vida útil.
É possível fazer uma dobradiça flexível em ABS ou nylon?
Peças fabricadas com outras resinas podem incluir uma fina tira flexível, mas as dimensões da dobradiça publicadas neste artigo referem-se ao polipropileno. A vida útil em ABS ou náilon depende do tipo de material e da carga. Solicite os dados da dobradiça ao fornecedor da resina e, em seguida, teste o projeto com amostras moldadas antes de aprovar as ferramentas de produção.
É possível imprimir uma dobradiça flexível em 3D para prototipagem?
Sim, para verificar o encaixe, a folga e o ângulo de abertura. Uma dobradiça impressa não possui a orientação determinada pelo fluxo de uma moldada; portanto, sua vida útil em flexão não é um indicador confiável para a peça de produção. Use os desenhos para verificar a geometria e um protótipo de molde na resina de produção para testes de vida útil.
Uma dobradiça flexível é mais barata do que uma dobradiça mecânica?
Normalmente, quando os volumes justificam o uso do molde. A dobradiça é moldada junto com a peça, portanto não há pinos, nem um segundo componente e nem etapa de montagem. As desvantagens são uma ferramenta mais exigente, um sistema de alimentação que requer cuidado, capacidade de carga limitada e um projeto cuja alteração é cara depois que o aço já foi cortado.
Acertar no projeto da dobradiça flexível antes do corte do aço
A maioria das falhas nas dobradiças é corrigida antes da primeira injeção: inclinação, espessura da alma, superfície de contato, raios e disposição da porta de injeção. Ao projetar uma dobradiça flexível para uma nova peça, analise esses aspectos com seu moldador na fase de DFM, comece com uma alma mais fina e chegue a um acordo sobre quem realizará o primeiro teste de flexão.
A Elite Mold Tech oferece moldagem por injeção de plástico para peças articuladas juntamente com ferramentas protótipos, para que um fornecedor possa analisar o projeto da dobradiça antes da construção do molde de produção. Confira a gama completa de serviços em Página inicial da Elite Mold Tech.