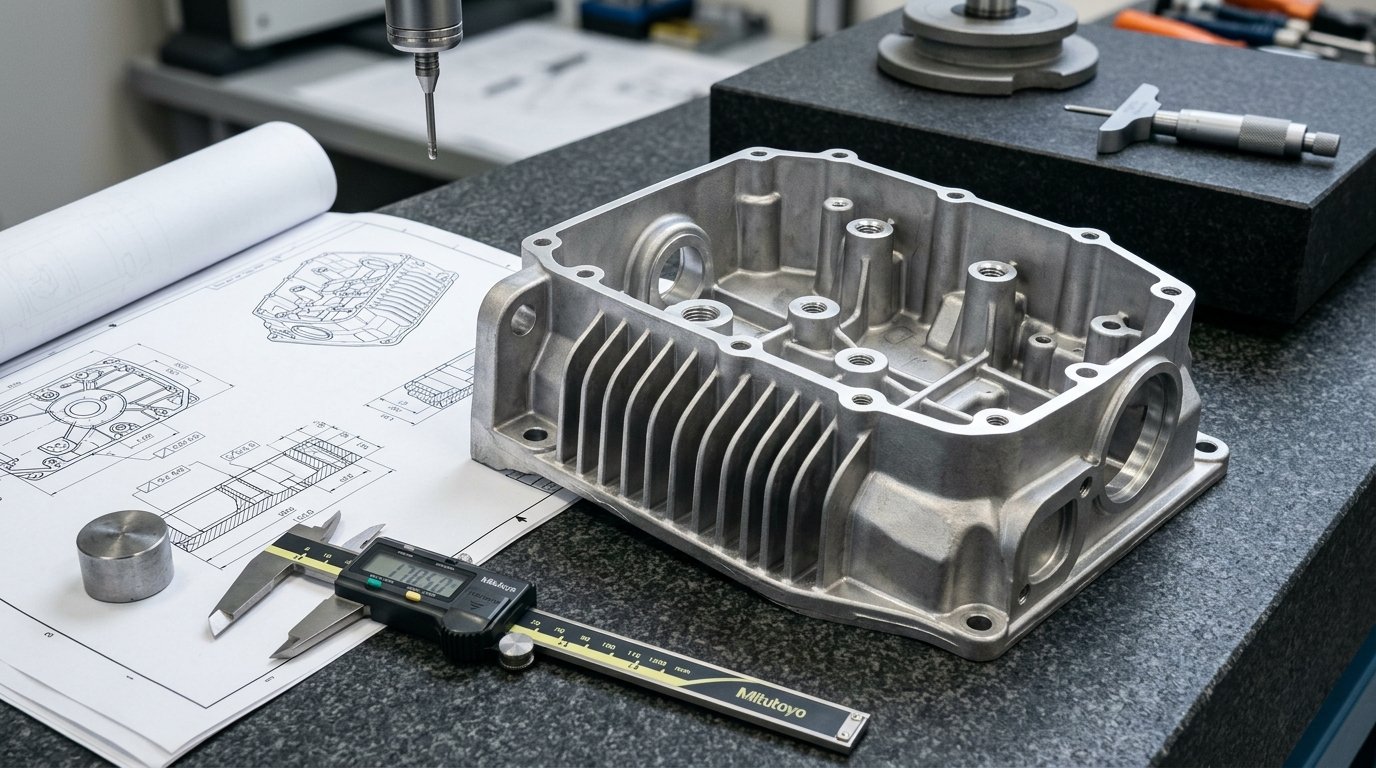
Чертеж, в котором используются правила, применимые к механически обработанной детали, обычно проходит этап расчета стоимости, но терпит неудачу на этапе литья под давлением. Стенка с нулевым уклоном задерживается при выталкивании, толстый выступ получается пористым, а острый внутренний угол вызывает трещину в стали пресс-формы. Приведенные ниже рекомендации по проектированию литьевых форм позволяют выявить эти проблемы еще на этапе редактирования в CAD, а не при сварке заварных участков на закаленной пресс-форме.
В данном руководстве по проектированию рассматриваются стенки, уклоны, скругления, ребра жесткости, выступы, линия разъема и пористость; при этом используются иллюстрации, предоставленные Североамериканской ассоциацией литья под давлением (NADCA).
Что делает деталь пригодной для литья под давлением?
Деталь, изготовленная методом литья под давлением, легко изготавливается, если расплавленный металл заполняет все полости до затвердевания, отливка может усаживаться и выталкиваться без задержек, а в пресс-форме отсутствуют тонкие или острые участки, которые могут рано треснуть. На практике это означает наличие тонких однородных стенок, уклона на всех поверхностях, параллельных раскрытию пресс-формы, широких скруглений и простой линии разъема.
Краткий обзор правил проектирования литых деталей
| Характеристика | Руководство | Источник |
| Средняя стенка | от 0,040 до 0,200 дюйма (от 1,0 до 5,1 мм) в зависимости от сплава, размера и области применения | NADCA PSS 2021, 4A |
| Тонкая стенка | До 0,020 дюйма (0,5 мм) для небольших отливок — по согласованию с специалистом по литью под давлением | NADCA PSS 2021, 4A |
| Ограждение вокруг металлосборников | В пределах ±10 % от наиболее типичного сечения стены | NADCA PSS 2021, 4A |
| Проект | Конусность от 1 до 2 градусов; внутренние стенки в два раза больше, чем наружные | NADCA PSS 2021, S/P-4A-7 |
| Филе на Т-образном перекрестке | R = от T до 1,25T, где T — толщина самой тонкой стенки в месте соединения | NADCA G-6-2 |
| Минимальный радиус скругления | Считайте 0,06 дюйма (1,5 мм) минимальным значением | NADCA PSS 2021, 4A |
| Острые углы | Обязательно на линиях разъема и в местах пересечения с блоком штампа; в остальных местах — радиус | NADCA G-6-3 |
Рассматривайте эти правила проектирования как отправную точку; сама NADCA называет свои размеры «ориентировочными значениями».
Толщина стенок при литье под давлением: тонкая, равномерная, с плавными переходами
Для толщины стенок деталей, изготовленных методом литья под давлением, не существует жестких ограничений по максимальному или минимальному значению; типичный диапазон, рекомендованный NADCA, зависит от сплава, размера детали и длины потока. При проектировании необходимо соблюдать принцип однородности: стенки должны быть равномерными, а переходы — плавными, а не ступенчатыми. Если толщина стенок будет слишком малой для данной длины потока, металл застынет преждевременно, что приведет к образованию холодных швов.
Распространенной ошибкой при проектировании литых изделий является увеличение толщины стенки с целью повышения прочности. Центр толстостенной детали застывает последним, и именно там скапливается пористость, поэтому толстая стенка часто демонстрирует худшие эксплуатационные характеристики, чем более тонкая стенка с ребрами жесткости. В рекомендациях NADCA по ребрам жесткости это четко указано: ребра жесткости зачастую обеспечивают большую прочность, чем сплошной материал, поскольку в сплошном материале скапливается пористость.
Мы рекомендуем следующий порядок действий: если литая деталь должна обладать высокой прочностью, добавьте ребра жесткости или металлическую вставку до того, как формировать стенку, и сохраните толщину оставшейся стенки в пределах примерно 10 % от типового сечения.
Какой угол наклона достаточно для литья под давлением?
В руководстве NADCA по проектированию уклонов объясняется, почему угол уклона при литье под давлением меняется в зависимости от конкретной детали. Металл усаживается, прижимаясь к стальным внутренним стенкам и отверстиям, поэтому именно они требуют наибольшего уклона. От внешних стенок металл отступает при усадке, поэтому для них требуется наименьший уклон.
В стандартах NADCA на 2021 год рекомендуется диапазон от 1 до 2 градусов и приводится перечень факторов, влияющих на это значение:
- Глубина. Для более глубоких элементов требуется меньший угол наклона, чем для неглубоких.
- Сплав. Алюминий требует большего количества, чем цинк; алюминий, магний и медь имеют схожие свойства.
- Относительное удлинение. Для конструкционного алюминия с более высоким относительным удлинением в литом состоянии может потребоваться меньшее количество материала.
- Внутри и снаружи. Внутренние стены подвержены в два раза сильнеему сквозняку, чем наружные.
Литой шрифт и логотипы проверяются по отдельности.
Что означает угол наклона в сталелитейном производстве
Угол на чертеже превращается в смещение на детали. Используя примерные углы, приведенные NADCA, смещение = глубина × tan(угол):
| Глубина функции | Угол наклона | Смещение в верхней части стены |
| 0,1 дюйма (2,5 мм) | 2° | 0,0035 дюйма (0,09 мм) |
| 1,0 дюйма (25 мм) | 1.5° | 0,026 дюйма (0,67 мм) |
| 5,0 дюйма (127 мм) | 1° | 0,087 дюйма (2,2 мм) |
Именно в последней строке возникают ошибки в конструкции литых деталей. На стенке толщиной 5 in угол наклона в 1 градус смещает поверхность почти на 0,09 in, а поскольку внутренние поверхности требуют уклона в два раза большего, чем внешние, толщина стенки, начерченной с толщиной 0,10 in, изменяется по всей глубине. Применяйте уклон в модели до проверки стенок, зазоров и припуска на обработку.
Филеты и углы, размеры которых определяются по стене
Фаска — это изогнутое соединение двух поверхностей, которые в противном случае соприкасались бы в остром углу. В руководстве NADCA G-6-2 размеры фаски определяются от стены, а не указываются в виде одного числа:
- Т-образное соединение: радиус скругления от T до 1,25T, где T — толщина самой тонкой стенки в месте соединения.
- L-образный изгиб однородной стенки: внутренний радиус равен T, а внешний радиус равен внутреннему радиусу плюс T, при этом толщина стенки вокруг изгиба остается постоянной.
- Минимальное значение: NADCA рекомендует рассматривать 0,06 дюйма (1,5 мм) в качестве минимального радиуса на переходах.
Больше — не всегда лучше. Слишком большой радиус скругления приводит к образованию значительной массы в месте соединения, что, по мнению NADCA, “не способствует обеспечению надлежащего качества металла”. Глубокие карманы требуют большего радиуса скругления, чем неглубокие элементы, а скругления, перпендикулярные линии разъема, принимают наклон поверхности, которую они соединяют.
Один угол должен оставаться острым. На линии разъема и в местах пересечения блоков штампа необходимы углы с прямыми гранями. Во всех остальных местах следует использовать углы с радиусом, чтобы продлить срок службы штампа и уменьшить количество зазубрин на кромках.
Ребра и выступы
Ребра придают жесткость без увеличения толщины стенок и обеспечивают путь течения расплавленного металла. В рекомендациях NADCA по проектированию ребер приводятся два предупреждения. Каждое ребро должно иметь скругления и уклоны. Кроме того, ребра следует использовать только там, где это необходимо, поскольку лишние ребра увеличивают стоимость пресс-формы. На той же странице рекомендуется использовать нечетное количество ребер.
Чаще всего проблема заключается в расстоянии между ребрами. При слишком малом расстоянии между ребрами в матрице остаются тонкие стальные полоски. Эти полоски изнашиваются и растрескиваются, в результате чего матрица выходит из строя и требует ремонта.
На сайтах производителей литьевых форм приводятся соотношения толщины ребер от половины толщины стенки до полной толщины стенки. Эти данные противоречат друг другу, и ни одно из них не имеет ссылки на первоисточник, поэтому мы не указываем никаких соотношений. Согласуйте толщину ребер с вашим производителем литьевых форм с учетом сплава, длины потока металла и положения литникового канала.
Для выступов действуют те же правила литья под давлением. Проделайте отверстие в центре выступа, чтобы обеспечить равномерную толщину его стенок, и соедините его с соседними стенками ребрами и сглаживающими переходами, чтобы обеспечить подачу металла. Для более крупных отливок NADCA добавляет два требования: использовать ребра, если высота выступов превышает их диаметр, и оставлять расстояние не менее 0,25 дюйма между соседними выступами, чтобы ограничить пористость.
Где должна проходить линия разъема?
Линия разъема — это место соприкосновения половины крышки и половины выталкивателя в пресс-форме. В рекомендациях NADCA по линии разъема предлагается устранять проблемы на раннем этапе совместными усилиями конструктора и литейщика:
- К ним крепятся заслонки, переливные клапаны и вентиляционные отверстия, а их удаляет обрезной штамп.
- На линии разъема образуется выпуклость, которая увеличивает любой размер, измеренный поперек этой линии.
- Критические размеры, расположенные в пределах одной половины матрицы, имеют меньшие отклонения, чем размеры, выходящие за пределы этой линии.
- Декоративные поверхности обычно располагаются со стороны обложки.
- Большая часть геометрических элементов в половине эжектора предотвращает прилипание отливки к половине крышки.
Изготовление и обрезка ступенчатой линии разъема обходятся дороже. Подрезы требуют ещё больших затрат, поскольку для них нужны ползуны или боковые сердечники. Наша позиция: сначала упростить линию разъема, а затем решить, оправдывает ли подрез использование ползуна или дополнительного этапа обработки.
Выталкивающие штифты и контрольные отметки
Выталкивающие штифты сдвигают отливку с выталкивающей половины формы и оставляют круглые следы. Для более крупных отливок NADCA предписывает диаметр штифта не менее 0,38 дюйма (10 мм) в нефункциональных зонах, выступы от 0,06 дюйма в выпуклой части до 0,03 дюйма в вогнутой, а также обломок от штифта размером до 0,04 дюйма на поверхностях в состоянии после литья. Отметьте уплотнительные, декоративные и опорные поверхности, на которые штифты не должны попадать, и оставьте ребра и выступы для выталкивания.
Можно ли повторно использовать правила проектирования пластиковых деталей при литье под давлением?
Только отчасти. Принципы проектирования пластиковых изделий сосредоточены на впадинах, деформации и времени охлаждения. Принципы литья под давлением сосредоточены на течении металла, усадке на сталь формы, пористости и сроке службы формы. Детали различаются:
- Уклон при литье под давлением асимметричен: на внутренних стенках он в два раза больше, чем на внешних.
- Размер заусенцев определяется по самой тонкой стенке в месте соединения, а заусенцы, размер которых превышает допустимый, приводят к появлению пористости.
- На линии разъединения обязательно должен быть острый угол.
- Более толстый металл зачастую оказывается менее прочным, а не более прочным.
Хотите переделать литую деталь? Сравните наши Проект руководства по углам для пластиковых деталей и Правила определения толщины стенок литых деталей. Основную информацию см. в нашем обзоре Процесс литья под давлением, материалы и характеристики.
Проектирование с учетом пористости и избыточной механической обработки
Ни одно изделие, изготовленное методом литья под высоким давлением, не бывает полностью свободным от газовой или усадочной пористости. От конструкции отливки зависит, в какой части изделия они будут находиться. Литьё под давлением имеет плотную мелкозернистую поверхностную оболочку, поэтому каждый дополнительный проход резания приближает обработку к более пористому сердцевину. Руководство NADCA по крупногабаритным отливкам ограничивает припуск на механическую обработку до 0,06 дюйма (1,5 мм) и рекомендует использовать ступенчатые сердцевины для уменьшения толстых участков.
Для отверстий с сердечником в крупных отливках NADCA рекомендует минимальный диаметр 0,25 дюйма, при этом соотношение длины к диаметру не должно превышать 4:1 для диаметров менее 0,50 дюйма и 10:1 — для диаметров более 0,50 дюйма. Отверстия и окна требуют большего уклона, чем любые другие элементы.
Указывайте пределы пористости только на тех поверхностях, где это необходимо, например, на уплотнительных канавках и герметичных отверстиях. Общее требование приводит к увеличению затрат без улучшения функциональности. Если деталь будет подвергаться гальваническому покрытию или окраске, заранее уточните требования к качеству поверхности, воспользовавшись нашим руководством по варианты отделки поверхности деталей, изготовленных методом литья под давлением.
Нанесение линий чертежа и радиусов на чертеж
Указание допусков на каждой детали не является общепринятой практикой. NADCA рекомендует использовать общее примечание с указанием исключений. Пример: для алюминиевого литья, у которого глубина большинства элементов составляет не менее 1,0 дюйма, можно указать примечание о минимальном угле 2° для внутренних поверхностей и 1° для внешних. Радиусы ручек следует указывать таким же образом, с одним общим примечанием о скруглениях; это позволяет сохранить читаемость чертежа.
Уточните, на какую редакцию стандартов NADCA по техническим характеристикам продукции опирается ваш поставщик колес при составлении коммерческого предложения. В редакции 2015 года углубление рассчитывалось по формуле с использованием констант сплава; в редакции 2021 года указан диапазон от 1 до 2 градусов. Точные допуски обходятся дороже стандартных, поэтому применяйте их только там, где это действительно необходимо.
Для более крупных отливок в проектных рекомендациях NADCA предусмотрены дополнительные проверки: диапазон толщины стенок должен укладываться в пределы, не превышающие 2-кратную толщину самой тонкой стенки; в качестве общего радиуса стенок и скругления следует использовать 0,14 дюйма (3,5 мм), а минимальный радиус скругления должен составлять 0,060 дюйма (1,5 мм), а минимальный радиус угла — 0,020 дюйма (0,5 мм) — минимальным радиусом угла.
Часто задаваемые вопросы
Какова минимальная толщина стенки при литье под давлением?
Согласно данным NADCA, типичная средняя толщина стенок составляет от 0,040 до 0,200 дюйма (от 1,0 до 5,1 мм) в зависимости от сплава, размера детали и области применения. Толщина стенок небольших отливок может достигать 0,020 дюйма (0,5 мм) по согласованию с специалистом по литью под давлением. Рассматривайте эти значения как ориентировочные и уточняйте предельные значения для вашего сплава и длины потока у производителя отливок.
Какой зазор требуется для литья под давлением?
Стандарты NADCA на 2021 год рекомендуют угол отклонения от 1 до 2 градусов, причем на внутренних стенках он должен быть в два раза больше, чем на внешних. Для алюминия требуется больший угол, чем для цинка; для более глубоких элементов угловое отклонение должно быть меньше, а для отверстий — максимальное. В примере NADCA для алюминиевых деталей с углублениями глубиной не менее 1 дюйма угол наклона составляет 2 градуса с внутренней стороны и 1 градус с внешней.
Как снизить пористость за счет конструкции детали?
Стенки должны быть тонкими и однородными; в местах с большим удельным весом следует вырезать сердцевину, используя металлические вставки, а для обеспечения прочности вместо толстых стенок следует применять ребра. Следует избегать чрезмерно крупных скруглений, которые приводят к образованию тяжелых соединений, соблюдать расстояние между выпуклостями и сводить к минимуму запас под обработку, чтобы резы проходили по плотной поверхностной оболочке, а не по пористой сердцевине.
Может ли деталь, изготовленная методом литья под давлением, иметь острые углы?
Да, но только в определённых местах. Согласно рекомендациям NADCA, наружные углы на линии разъёма и в местах соединения блоков формы должны быть квадратными. В остальных местах углы и стыки должны иметь скругления или радиусы, чтобы распределить напряжения в отливке и форме, улучшить течение металла и продлить срок службы формы.
Где должны располагаться выталкивающие штифты на детали, изготовленной методом литья под давлением?
Штифты должны упираться в прочные элементы, такие как ребра, выступы и толстые фланцы, расположенные с таким расстоянием, чтобы обеспечить равномерное выталкивание. Не следует размещать их на уплотнительных, декоративных и опорных поверхностях, поскольку каждый штифт оставляет след и может привести к образованию облома. Эти запретные зоны следует обозначить на чертеже до начала проектирования матрицы.
Применение этих рекомендаций по проектированию деталей, изготавливаемых методом литья под давлением, до начала изготовления пресс-форм
Дорогостоящие изменения в конструкции штампа, как правило, связаны с решениями, которые никто не зафиксировал в документах. Перед разработкой штампа необходимо согласовать и отправить:
- 3D-модель с уже примененным уклоном и чертеж с общими примечаниями по уклону и скруглениям
- Желаемая линия разъема, декоративные поверхности и критические размеры, в идеале — в пределах одной половины формы
- Поверхности, на которых штифты не должны располагаться, и поверхности, подлежащие механической обработке
- Зоны, к которым предъявляются требования по пористости или герметичности
- Сплав (например, алюминий A380 или цинковый сплав), годовой объем производства и вид отделки; наши Сравнение литья под давлением из алюминия и цинка помогает в выборе сплава
Затем попросите специалиста по литью проверить конструкцию литьевой формы на соответствие стандарту, по которому он работает. Внесение изменения на этом этапе обходится в один инженерный час. После закалки формы такое же изменение потребует сварки, повторной механической обработки и новых пробных отливок.
Компания «Elite Mold Tech» предлагает литье под давлением с экспертизой проекта перед изготовлением пресс-форм, а также механическую обработку, чистовую обработку и сборку. Ознакомьтесь с полным спектром производственных услуг на сайте Главная страница Elite Mold Tech.