Поставщики активно рекламируют возможность 5-осевой обработки, и инженеры вполне обоснованно полагают, что большее количество осей означает более высокое качество деталей. Иногда это действительно так. Однако зачастую это не так, и указание 5-осевой обработки для детали, которая в этом не нуждается, приводит к увеличению затрат без какого-либо повышения ценности.
Обратная ошибка обходится дороже. Настаивание на 3-осевой обработке детали с элементами, расположенными в нескольких плоскостях, вынуждает выполнять несколько отдельных настроек, что обходится дороже, чем одна 5-осевая операция, и приводит к ухудшению точности сопряжения элементов.
Понимание того, как на самом деле работает каждая конфигурация, упрощает выбор.
Что такое «оси»
Ось станка — это направление управляемого перемещения. Существуют три условные линейные оси:
- X двигается влево и вправо
- Y двигается вперед и назад
- Z двигается вверх и вниз
Оси вращения вращаются вокруг этих линейных осей. Наиболее распространенными являются ось A, вращающаяся вокруг оси X, и ось B, вращающаяся вокруг оси Y. На некоторых станках используется ось C, вращающаяся вокруг оси Z.
Цифра в обозначении “5-осевой” указывает, сколько таких осей управляет станок.
3-осевая обработка
Режущий инструмент перемещается по осям X, Y и Z, а заготовка остается неподвижной. Это наиболее распространённая конфигурация обработки, которая используется для изготовления значительной части всех обработанных деталей.
В чём он хорош: плоские поверхности, карманы, пазы, отверстия и профили, доступные только с одной стороны. Программирование не представляет сложности, настройка занимает мало времени, скорость обработки у этих станков самая низкая из всех трёх типов, а сами станки широко доступны.
Ограничение: Инструмент может подходить только с одной стороны. Для обработки элементов на других гранях необходимо разжать зажим детали, переместить её и зажать заново. Каждая такая перенастройка отнимает время и приводит к небольшой погрешности позиционирования, поэтому элементы, обработанные в ходе разных перенастроек, не могут иметь столь же точного взаиморасположения друг относительно друга, как элементы, обработанные одновременно.
Типичные области применения: плиты, кронштейны, крышки, корпуса с выступами на одной или двух поверхностях, а также большинство деталей общего машиностроения.
4-осевая обработка
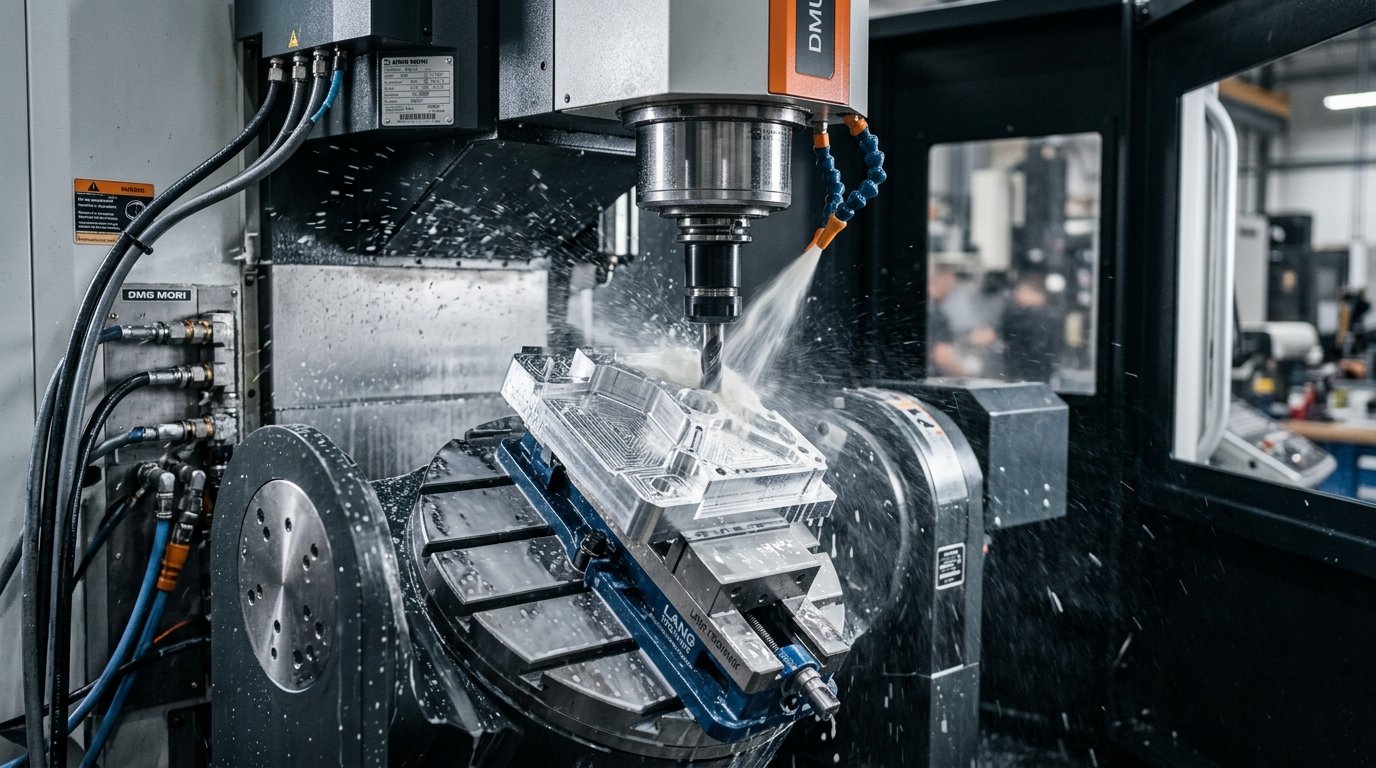
Добавляет одну ось вращения, как правило, ось A, вращающуюся вокруг оси X. На практике это чаще всего означает поворотный стол или индексатор, удерживающий деталь.
Существуют два различных режима, которые стоит различать.
4-осевая система с индексацией поворачивает деталь в нужное положение, фиксирует её, а затем выполняет обработку с перемещением по трём осям. Такая схема является наиболее распространённой. Она позволяет обрабатывать несколько поверхностей детали за одну установку без вмешательства оператора, что исключает необходимость перенастройки станка и улучшает взаимосвязь элементов детали.
Непрерывная 4-осевая вращается во время резки, что позволяет создавать спиралевидные элементы, кулачки и геометрию с обводом, которые невозможно получить при индексации.
В чём он хорош: детали с элементами на нескольких гранях вокруг одной оси, цилиндрические детали, требующие фрезерованных элементов, а также любые случаи, когда важно исключить ручную перепозиционировку.
Типичные области применения: валы с плоскими участками или шпоночными пазами, цилиндрические корпуса с радиальными отверстиями, детали с элементами на четырех сторонах.
5-осевая обработка
Добавляет вторую ось вращения, что позволяет инструменту подходить к детали практически с любого направления.
И снова важно учитывать два режима.
Обработка по схеме «3+2», также называемый позиционным 5-осевым, поворачивает обе оси для ориентации детали, фиксирует их, а затем выполняет обработку с помощью трех осей. Именно так на практике выполняется большая часть 5-осевой обработки. Это позволяет обрабатывать сложные детали со многих сторон за одну установку.
Непрерывная 5-осевая обработка одновременно перемещает все пять осей во время резки. Это необходимо для обработки по-настоящему скульптурных поверхностей, таких как лопатки турбин, рабочие колеса и сложные органические формы, и позволяет использовать более короткие и жесткие инструменты для обработки глубоких выемок за счет их наклона, а не выдвижения.
В чём он хорош: сложная геометрия, элементы под сложными углами, глубокие полости, требующие наклона инструмента, а также объединение множества настроек в одну. 5-осевая обработка кроме того, повышает точность сопоставления отдельных элементов просто потому, что все детали вырезаются за один зажим.
Типичные области применения: аэрокосмические конструкционные элементы, рабочие колеса и геометрия турбин, медицинские имплантаты, сложные сердечники и полости пресс-форм, а также любые детали, в которых элементы расположены под углом друг к другу.
Сравнение затрат, которое действительно имеет значение
Почасовая стоимость использования станка растёт с увеличением количества осей. Почасовая стоимость использования 5-осевого станка выше, чем 3-осевого, причём иногда значительно выше. Программирование также занимает больше времени и требует более высокой квалификации.
В связи с этим многие заказчики по умолчанию выбирают 3-осевую обработку, чтобы сэкономить. Для простых деталей это правильный подход. Однако в случае деталей с элементами, расположенными в нескольких плоскостях, это ложная экономия, поскольку сравниваются не почасовые ставки, а общие затраты.
Рассмотрим деталь с элементами на пяти гранях:
| Подход | Настройки | Факторы, влияющие на затраты |
| 3-осевой | Пять отдельных конфигураций | Пять настроек, пять операций закрепления или перезакрепления, суммарная погрешность положения между плоскостями |
| 3+2, пятиосевой | Одна настройка | Более высокая почасовая ставка, более длительное программирование, но настройка производится один раз и ошибки не накапливаются |
При небольших партиях, когда основную долю затрат составляет наладка, 5-осевая обработка зачастую обходится дешевле в целом, несмотря на более высокую стоимость единицы. При больших партиях, когда затраты на наладку распределяются на большое количество деталей, более выгодным может оказаться использование специализированных 3-осевых зажимных приспособлений.
Именно поэтому честный ответ на вопрос “что дешевле” заключается в том, что это зависит от геометрии детали и объема заказа, и единственный способ это выяснить — запросить цены на оба варианта.
Как определить, что требуется для вашей детали
Проработайте эти вопросы.
Доступны ли все функции в одном направлении? Если да, то 3-осевая система почти наверняка подойдет, а всё, что сверх этого, — лишние затраты.
Находятся ли элементы на противоположных гранях, и достаточно ли просто перевернуть фигуру? Обычно эту задачу экономично решают две 3-осевые установки.
Расположены ли элементы по одной оси, например, радиальные отверстия на цилиндре? 4-осевой, вероятно, с индексацией — это идеальный вариант.
Речь идет о чертах, расположенных под составными углами, то есть под углами сразу в двух плоскостях? Именно в этом и заключается оправданность затрат на 5-осевую обработку. Для получения сложных углов на 3-осевом станке требуется угловое закрепление заготовки, что обходится дорого, неточно и зачастую нецелесообразно.
Имеет ли деталь глубокие выемки, до которых длинному инструменту было бы трудно добраться? 5-осевая система обеспечивает наклон инструмента, что позволяет использовать более короткие и жесткие инструменты, благодаря чему улучшается качество обработки и сокращается время цикла.
Имеет ли эта деталь действительно рельефные поверхности? Требуется непрерывная 5-осевая обработка.
Имеет ли решающее значение соотношение допусков между элементами на разных гранях? Меньшее количество настроек означает меньшую суммарную погрешность, что способствует увеличению количества осей независимо от доступности геометрии.
Распространенные заблуждения
“5-осевая обработка обеспечивает более высокую точность”.” Не по сути. 5-осевой станок не обладает большей точностью по каждой отдельной оси, чем качественный 3-осевой станок. Его преимущество заключается в более высокой точности сопоставления отдельных элементов за счет устранения необходимости в перенастройке, что является совсем другим аспектом и имеет значение только в тех случаях, когда взаимосвязь между поверхностями является очень строгой.
“5-осевая обработка всегда быстрее”.” Это не подходит для простых деталей. Для плоской пластины с отверстиями 3-осевой станок работает быстрее и обходится дешевле. При обработке сложных деталей 5-осевой станок позволяет сэкономить время за счет устранения необходимости перенастройки, а не за счет более высокой скорости резания.
“На всякий случай следует указать 5-осевую обработку”.” Это приводит к увеличению затрат без какой-либо выгоды, если геометрия детали этого не требует. Укажите требования к детали и позвольте поставщику самостоятельно выбрать технологический процесс, поскольку он лучше знает возможности своего оборудования и его загрузку.
“4-осевой станок — это просто более дешевый вариант 5-осевого”.” Они решают разные задачи. 4-осевая обработка позволяет обрабатывать элементы, распределенные вокруг одной оси. 5-осевая обработка позволяет обрабатывать сложные углы. Деталь, требующая обработки под сложными углами, ни при каких условиях не может быть обработана с помощью 4-осевой обработки.
Что нарисовать на рисунке
Наиболее эффективный подход заключается в том, чтобы определить, какими свойствами должна обладать деталь, а не как её изготовить.
Чётко определите геометрию, допуски, качество поверхности и материал. Обозначьте, какие взаимосвязи между элементами конструкции являются критическими, поскольку это позволит поставщику понять, на каких этапах настройки имеют решающее значение. Предоставьте инженерной команде поставщика право определять стратегию обработки, поскольку именно они знают возможности своего оборудования, инструментарий и текущую загрузку.
Если у вас есть веская причина отдать предпочтение тому или иному подходу, укажите именно эту причину, а не просто давайте инструкцию. Фраза “Эти четыре отверстия должны сохранять положение относительно каналы с точностью до X” более полезна, чем “обработать на 5-осевом станке”, поскольку она объясняет поставщику, что на самом деле важно, и позволяет ему самостоятельно выбрать оптимальный способ достижения результата.
Токарная обработка и фрезерно-токарная обработка
Стоит отметить и это, поскольку данный подход часто позволяет решать те же проблемы иным способом.
Детали, имеющие в основном цилиндрическую форму, обычно лучше подходят для Токарная обработка с ЧПУ чем фрезерование. Токарно-фрезерные станки сочетают токарную обработку с использованием приводных фрезерных инструментов, что позволяет изготовить цилиндрическую деталь с плоскими поверхностями, поперечными отверстиями и фрезерованными элементами за одну операцию.
При изготовлении валов, фитингов, соединителей и аналогичных деталей комбинированная обработка (токарно-фрезерная) зачастую превосходит как 3-осевое, так и 5-осевое фрезерование как по стоимости, так и по точности. Если ваша деталь имеет преимущественно круглую форму, прежде чем останавливаться на фрезерной обработке, поинтересуйтесь возможностью применения этого метода.
Практические рекомендации
Для большинства стандартных инженерных деталей 3-осевой принтер вполне подходит и является достаточным. Не стоит переплачивать за возможности, которые не требуются для данной геометрии.
Если детали располагаются вокруг одной оси, 4-осевая индексация позволяет экономично выполнять переналадку.
В тех случаях, когда детали имеют сложные углы, глубокие углубления или когда допуски между элементами на разных гранях имеют решающее значение, 5-осевая обработка, как правило, обходится дешевле в целом, несмотря на более высокую почасовую ставку.
Если деталь имеет цилиндрическую форму, перед фрезерованием следует рассмотреть возможность применения комбинированной обработки (фрезерование-токарная обработка).
Компания Elite Mold Tech осуществляет 3-, 4- и 5-осевую обработку, а также токарную и фрезерно-токарную обработку на одном производственном объекте, что означает: рекомендации по технологическому процессу определяются исходя из особенностей детали, а не из имеющихся в наличии станков. При отправке чертежа вы получаете не только коммерческое предложение, но и оценку стратегии обработки, в которой указывается, в каких случаях другой подход позволит снизить затраты.
Часто задаваемые вопросы
Вопрос: Является ли 5-осевая обработка более точной, чем 3-осевая?
A: Не по каждой оси. Это позволяет добиться более точного соответствия между элементами на разных гранях за счет их обработки за одну установку, что устраняет накопившуюся погрешность, возникающую при отдельных установках.
Вопрос: В каких случаях 4-осевая обработка является оптимальным выбором?
A: Когда элементы расположени по одной оси, например, радиальные отверстия или плоские поверхности на цилиндрической детали. 4-осевая обработка с индексацией позволяет обойтись без ручной перепозиционировки, не требуя при этом затрат, связанных с полноценной 5-осевой обработкой.
Вопрос: Всегда ли 5-осевая обработка обходится дороже?
A: Хотя почасовая ставка выше, общая стоимость обработки сложных деталей может оказаться ниже, поскольку это позволяет избежать многократной перенастройки оборудования. В случае простых однонаправленных деталей 3-осевая обработка дешевле по всем показателям.
Вопрос: Что такое обработка по схеме «3+2»?
A: 5-осевой станок, на котором сначала поворачиваются обе оси для установки заготовки в нужное положение, затем они фиксируются, после чего выполняется резка с использованием трех осей. Он позволяет обрабатывать самые сложные детали без необходимости программирования, требуемого при непрерывной 5-осевой обработке.
Вопрос: Нужно ли указывать количество осей на чертеже?
A: Как правило, нет. Укажите геометрию, допуски и критически важные взаимосвязи между элементами, а затем позвольте поставщику выбрать стратегию обработки с учетом имеющегося у него оборудования и текущих производственных возможностей.