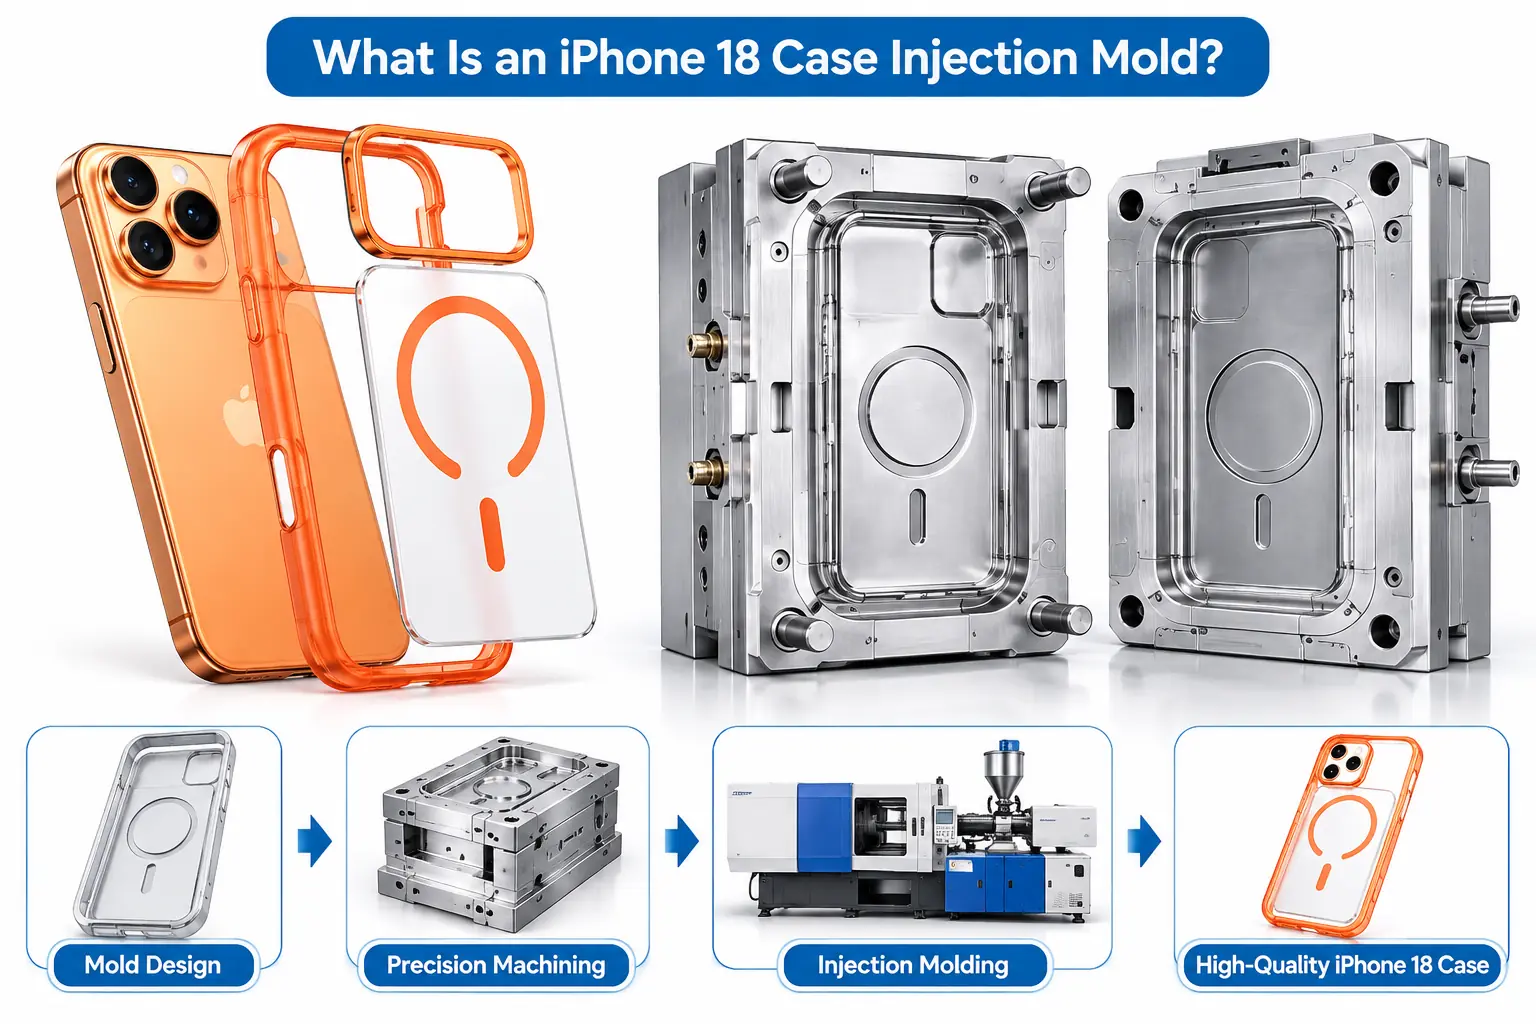
O erro mais comum na moldagem por injeção não é um erro de projeto nem a escolha do material. É investir entre US$ 20.000 e US$ 80.000 em ferramentas antes que o projeto esteja pronto para isso e, então, descobrir que a peça precisa de uma alteração na espessura da parede, um novo posicionamento do ponto de injeção ou um recorte que o molde não consegue acomodar. O retrabalho custa mais do que o molde original. O atraso custa mais do que ambos.
O custo de um molde de injeção é um dos valores mais mal compreendidos na indústria de manufatura. Os engenheiros recebem rotineiramente cotações que variam de US$ 1.500 a US$ 100.000 pelo que descrevem como “um molde de injeção” e não conseguem explicar essa diferença. Essa diferença é real e se torna totalmente lógica quando se compreendem as quatro variáveis que determinam todo orçamento de ferramentas: tipo de molde, tipo de aço, número de cavidades e complexidade da peça.
Este guia detalha cada componente de custo de um molde de injeção, apresenta faixas de preço reais para 2026 para cada categoria de molde, explica as decisões relativas ao tipo de aço que representam de 30 a 40 por cento do custo total do molde, e apresenta as estratégias de DFM que costumam reduzir os orçamentos de ferramentas em 15% a 30% antes mesmo que se toque em um único pedaço de aço.
| Resposta rápidaO custo do molde de injeção em 2026 varia de US$ 1.500 a US$ 8.000 para ferramentas de protótipo em alumínio (Classe 105, prazo de entrega de 2 a 4 semanas) até US$ 15.000 a US$ 120.000 ou mais para matrizes de produção em aço temperado (Classes 101 a 103, prazo de entrega de 6 a 12 semanas). Os quatro principais fatores que determinam o custo são o tipo de molde (protótipo x produção), o tipo de aço (P20 x H13 x S136), o número de cavidades (única x múltiplas) e a complexidade da peça (número de ações laterais, especificação de acabamento superficial e geometria geral). A otimização do DFM antes do início da fabricação das ferramentas normalmente reduz o custo em 15 a 30 por cento. |
Quais são os principais tipos de moldes de injeção e qual é o custo de cada um?
Os moldes de injeção não constituem uma única categoria. Eles abrangem uma ampla gama de classes de ferramentas, cada uma projetada com especificações, vida útil e faixa de preço diferentes. O sistema de classificação de moldes da SPI (Sociedade da Indústria de Plásticos), atualmente mantido pela Associação da Indústria de Plásticos, fornece a estrutura padrão que a maioria dos fabricantes e compradores utiliza ao elaborar cotações e especificar ferramentas.
| Aula sobre mofo | Tipo de aço | Vida útil (ciclos) | Faixa de custo típica | Prazo de entrega | Melhor aplicativo |
|---|---|---|---|---|---|
| Classe 105 (Protótipo) | Alumínio ou aço macio | Até 500 fotos | 1.500 a 8.000 dólares | 2 a 4 semanas | Validação do projeto, primeiro artigo, amostras de pré-produção |
| Classe 104 (Baixo Volume) | Aço comum ou alumínio | Até 100.000 fotos | De US$ 5.000 a US$ 20.000 | 4 a 6 semanas | Produção de baixo volume, com menos de 100.000 unidades no total |
| Classe 103 (Volume Médio) | Aço pré-têmido P20 | Até 500.000 fotos | De 10.000 a 40.000 dólares | 5 a 8 semanas | Lotes de produção médios, resinas não abrasivas |
| Classe 102 (Alto Volume) | Aço temperado H13 | Até 1.000.000 de disparos | 20.000 a 80.000 dólares | 6 a 10 semanas | Produção em grande escala, com resinas reforçadas com fibra de vidro ou abrasivas |
| Classe 101 (Volume Ultra Elevado) | Aço temperado H13 ou S136 | Mais de 1.000.000 de fotos | De US$ 40.000 a US$ 200.000 ou mais | 8 a 16 semanas | Produtos de consumo, setor automotivo, produção em alta velocidade com múltiplas cavidades |
Essas faixas refletem os preços para 2026 praticados por fabricantes de ferramentas sediados na China, que geralmente ficam entre 40% e 60% abaixo das cotações equivalentes da América do Norte ou da Europa para o mesmo tipo de aço e as mesmas especificações [1]. A diferença de preço não reflete uma diferença de qualidade quando o tipo de aço, as tolerâncias de usinagem e o escopo da validação são equivalentes. Ela reflete taxas de mão de obra mais baixas e maior aproveitamento das máquinas nas instalações de fabricação de ferramentas na China.
Como os quatro principais fatores de custo determinam o valor do seu orçamento de ferramentas?
Todo orçamento de moldagem por injeção se resume a quatro variáveis. Compreender cada uma delas permite que você analise um orçamento de forma crítica, questione suposições e identifique onde alterações no DFM podem reduzir custos antes que o pedido de compra seja feito.
Fator de custo 1: Tipo de molde (protótipo x ponte x produção)
A decisão que mais incide sobre os custos é se você precisa de um molde protótipo, um molde de transição ou um molde de produção em série. Essas opções não são pontos em um espectro. Trata-se de decisões de engenharia com aspectos econômicos fundamentalmente diferentes.
Um molde protótipo (Classe 105) em alumínio ou aço macio valida a geometria, o encaixe e a funcionalidade antes da aprovação definitiva do molde de produção. Seu custo varia de US$ 1.500 a US$ 8.000, as primeiras peças são entregues em 2 a 4 semanas e ele produz até 500 peças em boa qualidade. Não se trata de um molde de produção. Utilize-o quando o projeto ainda não tiver sido validado com a resina de produção real, quando a espessura da parede ou a localização da entrada ainda possam sofrer alterações, ou quando for necessário realizar um teste T1 antes de um investimento de US$ 30.000 em aço.
Uma ferramenta-ponte (P20 macio ou aço semidurecido) produz de 10.000 a 50.000 peças e custa de US$ 5.000 a US$ 20.000. Ela preenche a lacuna entre a validação do protótipo e o investimento em ferramentas de produção, sendo frequentemente utilizada para testes de mercado, produção piloto ou fornecimento pré-lançamento, enquanto as ferramentas de produção são construídas paralelamente.
Uma ferramenta de produção (aço temperado P20, H13 ou S136) é fabricada para toda a vida útil do programa. Seu custo reflete as horas de engenharia, a qualidade do aço, o projeto de resfriamento, o acabamento superficial, os testes de validação e o ciclo de modificações necessários para garantir qualidade consistente ao longo de centenas de milhares ou milhões de moldagens. Não utilize os critérios econômicos de ferramentas de protótipo para avaliar cotações de ferramentas de produção. Trata-se de produtos diferentes.
Fator de custo 2: Tipo de aço (P20 x H13 x S136)
O tipo de aço representa de 30% a 40% do custo total do molde e é o principal fator de custo que mais sofre com especificações excessivas ou insuficientes na aquisição de moldes de injeção. A decisão deve se basear em três fatores, nesta ordem: volume de produção, composição química da resina e requisitos de acabamento superficial.
| Tipo de aço | Dureza (HRC) | Vida em Imagens | Custo relativo em comparação com o P20 | Melhor para | Evite quando |
|---|---|---|---|---|---|
| P20 (pré-têmido) | 28 a 34 | 300.000 a 500.000 disparos | Linha de base (1,0x) | Resinas não abrasivas (ABS, PP, PE), volumes médios | Resinas reforçadas com fibra de vidro, PVC, peças ópticas de alto brilho |
| H13 (tratado termicamente) | 48 a 52 | Mais de 1.000.000 de fotos | 1,25x a 1,40x | Resinas abrasivas (nylon reforçado com fibra de vidro, PPS, PEI), produção em grande escala | Programas com menos de 300.000 injeções, nos quais o P20 é suficiente |
| S136 (aço inoxidável) | 48 a 52 | 500.000 a 1.000.000+ fotos | 1,60x a 1,90x | Resinas corrosivas (PVC, POM, FR-ABS), acabamento espelhado para aplicações médicas/ópticas | Peças comerciais gerais com resinas não corrosivas |
| NAK80 (pré-têmido) | 37 a 43 | 100.000 a 300.000 disparos | 1,10x a 1,25x | Peças de consumo com alto brilho, volume médio, resinas não abrasivas | Aplicações de resina em grande volume ou com materiais abrasivos |
| Alumínio (7075) | N/A | De 500 a 10.000 fotos | 0,30x a 0,50x | Apenas protótipos e ferramentas de transição | Qualquer programa de produção com mais de 10.000 tomadas |
O erro mais comum na seleção do aço é especificar o P20 para uma resina reforçada com fibra de vidro. As fibras de vidro desgastam o P20 em um intervalo de 10.000 a 20.000 ciclos de injeção, causando defeitos superficiais e desvios dimensionais que exigem o retificado ou a substituição da cavidade. O custo de uma atualização de P20 para H13 na fase de cotação varia de US$ 3.000 a US$ 8.000. O custo de uma reconstrução da cavidade durante a produção varia de US$ 15.000 a US$ 40.000, além do tempo de inatividade do programa [2].
Fator de custo 3: Número de cavidades
O número de cavidades tem um efeito não linear sobre o custo do molde e um efeito altamente linear sobre o custo por peça. Um molde de 4 cavidades não custa quatro vezes mais do que um molde de 1 cavidade, mas produz quatro peças por ciclo, reduzindo o tempo de máquina por peça e o custo de manuseio da resina em aproximadamente 75% para um tempo de ciclo equivalente.
- Molde de cavidade única: custo básico de ferramentas, custo por peça mais alto. É a escolha correta quando o volume é inferior a 50.000 unidades, a geometria da peça é complexa ou ainda há possibilidade de alterações no projeto.
- Molde de 2 cavidades: aumenta em 40% a 60% o custo do molde de uma cavidade. Reduz o custo por peça na máquina em aproximadamente 50%. O ponto de equilíbrio em relação ao molde de uma cavidade ocorre normalmente entre 20.000 e 50.000 unidades.
- Molde de 4 cavidades: aumenta o custo base de um molde de cavidade única em 100 a 150 por cento. O custo por peça na máquina cai para 25 por cento do equivalente de um molde de cavidade única. Requer uma prensa com maior tonelagem de fechamento e um fornecimento constante de resina.
- 8 cavidades ou mais: reservado para produtos de consumo e peças automotivas com volumes de produção superiores a 500.000 unidades por ano. O custo das matrizes aumenta de 200 a 400 por cento em relação às de cavidade única, mas a rentabilidade por peça, devido ao volume, justifica o investimento já na primeira tiragem de produção.
- Molde familiar: várias geometrias diferentes de peças em um único molde. Custo de ferramentas menor do que o de ferramentas separadas para cada peça, mas gera desafios de programação e equilíbrio se os tempos de ciclo diferirem entre as cavidades. Adequado apenas quando todas as peças da família são produzidas simultaneamente com a mesma resina.
Fator de custo 4: Complexidade das peças
A complexidade da peça abrange três subvariáveis: o número de ações laterais e elevadores necessários para os recortes, a especificação do acabamento superficial e a profundidade geral da geometria e a densidade das características. Cada uma delas aumenta o custo de maneira previsível e quantificável.
- Ações laterais (corredores): cada ação lateral necessária para um recorte adiciona de USD 800 a USD 2.500 ao custo do molde, dependendo do tamanho e do curso. Uma peça com três recortes em três direções diferentes requer três ações laterais, o que acrescenta de US$ 2.400 a US$ 7.500 ao preço base do molde.
- Especificação do acabamento superficial: o acabamento fosco SPI C1/C2 não requer polimento especial. O acabamento semibrilhante SPI B1 requer polimento manual, o que acarreta um custo adicional de US$ 500 a US$ 1.500. O acabamento espelhado SPI A1 requer polimento com diamante em aço S136 ou H13, o que acarreta um custo adicional de US$ 2.000 a US$ 6.000 e prolonga o prazo de entrega em 1 a 2 semanas.
- Uniformidade da espessura das paredes: paredes não uniformes exigem um projeto de resfriamento mais sofisticado, aumentando as horas de engenharia em 20% a 40%. Seções com espessura superior a 4 mm exigem canais de resfriamento conformados, usinados por EDM, o que acrescenta de US$ 1.500 a US$ 4.000 por seção espessa.
- Sistema de canal quente x sistema de canal frio: um sistema de canal frio gera desperdício de material (os resíduos do canal), mas não acarreta custo adicional de ferramentas além da base do molde. Um sistema de canal quente elimina o desperdício do canal e acelera o tempo de ciclo, mas aumenta o custo de ferramentas em US$ 2.000 a US$ 15.000, dependendo do número de saídas e da complexidade do coletor.

Como serão as cotações reais de moldagem por injeção em 2026?
Faixas de preço aproximadas ajudam na elaboração do orçamento. Exemplos reais de cotações ajudam a avaliar se uma cotação específica é razoável. Os quatro exemplos a seguir são baseados em consultas reais sobre ferramentas realizadas entre 2025 e 2026, com os detalhes que permitam a identificação removidos.
| Tipo de peça | Aço | Cáries | Ações secundárias | Acabamento da superfície | Custo final das ferramentas | Prazo de entrega |
|---|---|---|---|---|---|---|
| Caixa para aparelhos eletrônicos de consumo, ABS, 120 g | P20 | 1 | 2 slides | SPI B1 semibrilhante | 6.800 dólares | 4,5 semanas |
| Caixa para dispositivo médico, PC, 45 g | H13 | 4 | 0 | Espelho SPI A1 | 28.000 dólares | 8 semanas |
| Revestimento interno automotivo, PP+GF20, 280 g | H13 | 2 | 4 pranchas, 1 elevador | SPI C1 fosco | 22.500 dólares | 7 semanas |
| Tampa para embalagem de consumo, HDPE, 8 g | P20 | 8 | 0 | SPI B2 acetinado | 18.000 dólares | 6 semanas |
O exemplo do dispositivo médico mostra como o tipo de aço, o número de cavidades e o acabamento superficial interagem. A mudança do P20 para o H13 acrescentou aproximadamente US$ 3.500. Quatro cavidades em comparação com uma acrescentaram aproximadamente US$ 11.000. O polimento espelhado SPI A1 em aço compatível com S136 acrescentou aproximadamente US$ 4.500. O molde básico P20 de cavidade única com acabamento B2 padrão teria custado aproximadamente US$ 8.000. Os requisitos da especificação triplicaram o custo do molde para US$ 28.000, e cada dólar desse aumento foi justificado pelo volume de produção, pelo material e pelos requisitos regulatórios da aplicação.
Como a análise de DFM pode reduzir o custo do molde de injeção antes do corte do aço?
A análise de DFM (Design for Manufacturability, ou Projeto para Fabricabilidade) é a atividade que oferece o maior retorno na redução de custos de moldes de injeção. Toda alteração feita no projeto de uma peça antes do corte do molde não custa nada, exceto o tempo da equipe de engenharia. Qualquer alteração equivalente após o corte do molde acarreta custos com retrabalho do aço, possíveis novos componentes e atrasos no programa. Os números, com base na experiência do setor, são consistentes: a otimização do DFM reduz o custo de ferramentas em 15 a 30 por cento, em média, com casos específicos apresentando economia de 40 por cento ou mais em geometrias complexas.
As cinco ações de DFM com maior impacto no custo de ferramentas estão listadas a seguir, em ordem de potencial médio de economia.
- Eliminação de recuos: cada recuo eliminado remove uma ação lateral do molde. Se uma aba, um gancho ou um encaixe puder ser reprojetado para ser retirado diretamente do molde sem interferência, o custo da ação lateral, que varia de US$ 800 a US$ 2.500, é totalmente eliminado. Mesmo a redução parcial dos recuos, convertendo uma ação lateral completa em um simples elevador, economiza de US$ 400 a US$ 800 por elemento.
- Uniformidade da espessura das paredes: projetar uma espessura uniforme de 2 a 3 mm elimina seções espessas que exigem um projeto complexo de resfriamento. Peças com espessuras de parede que variam de 1 mm a 6 mm na mesma matriz exigem resfriamento conformacional, o que acrescenta de US$ 1.500 a US$ 4.000 por área problemática. Paredes uniformes permitem o uso de canais de resfriamento padrão com furação reta por uma fração do custo.
- Adição de ângulo de desbaste: adicionar de 1 a 3 graus de desbaste a todas as paredes verticais elimina problemas de superfície relacionados à ejeção que exigem retrabalho de polimento após os testes T1. Um desbaste insuficiente causa marcas de arrasto que precisam ser removidas por polimento a um custo de US$ 500 a US$ 2.000 por área problemática, muitas vezes exigindo a remoção de aço que não pode ser revertida.
- Otimização da localização da entrada: uma entrada especificada em uma área estética requer a instalação de um canal quente ou a usinagem de uma entrada tipo túnel na face da cavidade, o que aumenta a complexidade do molde em US$ 500 a US$ 3.000. A realocação da entrada para uma face não estética durante a análise de DFM não acarreta nenhum custo.
- O dimensionamento adequado do acabamento superficial: especificar um acabamento espelhado SPI A1 em uma peça estrutural que será pintada ou ficará oculta na montagem representa um desperdício de US$ 2.000 a US$ 6.000 em custos de polimento. Confirmar o grau de acabamento realmente necessário na análise de DFM (Design for Manufacturing) e adequar a especificação do aço aos requisitos de acabamento é uma das medidas mais confiáveis disponíveis para redução de custos.
Como o custo das ferramentas se reflete no custo por peça em diferentes volumes de produção?
O custo de ferramentas é uma despesa fixa de NRE (Engenharia Não Recorrente). O custo por peça é a soma da amortização das ferramentas mais o custo variável de produção (resina, tempo de máquina, mão de obra e operações secundárias). Compreender como esses fatores interagem permite determinar se um investimento maior em ferramentas se justifica, considerando o seu volume de produção.
| Volume de produção | Estratégia de ferramentas | Custo de ferramentas | Custo variável por peça | Custo total por peça (incluindo amortização de ferramentas) |
|---|---|---|---|---|
| 100 unidades | Molde protótipo de alumínio | 3.000 dólares | US$ 8,00 a US$ 15,00 | 38,00 a 45,00 dólares americanos |
| 1.000 unidades | Molde de aço macio Classe 104 | 8.000 dólares | 3,00 a 6,00 dólares | 11,00 a 14,00 dólares |
| 10.000 unidades | Molde Classe 103 P20 | 15.000 dólares | 1,00 a 3,00 dólares americanos | 2,50 a 4,50 dólares americanos |
| 50.000 unidades | Molde Classe 103 P20 (2 cavidades) | 22.000 dólares | 0,60 a 1,50 dólares americanos | 1,04 a 1,94 dólares americanos |
| 100.000 unidades | Molde Classe 102 H13 (4 cavidades) | 40.000 dólares | 0,35 a 1,00 dólar americano | 0,75 a 1,40 dólares americanos |
| Mais de 500.000 unidades | Molde Classe 101 H13 (8 cavidades) | 80.000 a 120.000 dólares | 0,20 a 0,60 dólares americanos | 0,36 a 0,84 dólares americanos |
A tabela ilustra por que a escolha da classe do molde é uma decisão baseada no volume, e não na qualidade. Produzir 100.000 unidades com um molde protótipo de alumínio de US$ 3.000, com vida útil de 500 ciclos, custa muito mais em reconstruções do molde do que construir o molde de produção adequado desde o início. Por outro lado, investir US$ 80.000 em um molde Classe 101 de 8 cavidades para um programa de 1.000 unidades destrói a rentabilidade unitária antes mesmo que a primeira remessa saia da fábrica.
| Pronto para receber um orçamento preciso para moldes de injeção?Envie seu arquivo STEP ou IGES para a Elite Mold Tech e receba, em até 12 horas, um detalhamento completo dos custos de ferramentas, incluindo recomendação da classe do molde, justificativa do tipo de aço, análise do número de cavidades e uma análise gratuita de DFM (Design for Manufacturing) que identifica oportunidades de redução de custos antes mesmo de qualquer corte no aço. Todos os arquivos são tratados sob um acordo de confidencialidade (NDA), mediante solicitação.Acesse elitemoldtech.com para enviar o arquivo da sua peça e iniciar a análise do seu molde. |
Guias e fontes relacionadas da Elite Mold Tech
Guias relacionados: guia completo para a seleção de processos de fabricação, Regras de DFM para moldagem por injeção, serviços de moldagem por injeção de plástico.
Referências oficiais: Sociedade de Engenheiros de Plásticos (SPE), Normas da ASTM International para plásticos.
Solicite uma análise de DFM à Elite Mold Tech
Pronto para passar do desenho à peça? Envie seu arquivo CAD para a Elite Mold Tech e receba uma análise de DFM em até 12 horas, com recomendações sobre tolerâncias, materiais e custos da nossa equipe de engenharia antes de você se comprometer com a fabricação das ferramentas.
Perguntas frequentes
Por que o orçamento para o mesmo molde de injeção varia tanto entre os fornecedores?
Uma cotação de US$ 3.000 e outra de US$ 25.000 para “um molde de injeção” podem ser, ambas, descrições totalmente precisas de opções reais de ferramentas para a mesma peça. A diferença reflete quatro especificações fundamentalmente diferentes: classe do molde (protótipo de alumínio versus produção em aço temperado), número de cavidades (única versus múltiplas cavidades), tipo de aço (P20 macio versus H13 ou S136) e escopo da validação (sem testes versus amostragem T1/T2, simulação de fluxo do molde e relatório dimensional). Um molde protótipo construído para 500 injeções de validação de projeto não é o mesmo produto que um molde de produção construído para 500.000 injeções com consistência de fabricação. Ao comparar cotações, verifique o tipo de aço, a especificação de vida útil do molde, o número de cavidades, os testes incluídos e o que acontece quando o molde precisa de modificações. Um molde barato que exija uma reconstrução da cavidade no valor de US$ 15.000 na 100.000ª injeção não é mais barato do que uma ferramenta de produção corretamente especificada, cotada em US$ 22.000.
Qual é a diferença entre um molde de canal quente e um de canal frio, e como isso afeta o custo?
Em um molde com canal frio, a resina fundida flui por canais usinados na superfície de separação do molde, solidificando-se em um canal que é ejetado junto com cada peça e, em seguida, descartado ou retificado. O molde com canal frio não acarreta custo adicional além da base do molde e é a escolha padrão para peças nas quais a retificação do canal é aceitável e o tempo de ciclo não é a principal restrição. Em um molde de canal quente, os canais do canal de alimentação são aquecidos para manter a resina fundida entre as injeções, eliminando totalmente o desperdício do canal de alimentação. O coletor aquecido e os bicos de injeção constituem um conjunto de precisão separado que acrescenta de US$ 2.000 a US$ 15.000 ao custo do molde, dependendo do número de bicos. Os canais quentes justificam seu custo em três situações: quando a resina é cara demais para ser retratada e desperdiçada; quando a redução do tempo de ciclo, decorrente da eliminação do tempo de resfriamento dos canais, melhora a rentabilidade em grandes volumes; ou quando vestígios de entrada em uma superfície estética devem ser eliminados usando uma ponta quente com válvula, em vez de uma entrada fria.
Quantas injeções dura um molde de injeção e o que acontece quando ele se desgasta?
A vida útil do molde depende principalmente do tipo de aço, do tipo de resina, do cronograma de manutenção e da geometria da peça. Um molde protótipo de alumínio Classe 105, com resina não abrasiva, dura até 500 injeções antes que o desvio dimensional se torne inaceitável. Um molde de produção P20 Classe 103 em ABS ou PP atinge de 300.000 a 500.000 ciclos com manutenção regular. Um molde H13 Classe 102 na mesma resina ultrapassa 1.000.000 de ciclos. As resinas com reforço de fibra de vidro reduzem esses números em 50 a 70 por cento devido ao contato abrasivo das fibras com a superfície da cavidade. Quando um molde se desgasta, as opções são o retificado da cavidade (remoção de uma fina camada da superfície desgastada da cavidade e repolimento, com custo de US$ 3.000 a US$ 15.000), a substituição do inserto da cavidade (substituir apenas o bloco da cavidade desgastado, mantendo a base do molde, com custo de US$ 8.000 a US$ 30.000) ou a substituição completa do molde. A manutenção adequada, incluindo limpeza regular, lubrificação e inspeção dimensional a cada 50.000 ciclos, prolonga a vida útil do molde em 30% a 50% além da estimativa inicial.
Devo construir um molde protótipo antes de decidir pela produção em série?
Sim, na maioria dos casos, e a lógica é simples. Um molde protótipo custa entre US$ 1.500 e US$ 8.000 e revela problemas de projeto em peças moldadas reais antes que se invista entre US$ 20.000 e US$ 80.000 em ferramentas de produção. Os problemas que ele geralmente detecta incluem empenamento causado por espessura de parede não uniforme que a simulação de fluxo do molde não previu totalmente, marcas de afundamento decorrentes da localização da entrada de material ou de seções espessas que não eram evidentes no arquivo CAD, interferência de montagem entre a peça moldada e os componentes de acoplamento que não era aparente no modelo 3D, e efeitos de acabamento de superfície ou textura que só se revelam no plástico moldado de fato. O custo do molde protótipo é quase sempre recuperado ao evitar uma única modificação no molde de produção, que normalmente custa de 3.000 a 15.000 dólares e acrescenta de 2 a 4 semanas ao cronograma. A exceção é um projeto com ampla simulação prévia de fluxo de moldagem, validação de DFM (Design for Manufacturing) e experiência de produção com a mesma geometria. Nesse caso, dispensar a ferramenta de protótipo é uma decisão de risco razoável, não uma suposição padrão.
Quais alterações no DFM reduzem mais o custo do molde de injeção?
As cinco alterações com maior impacto no custo de ferramentas são: eliminação de recuos, uniformização da espessura das paredes, adição de ângulo de inclinação, otimização da localização do ponto de injeção e ajuste adequado do acabamento superficial. A eliminação de um único recorte economiza o custo da ação lateral de US$ 800 a US$ 2.500 por característica. Paredes uniformes de 2 a 3 mm eliminam projetos complexos de resfriamento que acrescentam US$ 1.500 a US$ 4.000 por área problemática. Adicionar de 1 a 3 graus de inclinação a todas as paredes verticais evita marcas de arrasto na ejeção que exigem retrabalho de polimento pós-T1, com custo de US$ 500 a US$ 2.000 por área. Mudar a entrada de uma face estética para uma face não estética economiza de US$ 500 a US$ 3.000 em complexidade do canal quente ou da entrada em túnel. Confirmar o grau de acabamento SPI realmente necessário, em vez de padronizar o espelhamento A1 em todas as peças, economiza de US$ 2.000 a US$ 6.000 em custos de polimento quando os graus B1 ou C1 cumprem a mesma função. Uma análise minuciosa de DFM na Elite Mold Tech identifica todas as cinco categorias na maioria dos novos programas de ferramentas e, normalmente, reduz o custo das ferramentas em 15 a 30 por cento.
O que é o ferramental de transição e quando devo usá-lo em vez de passar diretamente para o ferramental de produção?
O molde intermediário é uma ferramenta de transição fabricada em aço macio ou alumínio semidurecido, projetada para produzir de 10.000 a 50.000 peças a um custo de fabricação menor do que o de um molde de produção completo, enquanto o projeto de produção é finalizado ou enquanto a demanda do mercado está sendo estabelecida. O molde-ponte custa normalmente entre US$ 5.000 e US$ 20.000 e entrega as peças em 3 a 6 semanas. É a escolha certa quando você precisa de peças com qualidade de produção na resina de produção real antes de se comprometer com um molde de aço completo, quando sua projeção de volume é incerta e você ainda não tem certeza de que o programa justifica um molde Classe 101 de US$ 40.000 a US$ 80.000, ou quando o molde de produção tem um prazo de entrega de 10 a 16 semanas e você tem um compromisso de lançamento que exige peças em 6 a 8 semanas. O molde provisório não é uma solução permanente. É uma ferramenta de gestão de riscos que mantém os programas em andamento enquanto o molde de produção está sendo projetado, orçado e construído em paralelo.
Sobre o autor:
Alex Morgan é especialista em conteúdo técnico para fabricação de precisão, com foco em usinagem CNC, moldagem por injeção, fundição sob pressão, impressão 3D, fabricação de chapas metálicas e fabricação de moldes personalizados. Com mais de uma década de experiência em conteúdo de manufatura B2B e SEO, ele cria conteúdo tecnicamente preciso, voltado para engenheiros, desenvolvedores de produtos, equipes de compras e tomadores de decisão na área de manufatura. Seu trabalho ajuda fabricantes globais a comunicar com clareza capacidades complexas de produção, opções de materiais, tolerâncias, processos de usinagem e padrões de qualidade para clientes nos Estados Unidos, na Europa e na Ásia-Pacífico. Ele escreve para empresas do setor de manufatura onde conhecimento técnico, precisão e confiabilidade são fundamentais.