Por Phil Huang, da Elite Mold Tech. Atualizado em 31 de outubro de 2026.
As tolerâncias padrão para usinagem CNC de alumínio na Elite Mold Tech são de ±0,005 pol. (±0,127 mm). Em características críticas, mantemos a tolerância em ±0,001 pol. (±0,025 mm) quando você envia um desenho 2D com GD&T. O limite adequado para sua peça é o mais folgado que ainda seja viável, pois cada redução no limite aumenta o tempo e o custo da inspeção. Este guia explica o que cada nível significa e como defini-lo.
Os números a seguir são extraídos da nossa própria tabela de especificações. São os valores que a oficina utiliza como referência para fazer orçamentos e realizar inspeções nas encomendas dos EUA.
Principais conclusões
- A tolerância padrão é de ±0,005 pol. (±0,127 mm). A tolerância estreita é de ±0,001 pol. (±0,025 mm), mediante solicitação.
- A tolerância típica do furo é de ±0,002 pol. (±0,05 mm), e a espessura mínima da parede é de 0,75 mm.
- Aperte apenas os elementos que se encaixam, vedam ou se movem. Deixe todo o restante dentro da tolerância geral.
- A temperatura, o acabamento e o tamanho da peça influenciam o que você mede, e não apenas a forma como você corta.
- Um desenho 2D com GD&T permite a elaboração do orçamento mais rápido e preciso.
Quais tolerâncias a usinagem CNC pode atingir no alumínio?
A Elite Mold Tech mantém ±0,005 pol. (±0,127 mm) como tolerância padrão para peças de alumínio. Para características críticas, mantemos ±0,001 pol. (±0,025 mm) mediante solicitação. Os furos são normalmente mantidos com uma tolerância de ±0,002 pol. (±0,05 mm). A planicidade está dentro de 0,002 pol. por 6 pol. (tabela de capacidades da Elite Mold Tech, 2026).
O alumínio é um dos metais mais fáceis de usinar com tolerâncias rigorosas. Ele é cortado com precisão, gera pouco calor em comparação com ligas mais duras e não sofre endurecimento por deformação. É por isso que a usinagem CNC de precisão em alumínio é comum nos setores aeroespacial, de robótica e de eletrônica.
Recurso | Limite típico | Métrico |
Tolerância linear padrão | ±0,005 pol. | ±0,127 mm |
Tolerância restrita (mediante solicitação) | ±0,001 pol. | ±0,025 mm |
Diâmetro do furo | ±0,002 pol. | ±0,05 mm |
Planicidade | 0,002 polegadas por 6 polegadas | 0,05 mm por 152 mm |
Espessura mínima da parede | 0,030 pol. | 0,75 mm |
Rugosidade da superfície após usinagem | Ra 125 μin | Ra 3,2 μm |
Fonte: Tabela de capacidade de usinagem CNC de alumínio da Elite Mold Tech (2026). Os valores métricos de planicidade foram convertidos a partir dos valores em polegadas.
Para conhecer o escopo completo dos serviços, consulte nosso usinagem CNC de alumínio página.
Qual é a diferença entre tolerância padrão e tolerância estreita?
A tolerância padrão se aplica a todas as dimensões que não tenham nenhuma observação específica no desenho. A tolerância restrita se aplica apenas às características que você indicar. Os limites padrão mantêm o custo baixo. Os limites restritos exigem cortes mais lentos, inspeção adicional e, às vezes, uma segunda configuração; portanto, o preço aumenta a cada característica para a qual você aplica uma tolerância mais restrita.
Muitos desenhos se enquadram em três níveis:
- Geral (±0,005 pol.). Formas externas, furos de passagem, superfícies estéticas.
- Funcional (±0,002 pol.). Furos de rolamentos, pinos de posicionamento, assentos de encaixe por pressão.
- Precisão (±0,001 pol.). Superfícies de vedação, suportes ópticos, características de calibração de acoplamento.
O segredo é atribuir a cada característica o nível de precisão necessário. Um desenho que cumpra a tolerância de ±0,001 pol. em todas as faces custa muito mais do que um que cumpra essa tolerância em apenas duas faces.
Como funcionam as classes de tolerância da norma ISO 2768?
A norma ISO 2768-1 estabelece tolerâncias gerais para dimensões sem tolerância individual. Ela define quatro classes: fina (f), média (m), grossa (c) e muito grossa (v). Quando um desenho indica “ISO 2768-m”, todas as dimensões não marcadas seguem a tabela de tolerância média. Isso evita que você precise escrever uma tolerância em cada linha (ISO 2768-1, 1989).
Faixa de tamanhos nominais | Multa (f) | Médio (m) | Grossa (c) |
0,5 a 3 mm | ±0,05 mm | ±0,1 mm | ±0,2 mm |
Mais de 3 a 6 mm | ±0,05 mm | ±0,1 mm | ±0,3 mm |
Mais de 6 a 30 mm | ±0,1 mm | ±0,2 mm | ±0,5 mm |
Mais de 30 a 120 mm | ±0,15 mm | ±0,3 mm | ±0,8 mm |
Fonte: ISO 2768-1 – Tolerâncias gerais para dimensões lineares. Verifique a edição atual da norma antes de citá-la em um desenho.
Nossa tolerância padrão de ±0,005 pol. (±0,127 mm) é mais restrita do que a da classe média em tamanhos maiores. Você pode consultar a norma em si em ISO 2768-1. Se o seu desenho indicar uma classe, seguimos essa indicação. Se não indicar nenhuma, usamos nosso limite padrão.
O que é GD&T e por que é importante?
GD&T significa dimensionamento geométrico e tolerância. Ele controla a forma de uma característica, não apenas seu tamanho. Planicidade, posição, perpendicularidade e excentricidade são especificações comuns. Um furo pode ter o tamanho certo, mas estar no lugar errado, e somente uma especificação de posição permite identificar isso.
Um desenho 2D com GD&T transmite ao engenheiro todas as intenções do projeto. Ele mostra em qual referência a peça se posiciona, quais faces se encaixam e quais limites são relevantes. Recomendamos enviar tanto o arquivo 3D quanto o desenho 2D em todas as consultas. Nosso garantia de qualidade O processo compara os elementos marcados com o seu desenho.
O que afeta a precisão da usinagem do alumínio?
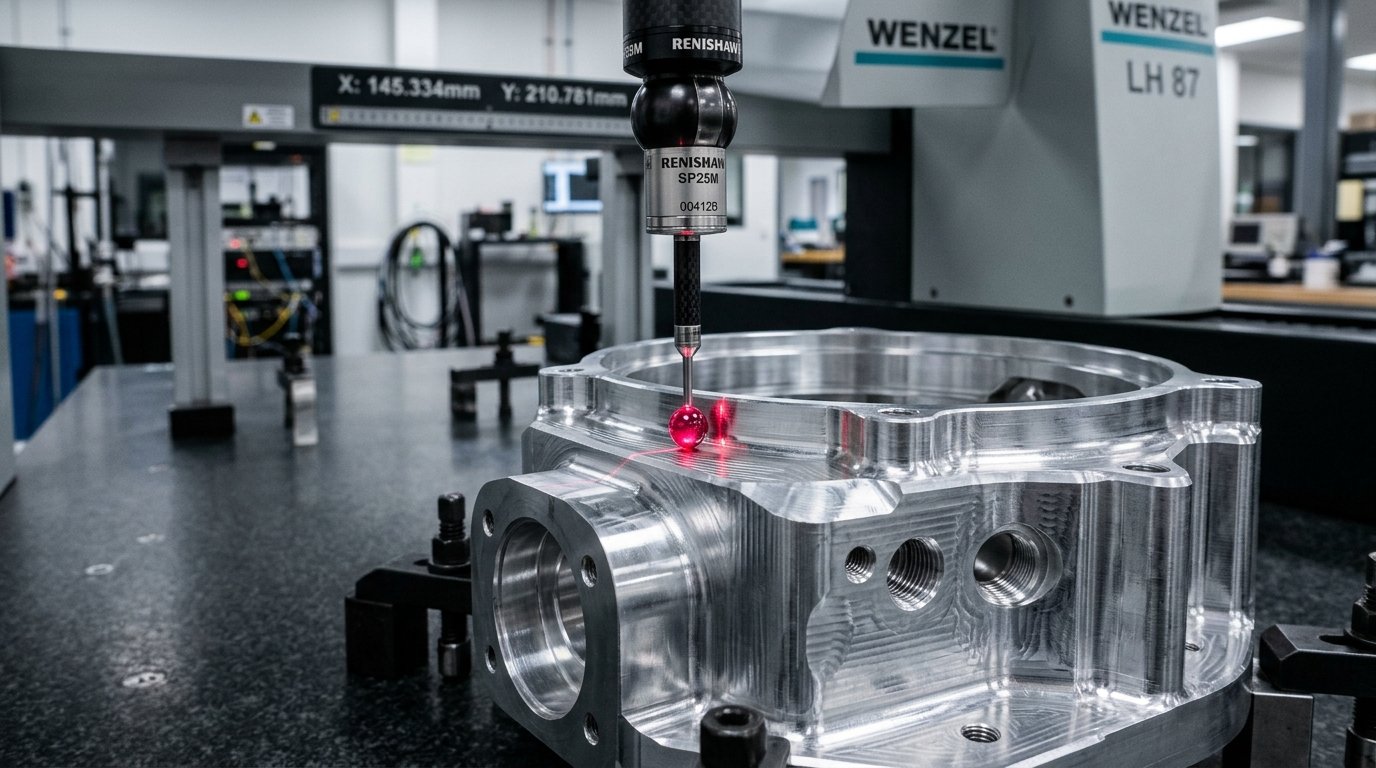
Quatro fatores influenciam a precisão obtida: calor, tensão na peça, fixação e desgaste da ferramenta. O alumínio se expande mais do que o aço à medida que se aquece. As forças de corte também provocam a deformação de elementos finos. Um bom processo controla cada um desses fatores.
- Calor. O alumínio se dilata cerca de 23 μm por metro para cada 1 °C de variação de temperatura. Uma peça de 100 mm que se aquece 10 °C se dilata cerca de 0,023 mm. Isso corresponde a quase toda a margem de tolerância de ±0,025 mm.
- Tensão residual. Uma chapa cortada de um bloco submetido a tratamento térmico pode reter tensão interna. A usinagem de um recesso profundo libera essa tensão, fazendo com que a peça se curve. Um tratamento de têmpera com alívio de tensão, como o T651, reduz esse efeito.
- Fixação. As braçadeiras que comprimem uma parede fina a deformam. A peça retorna à sua forma original quando solta, e a medição se altera.
- Desgaste da ferramenta. Uma fresa desgastada causa variação nas dimensões ao longo de uma produção prolongada. Verificações regulares da ferramenta e medições durante o processo permitem controlar esse problema.
O coeficiente de expansão é um valor de referência geral da engenharia para o alumínio. Medimos as peças em uma sala climatizada para que o calor não altere o resultado.
Como a escolha do material afeta a tolerância?
Todos os tipos de alumínio que usinamos apresentam a mesma tolerância padrão. O tipo de alumínio influencia o tempo de usinagem e o desgaste das ferramentas, mas não o limite que indicamos. O 6061 é o mais rápido de usinar. O 7075 é mais duro e desgasta as ferramentas mais rapidamente; portanto, um trabalho com tolerâncias apertadas no 7075 leva mais tempo.
Nosso guia sobre ligas de alumínio para usinagem CNC compara todos os tipos de alumínio que temos em estoque. Para a maioria dos trabalhos que exigem tolerâncias rigorosas, o 6061-T6 ou o 6082 oferecem o melhor equilíbrio entre estabilidade e custo.
De que forma os acabamentos alteram as dimensões finais?
Os acabamentos aumentam a espessura, por isso alteram as dimensões. A anodização do tipo II acrescenta de 5 a 25 μm por superfície (Elite Mold Tech, 2026), e o revestimento se expande tanto para dentro quanto para fora da superfície. Um orifício que mede ±0,025 mm antes da anodização perde parte dessa margem após o processo.
Planeje isso em três etapas:
- Informe-nos o tipo de acabamento ao enviar o desenho.
- Indique se a tolerância se aplica antes ou depois do revestimento.
- Proteja os furos e roscas críticos caso seja necessário manter sua precisão.
O jateamento com esferas e o polimento também removem ou retiram uma pequena quantidade de material. Confira todas as opções em nosso acabamento da superfície página.
De que forma a usinagem em 5 eixos contribui para o controle de tolerâncias?
As máquinas de 5 eixos usinam várias faces em uma única configuração. Menos configurações significam menos reajustes de fixação, e cada reajuste de fixação acrescenta um pequeno erro. As peças usinadas em uma única configuração permanecem na posição correta umas em relação às outras, que é exatamente o que as tolerâncias de posição exigem.
Para carcaças, coletores e peças curvas, confira nossa Usinagem CNC de 5 eixos serviço. Nosso capacidade A página lista os equipamentos que estão sujeitos a esses limites.
Como definir a tolerância correta em cinco etapas?
Defina as tolerâncias com base na função, e não no hábito. Essas cinco etapas mantêm o desenho rigoroso onde é necessário e flexível em todos os outros aspectos.
- Liste as características de encaixe. Marque todas as faces, orifícios ou pinos que entram em contato com outra peça.
- Escolha uma classe geral. Utilize nossa tolerância padrão de ±0,005 pol. ou indique uma classe da norma ISO 2768.
- Aperte apenas as características funcionais. Comece com ±0,002 pol. e passe para ±0,001 pol. apenas nos casos em que o teste assim o exigir.
- Adicione GD&T para forma e posição. Utilize planicidade, posição ou excentricidade nos casos em que a medida por si só não seja suficiente.
- Indique o tipo de acabamento. Especifique se os limites se aplicam antes ou depois da aplicação do revestimento.
Seguir essas etapas reduz o custo da usinagem de precisão sem comprometer o funcionamento da peça.
Envie seu desenho para uma análise de tolerâncias
Não sabe ao certo quais limites definir? Envie seu arquivo 3D e seu desenho 2D, e nossos engenheiros analisarão todas as tolerâncias e sugerirão onde é possível flexibilizar ou tornar mais rigorosas. Garantimos uma resposta em até 12 horas, e a maioria dos pedidos é concluída em menos de 10 dias.
Pronto para começar? Solicite um orçamento ou acesse o Página inicial da Elite Mold Tech para conhecer nossos outros serviços de CNC.
Perguntas frequentes
P: Qual é a tolerância padrão para a usinagem CNC de alumínio?
R: Nossa tolerância padrão é de ±0,005 pol. (±0,127 mm). Ela se aplica a qualquer dimensão que não tenha nenhuma observação específica no desenho. Para características críticas, mantemos uma tolerância de ±0,001 pol. (±0,025 mm) mediante solicitação, desde que você envie um desenho 2D com GD&T.
P: É possível manter uma tolerância de ±0,001 polegada no alumínio?
R: Sim, nas características que você marcar como críticas. Limites apertados exigem usinagem mais lenta, inspeção adicional e, muitas vezes, uma sala de medição controlada. Aplique-os apenas às faces de encaixe ou furos, pois cada um deles aumenta o custo da peça.
P: A anodização altera a tolerância?
R: Sim. A anodização do tipo II adiciona de 5 a 25 μm por superfície; portanto, os furos ficam menores e os eixos ficam maiores. Informe-nos se seus limites se aplicam antes ou depois do revestimento, e nós planejaremos a dimensão usinada para que corresponda à sua meta final.
P: Qual liga de alumínio apresenta melhor tolerância?
R: O 6061-T6 é a opção mais estável e econômica para trabalhos de precisão, e o 6082 vem logo em segundo lugar. O 7075 apresenta os mesmos limites, mas leva mais tempo para ser cortado. Um tratamento térmico com alívio de tensão, como o T651, é útil para peças planas de grandes dimensões.
P: Qual é a espessura mínima da parede para peças de alumínio?
R: Nosso mínimo é de 0,75 mm. Paredes mais finas se dobram sob a lâmina de corte e são difíceis de manter planas. Para paredes longas, projete-as com maior espessura e adicione nervuras onde for necessário aumentar a rigidez sem aumentar o volume.
P: Preciso de um desenho 2D ou basta um arquivo 3D?
R: Envie os dois. O arquivo 3D indica a forma, e o desenho 2D apresenta as tolerâncias, os pontos de referência e as notas sobre acabamento. Sem o desenho, aplicamos a tolerância padrão e não podemos realizar a inspeção com base nos limites críticos.
Fontes
- Elite Mold Tech, Tabela de capacidade de usinagem CNC de alumínio (2026): elitemoldtech.com/aluminum-cnc-machining
- ISO 2768-1, Tolerâncias gerais para dimensões lineares e angulares: iso.org