La mayoría de los equipos de producto se equivocan al tomar esta decisión la primera vez. Eligen un proceso de fabricación basándose en lo que ya conocen o en lo que, casualmente, les ofrece su fabricante subcontratado, y luego pasan semanas y gastan miles de dólares descubriendo por qué ese proceso no era el adecuado para su pieza, su volumen de producción y su calendario.
La elección entre el mecanizado CNC, el moldeo por inyección y la impresión 3D no se reduce a que uno sea mejor que los demás. Cada proceso se ha diseñado para resolver un problema específico. En el momento en que se aplica el proceso adecuado al problema adecuado, los costes se reducen, los plazos de entrega se acortan y la calidad se vuelve reproducible. Si se aplica el proceso equivocado, nada en las fases posteriores puede subsanar ese error.
Esta guía analiza en detalle los tres procesos de fabricación en todos los aspectos que resultan importantes para un ingeniero de producto o un responsable de compras: estructura de costes, capacidad de tolerancia, gama de materiales, libertad de diseño, plazo de entrega y volumen de producción. Al finalizarla, dispondrás de un marco de decisión claro y sabrás exactamente qué proceso recomienda Elite Mold Tech para la fase concreta en la que se encuentra tu proyecto.
| Respuesta rápida El mecanizado CNC es un proceso sustractivo ideal para volúmenes bajos a medios, piezas metálicas y tolerancias inferiores a 0,01 mm. El moldeo por inyección es un proceso formativo que resulta rentable a partir de 500 a 1.000 unidades y permite obtener piezas de plástico repetibles a un bajo coste por unidad. La impresión 3D es un proceso aditivo ideal para prototipos, geometrías complejas y cantidades inferiores a 50 unidades, en las que la rapidez y la flexibilidad de diseño prevalecen sobre el coste por pieza. La elección adecuada depende del volumen, el material, la geometría y la fase del ciclo de desarrollo del producto. |
¿En qué consisten estos tres procesos de fabricación?
Antes de compararlos, conviene precisar en qué consiste cada proceso. Estos términos se utilizan incorrectamente con frecuencia, sobre todo en las conversaciones sobre el desarrollo de productos en sus primeras fases, y esa confusión es el origen de errores que pueden salir muy caros.
Mecanizado CNC: Fabricación sustractiva
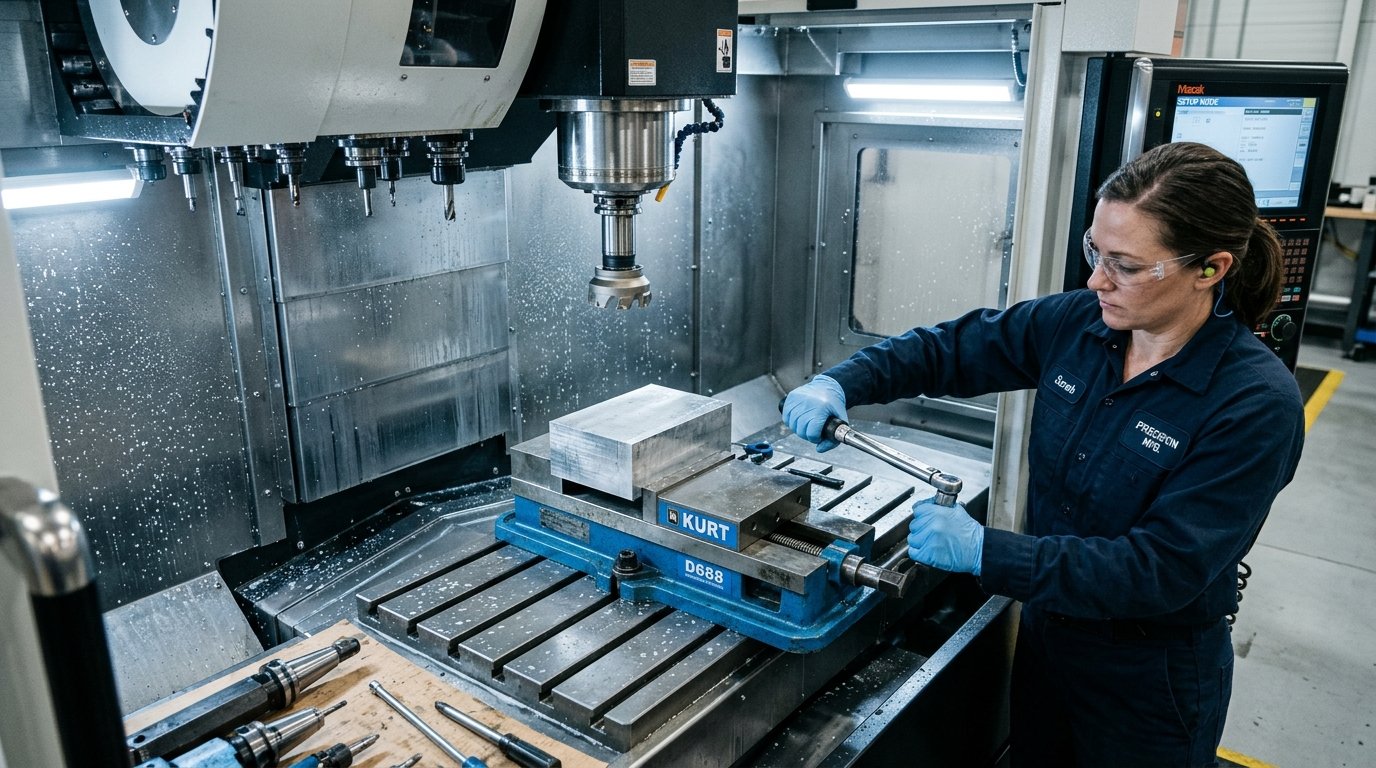
El mecanizado CNC (control numérico por ordenador) elimina material de un bloque sólido, denominado «lingote» o «pieza de trabajo», mediante herramientas de corte giratorias guiadas por un software preprogramado. El proceso se aplica a metales, plásticos técnicos, materiales compuestos y madera. Dado que la pieza se tallan a partir de un único bloque de material, se conservan íntegramente las propiedades mecánicas del material de partida. No hay zona afectada por el calor, ni porosidad debida a la solidificación, ni interfaz entre capas derivada de la deposición. Un soporte de aluminio 7075 mecanizado con CNC tiene la misma resistencia a la tracción que la barra de material original.
Lo que requiere el mecanizado CNC: un archivo CAD en formato STEP o IGES, la elección del material y el acabado superficial, y las especificaciones de tolerancia. Lo que no requiere: ninguna inversión en utillaje ni en moldes. La producción puede comenzar a las pocas horas de recibir un archivo verificado.
Moldeo por inyección: fabricación por conformado
En el moldeo por inyección, se funden los gránulos de termoplástico y se inyecta el material fundido a alta presión en la cavidad de un molde de precisión de acero o aluminio. La pieza se enfría, se solidifica y se expulsa. El ciclo se repite durante miles o millones de inyecciones sin desperdicio de material entre ciclos. La palabra clave es «formativo»: el molde define la forma, y cada pieza producida es una copia fiel de la geometría de ese molde.
Lo que requiere el moldeo por inyección: un molde, lo que supone una importante inversión inicial. Los costes oscilan entre unos 1.500 dólares estadounidenses por un sencillo molde prototipo de aluminio y 100.000 dólares estadounidenses o más por un molde de producción de múltiples cavidades de acero endurecido. Una vez que se dispone de ese molde, los costes por pieza se reducen drásticamente. Una carcasa de ABS de 30 gramos que cuesta 45 dólares por unidad mediante mecanizado CNC en series reducidas puede costar menos de 1 dólar por unidad mediante moldeo por inyección en una tirada de 100 000 unidades.
Impresión 3D: fabricación aditiva
La impresión 3D fabrica piezas capa a capa a partir de un archivo digital, añadiendo material solo donde la geometría lo requiere. No se necesitan moldes, ni utillaje, ni hay una cantidad mínima de pedido. La configuración de una sola unidad cuesta lo mismo que la de 10 unidades. Las tecnologías de impresión 3D industrial más comunes y relevantes para la fabricación de precisión son el FDM (modelado por deposición fundida), el SLA (estereolitografía), el SLS (sinterización selectiva por láser) y el DMLS (sinterización directa por láser de metal).
En qué destaca la impresión 3D: geometrías que serían imposibles de mecanizar o cuyo coste sería prohibitivo, como canales internos, estructuras reticulares orgánicas y muescas en todas las direcciones. Lo que sacrifica: la calidad del acabado superficial, ya que las líneas de capa son visibles en la mayoría de las tecnologías; la isotropía mecánica, ya que las piezas fabricadas con SLS y FDM son más débiles en el eje Z; y la rentabilidad por pieza en la producción en serie.
¿En qué se diferencian estos tres procesos en cuanto a coste, tolerancia y plazo de entrega?
La tabla siguiente compara los tres procesos en función de once criterios de decisión que los equipos de ingeniería y aprovisionamiento utilizan con mayor frecuencia. Las cifras reflejan los precios actuales de 2026 de los fabricantes de productos de precisión con sede en China, para los rangos de volumen habituales de cada proceso.
| Criterio de decisión | Mecanizado CNC | Moldeo por inyección | Impresión 3D |
|---|---|---|---|
| Coste inicial de utillaje | Ninguno | De 1.500 a más de 100.000 dólares estadounidenses | Ninguno |
| Coste por pieza (bajo volumen) | De 20 a más de 200 dólares estadounidenses | Muy alto (dominado por las herramientas) | De 5 a 150 dólares estadounidenses |
| Coste por pieza (gran volumen) | Se mantiene estable. No hay economías de escala. | De 0,50 USD a 5,00 USD a partir de 10 000 unidades | Alto. No se adapta bien a la escalabilidad. |
| Umbral de rentabilidad frente al moldeo por inyección | Rentable para cantidades de entre 500 y 1.000 unidades | Rentable a partir de 500 a 1.000 unidades | Rentable para cantidades de entre 50 y 100 unidades |
| Plazo de entrega habitual | De 3 a 10 días (sin tiempo de espera para la fabricación de utillaje) | De 4 a 16 semanas (se necesita fabricar primero las herramientas) | De 1 a 5 días |
| Tolerancia dimensional | Con una precisión de hasta 0,005 mm con 5 ejes | De 0,05 mm a 0,1 mm (estándar) | Entre 0,1 mm y 0,3 mm (valor típico) |
| Gama de materiales | Metales, plásticos, materiales compuestos. La gama más amplia. | Termoplásticos y algunos termoestables | Resinas, nailon, metales (DMLS/SLM) |
| Complejidad del diseño | Limitado por el acceso de las herramientas y los socavados | Requiere ángulos de desmoldeo y paredes uniformes | Libertad geométrica prácticamente ilimitada |
| Acabado superficial | Ra de 0,8 a 3,2 µm tras el mecanizado | Liso. Los espejos reflejan la calidad de la superficie del molde. | Líneas de capa visibles en la mayoría de los procesos |
| Mejor volumen de producción | De 1 a 1.000 unidades | De 500 a millones | De 1 a 50 unidades |
| Repetibilidad geométrica | Excelente en todas las unidades | Excelente una vez validado el molde | Variable entre compilaciones |
¿En qué aspectos sale ganando cada proceso en cuanto a costes y en cuáles sale perdiendo?
Lo más importante que hay que entender sobre estos tres procesos es que tienen estructuras de costes fundamentalmente diferentes, no solo niveles de precios distintos. Comprender la estructura permite saber cómo varía el coste al cambiar el volumen, que es precisamente cómo se desarrolla el producto en la práctica.
Estructura de costes del mecanizado CNC
El mecanizado CNC no conlleva ningún coste fijo de utillaje. El coste por pieza, tanto si se fabrica una unidad como si se fabrican 500, sigue la misma estructura. Se paga por el tiempo de máquina, el material y la programación, y estos tres costes varían de forma más o menos lineal en función de la cantidad. Esto supone una gran ventaja en volúmenes reducidos y una desventaja significativa en volúmenes elevados.
Con un pedido de 100 unidades, el mecanizado CNC de una carcasa sencilla de aluminio podría costar 65 dólares por pieza. Con un pedido de 10 000 unidades, sigue costando aproximadamente 55 dólares por pieza. La máquina corta cada una de ellas. El coste por pieza apenas varía.
Estructura de costes del moldeo por inyección
En el moldeo por inyección, los costes se concentran inicialmente en el molde. Una vez fabricado y validado el molde, el coste por pieza se reduce casi exclusivamente al material y al tiempo de máquina, lo que suele suponer entre 0,50 y 5,00 dólares estadounidenses para la mayoría de las piezas de consumo e industriales en volúmenes de producción. El coste del molde es fijo, independientemente del número de piezas que se fabriquen, por lo que cada unidad adicional contribuye a amortizarlo aún más.
El umbral de rentabilidad entre el mecanizado CNC y el moldeo por inyección, el volumen a partir del cual el moldeo por inyección resulta más económico en términos de gasto total, suele situarse entre 500 y 1.000 unidades para piezas de plástico sencillas con costes de utillaje modestos, y entre 2.000 y 10.000 unidades para piezas complejas que requieren utillaje de acero multicavidad. Este rango concuerda con los datos de referencia de fabricación publicados por Xometry y Protolabs. [1][2], y se ajusta al análisis de umbral de rentabilidad que Elite Mold Tech lleva a cabo para cada solicitud de información sobre un nuevo producto durante la revisión de DFM.
Estructura de costes de la impresión 3D
La impresión 3D no conlleva costes de utillaje ni costes de preparación significativos, lo que la convierte en el proceso más económico para piezas únicas y lotes muy pequeños. El coste por pieza no se reduce de forma significativa al aumentar la cantidad, ya que cada pieza sigue requiriendo el mismo tiempo de máquina y el mismo material. A partir de cantidades superiores a entre 50 y 100 piezas, la impresión 3D suele resultar más cara que el mecanizado CNC para geometrías equivalentes.
¿Qué tolerancias y acabados superficiales puede ofrecer cada proceso?
La capacidad de tolerancia determina si un proceso puede producir piezas que encajen, funcionen y cumplan las especificaciones sin necesidad de operaciones secundarias. El acabado superficial determina si las piezas pueden utilizarse tal y como se fabrican o si requieren un procesamiento adicional antes de su uso o montaje.
| Especificación | Mecanizado CNC | Moldeo por inyección | Impresión 3D FDM | Impresión 3D SLA | Impresión 3D SLS |
|---|---|---|---|---|---|
| Tolerancia estándar | 0,05 mm | 0,1 mm | 0,3 mm | 0,1 mm | 0,2 mm |
| Tolerancia estrecha alcanzable | 0,005 mm (5 ejes) | 0,05 mm (molde de precisión) | 0,2 mm (optimizado) | 0,05 mm | 0,15 mm |
| Ra de la superficie tal y como se ha fabricado | De 0,8 a 3,2 µm | De 0,4 a 1,6 µm (dependiendo del molde) | De 12 a 25 µm | De 1,5 a 3,0 µm | De 4 a 11 µm |
| Opciones de acabado secundario | Anodizado, galvanizado, pulido, pintado | Pintura, galvanizado, tampografía, cromado | Lijado, pintado, alisado con acetona | Lijado, pintado, barnizado con rayos UV | Tintado, pintado, granallado |
| Repetibilidad dimensional | Excelente en todas las unidades | Excelente una vez que el molde se ha estabilizado | Variable entre compilaciones | Bien | Bien |
En el caso de las piezas metálicas que requieren tolerancias inferiores a 0,05 mm, el mecanizado CNC es el único proceso viable de los tres. El moldeo por inyección y la mayoría de las tecnologías de impresión 3D simplemente no pueden alcanzar este nivel de control dimensional a los volúmenes de producción requeridos. La Sociedad de Ingenieros de Fabricación confirma que el mecanizado CNC de precisión sigue siendo el proceso de referencia para los componentes metálicos de tolerancia estrecha en aplicaciones aeroespaciales y médicas.
La Sociedad de Ingenieros de Fabricación confirma que el mecanizado CNC de precisión sigue siendo el proceso de referencia para los componentes metálicos de tolerancia estrecha en aplicaciones aeroespaciales y médicas. [3].
¿Con qué materiales puede trabajar realmente cada proceso?
La elección del material suele ser el factor decisivo antes incluso de que se planteen cuestiones como el coste o el volumen. Si una pieza debe ser de titanio, el moldeo por inyección queda descartado. Si una pieza debe ser de policarbonato transparente de grado óptico en un volumen de producción determinado, es probable que la impresión 3D no pueda ofrecer la claridad ni la uniformidad necesarias.
Gama de materiales para el mecanizado CNC
El mecanizado CNC es el que admite una gama de materiales más amplia de los tres procesos. Entre los metales se incluyen las aleaciones de aluminio (6061-T6, 7075-T6, 2024), acero inoxidable (304, 316L, 17-4 PH), titanio (grado 5, grado 23), latón, cobre, Inconel 625 y 718, y aceros para herramientas. Entre los plásticos técnicos se incluyen el PEEK, el Delrin (POM), el PTFE, el nailon 66, el ABS, el policarbonato y el UHMW-PE. Si un material puede sujetarse en una plantilla y cortarse sin que se rompa, el mecanizado CNC puede procesarlo.
Gama de materiales para moldeo por inyección
El moldeo por inyección es, principalmente, un proceso para termoplásticos. La lista de materiales moldeables es muy amplia: ABS, PP, PC, nailon 6 y 66, PEEK, TPE, TPU, HDPE, POM y variantes reforzadas con fibra de vidrio o fibra de carbono de la mayoría de los anteriores. La limitación radica en que el material debe fundirse sin impurezas, fluir bajo presión, llenar la geometría del molde y solidificarse sin deformarse. El moldeo por inyección de metal (MIM) amplía el proceso a los polvos metálicos, pero requiere una etapa adicional de combustión del aglutinante y sinterización.
Gama de materiales para impresión 3D
La disponibilidad de materiales en la impresión 3D depende totalmente de la tecnología. La tecnología FDM admite PLA, ABS, PETG, nailon y algunos filamentos de alto rendimiento como el PEEK. La tecnología SLA utiliza resinas fotopoliméricas, muchas de las cuales son frágiles y no son adecuadas para piezas funcionales sometidas a carga. La tecnología SLS utiliza polvo de nailon, normalmente PA12, y ofrece mejores propiedades mecánicas que la FDM o la SLA. Los procesos DMLS y SLM procesan polvos metálicos, entre los que se incluyen AlSi10Mg, Ti-6Al-4V, acero inoxidable 316L, Inconel 625 y aceros para herramientas, lo que convierte a la impresión 3D en metal en una opción viable para aplicaciones aeroespaciales y médicas, en las que la complejidad geométrica justifica el sobrecoste.
¿Qué limitaciones de diseño impone cada proceso a tu pieza?
Todo proceso de fabricación impone restricciones geométricas. Incumplirlas no solo aumenta los costes, sino que puede hacer que un diseño resulte totalmente imposible de fabricar mediante ese proceso. Comprender estas restricciones en la fase de diseño es el objetivo de la revisión DFM (Diseño para la Fabricabilidad), y es la razón más habitual por la que los equipos de producto de Elite Mold Tech solicitan asesoramiento técnico antes de decidirse por un proceso.
Restricciones de diseño en el mecanizado CNC
El mecanizado CNC requiere que la herramienta pueda acceder a todas las superficies que se van a cortar. Las cavidades internas, los huecos ciegos y los socavados en la dirección de corte exigen múltiples configuraciones, herramientas especializadas o un rediseño. El mecanizado CNC de 5 ejes reduce drásticamente estas limitaciones al permitir reposicionar la pieza de trabajo y que la herramienta se acerque desde prácticamente cualquier ángulo; sin embargo, incluso el mecanizado de 5 ejes tiene sus límites en el caso de elementos internos profundos. En los metales, los espesores de pared inferiores a 0,5 mm se vuelven frágiles y difíciles de mecanizar con precisión.
Restricciones en el diseño del moldeo por inyección
El moldeo por inyección requiere ángulos de desmoldeo en todas las paredes perpendiculares a la línea de separación del molde, normalmente de entre 1 y 3 grados como mínimo, para permitir que la pieza se expulse del molde sin resistencia ni daños. Es fundamental que el espesor de las paredes sea uniforme: las secciones gruesas se enfrían más lentamente que las delgadas, lo que genera tensiones internas, marcas de hundimiento y deformaciones. Los socavados requieren acciones laterales o elevadores en el molde, lo que aumenta el coste del utillaje. La regla general es sencilla: si una pieza puede extraerse directamente de un molde de dos mitades sin interferencias, es moldeable por inyección. Si no es así, el molde necesita mecanismos adicionales.
Restricciones de diseño en la impresión 3D
La impresión 3D es el proceso que impone menos restricciones geométricas de los tres. Se pueden conseguir canales internos, formas orgánicas, estructuras reticulares y socavados en todas las direcciones sin necesidad de configuraciones ni herramientas adicionales. Las principales restricciones son los requisitos de las estructuras de soporte, ya que las piezas fabricadas mediante FDM y SLA con salientes de más de 45 grados necesitan soportes que deben retirarse tras la impresión, las propiedades mecánicas anisotrópicas, ya que las piezas suelen ser más débiles en el eje Z, y la resolución mínima de los detalles, ya que los detalles finos inferiores a 0,3 mm pueden no reproducirse con precisión en FDM o SLS.
¿En qué se diferencian los plazos de entrega entre el mecanizado CNC, el moldeo por inyección y la impresión 3D?
El plazo de entrega no es un factor de conveniencia. Determina qué proceso es viable para una fase concreta del desarrollo de un producto. Un equipo que necesita piezas funcionales para una feria comercial dentro de dos semanas no puede esperar seis semanas a que se fabrique el molde de inyección. Un equipo que va a lanzar un producto de consumo con un volumen de 50 000 unidades no puede permitirse el coste por pieza que supone el mecanizado CNC con ese volumen. Las cifras que figuran a continuación reflejan los plazos de entrega estándar de los fabricantes con sede en China en 2026.
- Mecanizado CNC: de 3 a 10 días laborables para piezas estándar. En el caso de piezas complejas de 5 ejes o con tolerancias estrictas, el plazo puede ampliarse a entre 2 y 3 semanas. Sin tiempo de espera para la fabricación de utillaje. La producción comienza directamente a partir de un archivo CAD verificado.
- Moldeo por inyección: de 4 a 16 semanas desde el pedido del utillaje hasta las primeras piezas de producción. Los moldes prototipo de aluminio tardan entre 2 y 4 semanas. Los moldes de producción de acero P20 templado tardan entre 6 y 10 semanas. Los moldes complejos de acero H13 de múltiples cavidades con acciones laterales tardan entre 10 y 16 semanas.
- Impresión 3D: de 1 a 5 días laborables para la mayoría de las tecnologías. Las tecnologías SLS y DMLS pueden tardar entre 5 y 10 días, dependiendo del volumen de impresión y de los requisitos de posprocesamiento. Sin utillaje ni retrasos por programación.
¿Cómo se elige el proceso de fabricación adecuado para una pieza?
Cada pieza, en cada fase de desarrollo, se ajusta a uno de estos ocho escenarios de decisión. Utiliza este marco antes de solicitar cualquier presupuesto.
| Tu situación | Proceso recomendado | Motivo |
|---|---|---|
| Necesitas entre 1 y 50 unidades con urgencia, y es posible que el diseño aún cambie. | Impresión 3D | Coste de utillaje cero, plazos de entrega ultrarrápidos, los cambios de diseño no suponen ningún coste. Solo hay que imprimir un nuevo archivo. |
| Necesitas entre 1 y 500 piezas metálicas con tolerancias estrictas | Mecanizado CNC | Sin inversión en utillaje, propiedades completas del material, tolerancias de hasta 0,005 mm |
| Necesitas entre 1 y 500 piezas de plástico y la geometría es sencilla | Mecanizado CNC | Más rápido que fabricar un molde, sin cantidad mínima y más fácil de adaptar a las modificaciones de diseño |
| Necesitas entre 500 y 5.000 piezas de plástico y el diseño es estable | Herramientas de puente (molde de aluminio) y, a continuación, moldeo por inyección | Un molde de aluminio, cuyo precio oscila entre los 1.500 y los 8.000 dólares, se amortiza rápidamente y permite validar el diseño antes de invertir en acero. |
| Necesitas entre 5.000 y más de 1.000.000 de piezas de plástico | Moldeo por inyección (molde de producción de acero) | El menor coste por pieza, la mayor repetibilidad y el mejor acabado superficial a gran escala |
| Necesitas una geometría compleja que sea imposible de mecanizar o moldear | Impresión 3D (SLS o DMLS) | Los canales internos, la geometría orgánica y las estructuras de celosía metálica requieren la fabricación aditiva |
| Necesitas una pieza metálica para el sector médico o aeroespacial con una geometría compleja | Impresión 3D DMLS o CNC de 5 ejes (dependiendo del volumen) | DMLS para geometrías complejas. CNC de 5 ejes para piezas metálicas con tolerancias estrictas en volúmenes bajos a medios. |
| Necesitas una lista de materiales (BOM) completa para la producción: carcasa de plástico, soporte metálico y prototipo, todo junto. | Los tres procesos en paralelo | Esta es la especialidad principal de Elite Mold Tech: mecanizado CNC para metal, moldeo por inyección para plástico e impresión 3D para prototipos, todo ello coordinado bajo una única lista de materiales (BOM). |
¿Cómo utilizan los equipos profesionales de producto estos tres procesos de forma conjunta?
El error más habitual que cometen los equipos de producto es considerar esto como una decisión puntual. En la práctica, las empresas de hardware más avanzadas utilizan los tres procesos de forma secuencial, pasando del proceso aditivo al sustractivo y, finalmente, al formativo a medida que el diseño madura y aumentan los requisitos de volumen.
El proceso estándar es el siguiente. En primer lugar, impresión 3D para la validación inicial del concepto y las comprobaciones de ajuste durante los primeros 30 días del ciclo de vida del producto. A continuación, mecanizado CNC para prototipos funcionales y modelos de validación de ingeniería, en los que son importantes las propiedades reales de los materiales y las tolerancias estrictas, normalmente entre las semanas 4 y 12. Después, se recurre a utillaje puente de aluminio para la producción piloto y las pruebas de mercado con cientos de unidades, normalmente entre las semanas 8 y 20. Por último, se utiliza utillaje de producción de acero para la fabricación en serie una vez que el diseño está definitivo y se ha comprobado la demanda, a partir del sexto mes.
En Elite Mold Tech, este enfoque por etapas forma parte del modelo de colaboración estándar. Cada consulta sobre un nuevo producto comienza con una revisión de DFM que identifica qué proceso o combinación de procesos se adapta a la fase de desarrollo actual, y no a la fase de producción final. El objetivo es evitar invertir capital en utillaje de acero antes de que el diseño haya sido validado en la práctica.
| ¿No sabes qué proceso es el más adecuado para tu pieza?Sube tu archivo STEP o IGES a Elite Mold Tech y recibe una revisión gratuita de DFM con una recomendación sobre el proceso en un plazo de 12 horas. Nuestro equipo de ingeniería te indicará si el mecanizado CNC, el moldeo por inyección o la impresión 3D son las opciones más adecuadas para tu geometría, material, volumen y plazos, junto con un presupuesto competitivo.Visita elitemoldtech.com para empezar. Todas las subidas de archivos son seguras y, si así se solicita, están amparadas por un acuerdo de confidencialidad. |
Guías y recursos relacionados de Elite Mold Tech
Guías relacionadas: Explicación de las tolerancias en el mecanizado CNC, Desglose de los costes del moldeo por inyección, Servicios de mecanizado CNC.
Fuentes fidedignas: Sociedad de Ingenieros de Fabricación (SME), Normas de ASTM International.
Solicita una revisión de DFM a Elite Mold Tech
¿Estás listo para pasar del plano a la pieza? Sube tu archivo CAD a Elite Mold Tech y recibirás un análisis de DFM en un plazo de 12 horas, con comentarios de nuestro equipo de ingeniería sobre tolerancias, materiales y costes antes de que te comprometas con la fabricación de los moldes.
Preguntas frecuentes
¿A partir de qué volumen de producción resulta más económico el moldeo por inyección que el mecanizado CNC?
El volumen de equilibrio depende de tres variables: el coste del molde, el coste de mecanizado CNC por pieza y el coste de moldeo por inyección por pieza una vez que el utillaje está listo. En el caso de una pieza de plástico sencilla de una sola cavidad, con un coste de molde de entre 3.000 y 5.000 dólares estadounidenses y un coste de mecanizado CNC por pieza de entre 35 y 50 dólares, el umbral de rentabilidad suele situarse entre 100 y 300 unidades. En el caso de piezas complejas que requieren un molde de acero de múltiples cavidades con un coste de entre 20 000 y 50 000 dólares, el umbral de rentabilidad aumenta hasta situarse entre 2 000 y 10 000 unidades. Lo más prudente es solicitar al fabricante un análisis formal del umbral de rentabilidad antes de comprometerse con la fabricación de las herramientas. Elite Mold Tech ofrece este servicio de forma gratuita como parte de la revisión de DFM.
¿Es posible fabricar la misma pieza con el mismo material mediante mecanizado CNC y moldeo por inyección?
En el caso de las piezas de plástico, sí, aunque con importantes salvedades. Una carcasa de policarbonato puede mecanizarse con CNC a partir de material en bloque de PC o moldearse por inyección a partir de gránulos de PC. La versión mecanizada tendrá propiedades mecánicas superiores en la dirección Z y podrá alcanzar tolerancias más ajustadas, pero su coste unitario será significativamente mayor en la producción en serie. La versión moldeada tendrá un excelente acabado superficial y un bajo coste unitario a gran escala, pero requiere ángulos de desmoldeo y un espesor de pared uniforme que la versión mecanizada no necesita. En el caso de las piezas metálicas, el moldeo por inyección requiere la tecnología de moldeo por inyección de metal (MIM) y una etapa de sinterización independiente, lo que solo resulta rentable para piezas metálicas pequeñas, complejas y de gran volumen, como instrumentos quirúrgicos o componentes de armas de fuego. Las piezas estructurales estándar de acero o aluminio casi siempre se mecanizan con CNC.
¿Es la impresión 3D lo suficientemente precisa como para fabricar piezas mecánicas funcionales que se vayan a incorporar a un producto real?
Depende de la tecnología, el material y los requisitos funcionales. Las piezas de resina SLA alcanzan tolerancias de 0,05 mm y acabados superficiales lisos, pero suelen ser frágiles y no son adecuadas para aplicaciones que soporten cargas sin refuerzo. Las piezas de nailon fabricadas mediante SLS alcanzan tolerancias de entre 0,15 mm y 0,20 mm y presentan propiedades mecánicas comparables a las del nailon moldeado por inyección, lo que las hace adecuadas para plantillas, carcasas y conjuntos funcionales que no soportan cargas dinámicas elevadas. Las piezas metálicas fabricadas mediante DMLS en AlSi10Mg, Ti-6Al-4V y acero inoxidable 316L alcanzan tolerancias de entre 0,05 mm y 0,1 mm con todas las propiedades mecánicas del metal y se utilizan en el sector aeroespacial, en implantes médicos y en componentes para el deporte del motor. Por lo general, no se recomienda el FDM para piezas funcionales de precisión debido a su rango de tolerancia de entre 0,2 mm y 0,5 mm y a las interfaces visibles entre capas.
¿Cómo afecta al coste si tengo que cambiar el diseño una vez que ya se ha fabricado el molde de inyección?
Este es uno de los riesgos más importantes en el moldeo por inyección y la razón principal por la que la revisión del diseño para la fabricación (DFM) es fundamental antes de fabricar cualquier molde. Añadir material a la cavidad de un molde, lo que implica eliminar acero del utillaje, es sencillo y cuesta unos cientos de dólares en la mayoría de los casos. Quitar material de la cavidad de un molde, lo que implica volver a añadir acero, resulta extremadamente difícil, costoso y, en ocasiones, imposible, ya que suele requerir un molde nuevo. Por lo general, se pueden adaptar los cambios de diseño que eliminen secciones de pared, aumenten los ángulos de desmoldeo o ajusten la ubicación de las líneas de separación. Sin embargo, los cambios de diseño que requieran paredes más gruesas, un ángulo de desmoldeo reducido o un cambio de posición de las entradas casi siempre implican la necesidad de un molde nuevo. Elite Mold Tech recomienda realizar al menos una ronda de prototipos funcionales mecanizados con CNC antes de comprometerse con el utillaje de moldeo por inyección, precisamente para evitar esta situación.
¿Cómo puedo saber si mi pieza requiere un mecanizado CNC de 5 ejes en lugar de un mecanizado estándar de 3 ejes?
El mecanizado CNC de tres ejes desplaza la herramienta de corte a lo largo de los ejes X, Y y Z. Permite mecanizar la gran mayoría de las piezas prismáticas: soportes, carcasas, placas y componentes con elementos accesibles desde la parte superior o los laterales. El mecanizado CNC de cinco ejes añade la rotación alrededor de dos ejes adicionales, normalmente A y B, lo que permite que la herramienta se acerque a la pieza desde prácticamente cualquier ángulo en una sola configuración. Se necesita el mecanizado de 5 ejes cuando la pieza presenta socavados o rebajes inaccesibles desde los tres ejes estándar, superficies curvas complejas, como álabes de turbina o núcleos de moldes, características en múltiples caras no paralelas que requerirían múltiples configuraciones en una máquina de 3 ejes, o requisitos de tolerancia más estrictos que 0,02 mm, en los que los errores de reposicionamiento entre configuraciones serían inaceptables. En Elite Mold Tech, la capacidad de mecanizado de 5 ejes es estándar en todo el departamento de CNC y se aplica en función del análisis geométrico realizado durante la revisión de DFM.
¿Puede un mismo producto utilizar los tres procesos de fabricación en diferentes fases de desarrollo?
Sí, y en la mayoría de los programas de desarrollo de productos bien gestionados, eso es exactamente lo que ocurre. Un producto de electrónica de consumo puede pasar por la impresión 3D mediante SLA para la validación inicial de la forma y el ajuste del diseño de la carcasa; a continuación, por el mecanizado CNC para obtener prototipos funcionales de carcasas en ABS o policarbonato de calidad de producción, destinados a pruebas eléctricas y térmicas; luego, un utillaje puente de aluminio para una tirada piloto de entre 200 y 500 unidades destinadas a pruebas de mercado y validación previa a la producción, y, por último, un molde de producción de acero endurecido P20 o H13 para la fabricación en serie. Cada etapa tiene un propósito específico y utiliza el proceso más económico y técnicamente adecuado para ella. Elite Mold Tech gestiona los tres procesos de forma interna y los coordina bajo un único sistema de gestión de la lista de materiales (BOM), lo que elimina los gastos generales de coordinación que conlleva la gestión de múltiples proveedores a lo largo de las diferentes fases de desarrollo.
Sobre el autor:
Alex Morgan está especializado en contenidos técnicos para la fabricación de precisión, centrándose en el mecanizado CNC, el moldeo por inyección, la fundición a presión, la impresión 3D, la fabricación de chapa y la fabricación de moldes a medida. Con más de una década de experiencia en contenidos de fabricación B2B y SEO, crea contenidos técnicamente precisos diseñados para ingenieros, desarrolladores de productos, equipos de compras y responsables de la toma de decisiones en el sector de la fabricación. Su trabajo ayuda a los fabricantes internacionales a comunicar con claridad a sus clientes de Estados Unidos, Europa y la región de Asia-Pacífico capacidades de producción complejas, opciones de materiales, tolerancias, procesos de utillaje y estándares de calidad. Escribe para empresas manufactureras en las que la experiencia técnica, la precisión y la fiabilidad son fundamentales.