Por Phil Huang, de Elite Mold Tech. Actualizado el 31 de octubre de 2026.
A la hora de elegir entre el aluminio 6061 y el 7075, el 6061-T6 es la mejor opción para la mayoría de las piezas mecanizadas con CNC, mientras que el 7075-T6 es el más adecuado cuando la resistencia es un factor decisivo en el diseño. El 6061 es más fácil de mecanizar, se suelda bien y es más económico. El 7075 tiene un límite elástico de 503 MPa frente a los 276 MPa del 6061, lo que lo convierte en la opción ideal para piezas sometidas a grandes esfuerzos. Esta guía compara las cifras y te ofrece una breve prueba para ayudarte a elegir.
Elite Mold Tech fabrica ambos grados en su fábrica de Dongguan, por lo que los datos que figuran a continuación proceden de la misma ficha técnica que utilizamos para elaborar los presupuestos destinados a los clientes de EE. UU.
Puntos clave
- Elige el 6061-T6 para soportes, carcasas, accesorios, bastidores y cualquier pieza soldada o con un anodizado resistente.
- Elige el 7075-T6 para piezas que soporten cargas elevadas o tensiones repetidas y que tengan un peso reducido.
- El 7075 tiene una resistencia a la deformación aproximadamente un 82 % mayor, pero es más caro y desgasta las fresas más rápidamente.
- Ambos grados tienen la misma tolerancia estándar de ±0,005 pulgadas (±0,127 mm).
- Si tienes dudas, haz el prototipo en 6061 y pasa al 7075 solo cuando una prueba lo requiera.
¿Cuál es la principal diferencia entre el aluminio 6061 y el 7075?
La principal diferencia radica en el metal de aleación. El 6061 es una aleación de magnesio y silicio. El 7075 es una aleación de zinc con magnesio y cobre añadidos. Esa composición química confiere al 7075 una resistencia mucho mayor, mientras que el 6061 conserva una mejor maquinabilidad, soldabilidad y resistencia a la corrosión. Podemos considerar el 6061 como el grado de uso general y el 7075 como el especializado de alta resistencia.
Ambas calidades se someten a un tratamiento térmico hasta alcanzar el estado T6, lo que significa que se someten a un tratamiento de solubilización y a un envejecimiento artificial. El estado T6 es el motivo por el que ambas alcanzan los valores de resistencia que figuran en la tabla siguiente. Sin él, las mismas aleaciones serían mucho más blandas.
Para obtener una visión más amplia de todos los grados que tenemos en stock, consulta nuestra guía sobre aleaciones de aluminio para el mecanizado CNC.
¿En qué se diferencian el 6061 y el 7075 si se comparan directamente?
El 7075-T6 es más resistente en todos los parámetros mecánicos que enumeramos, mientras que el 6061-T6 destaca por su coste, su soldabilidad y su facilidad de corte. La tabla recoge los valores de resistencia de nuestra ficha técnica y las características de procesamiento que observamos en el taller. Úsala como primer filtro antes de fijarte en el precio.
Propiedad | 6061-T6 | 7075-T6 |
Principales elementos de aleación | Magnesio, silicio | Zinc, magnesio, cobre |
Límite elástico | 276 MPa | 503 MPa |
Resistencia a la fatiga | 96 MPa | 160 MPa |
Mecanizabilidad | Muy bien | Está bien, pero es más exigente con las herramientas |
Soldabilidad | Bien | Deficiente, no recomendado |
Resistencia a la corrosión | Bien | Aceptable, necesita un acabado protector |
Anodizado | Color uniforme | Funciona; el color puede variar según el lote |
Coste relativo | Baja | Más alto |
Valores de resistencia: Página sobre el mecanizado CNC del aluminio de Elite Mold Tech (2026). Características del proceso: Experiencia del taller de Elite Mold Tech.
La diferencia de resistencia es considerable. El 7075 soporta aproximadamente un 82 % más de carga antes de llegar al límite elástico. Su resistencia a la fatiga también es un 67 % mayor, lo cual es importante para las piezas que se flexionan o vibran miles de veces.
¿Cuál es más fácil de mecanizar, el 6061 o el 7075?
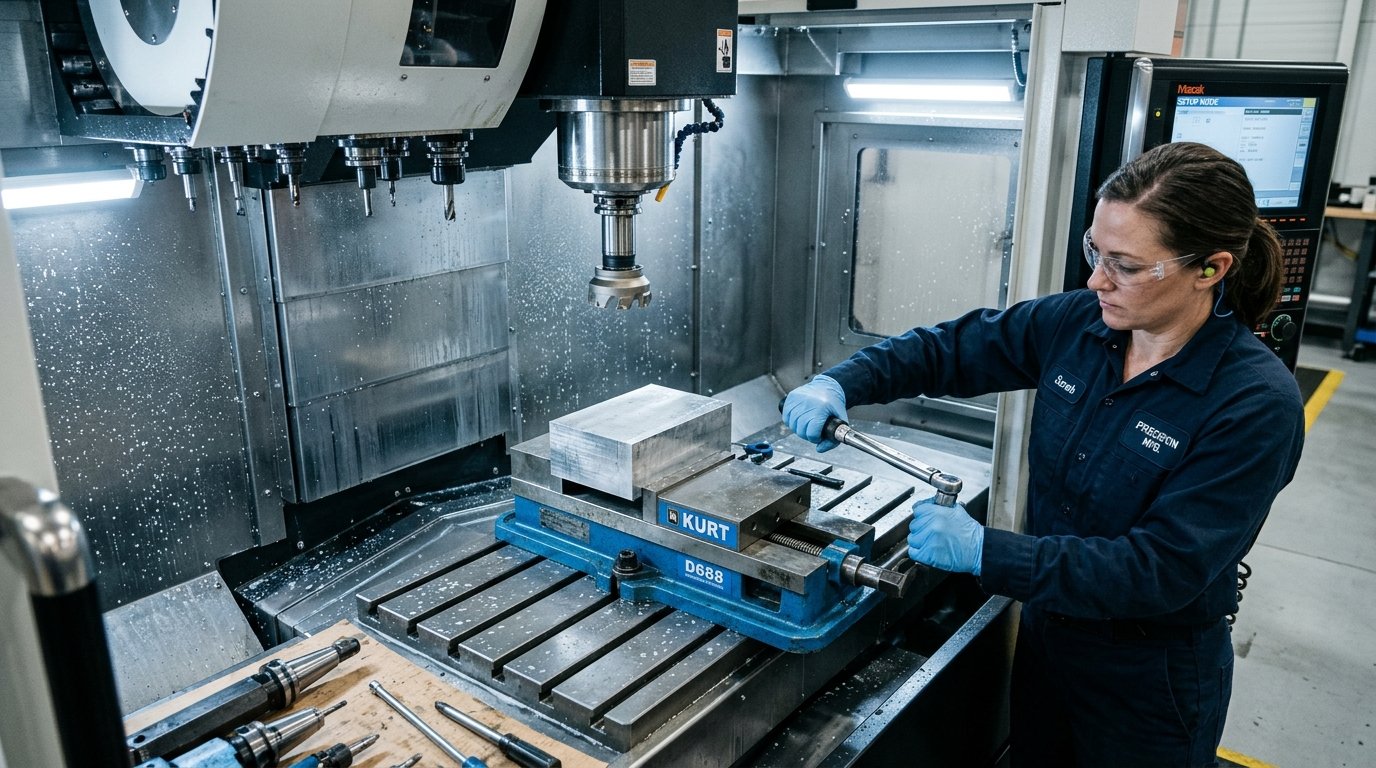
El 6061 es más fácil de mecanizar. Se corta a velocidades más altas, genera virutas cortas y desgasta las herramientas más lentamente, por lo que los tiempos de ciclo se mantienen bajos. En el mecanizado CNC del aluminio 7075, al ser un material más duro, desgasta las fresas más rápidamente y requiere avances más cuidadosos. El coste adicional de las herramientas y el tiempo extra se reflejan en el presupuesto.
Ambos tipos de aleación se mecanizan mucho mejor que el acero o el titanio. Un trabajo con 7075 bien programado sigue realizándose de forma eficiente. La diferencia es una cuestión de grado, no de un proceso distinto.
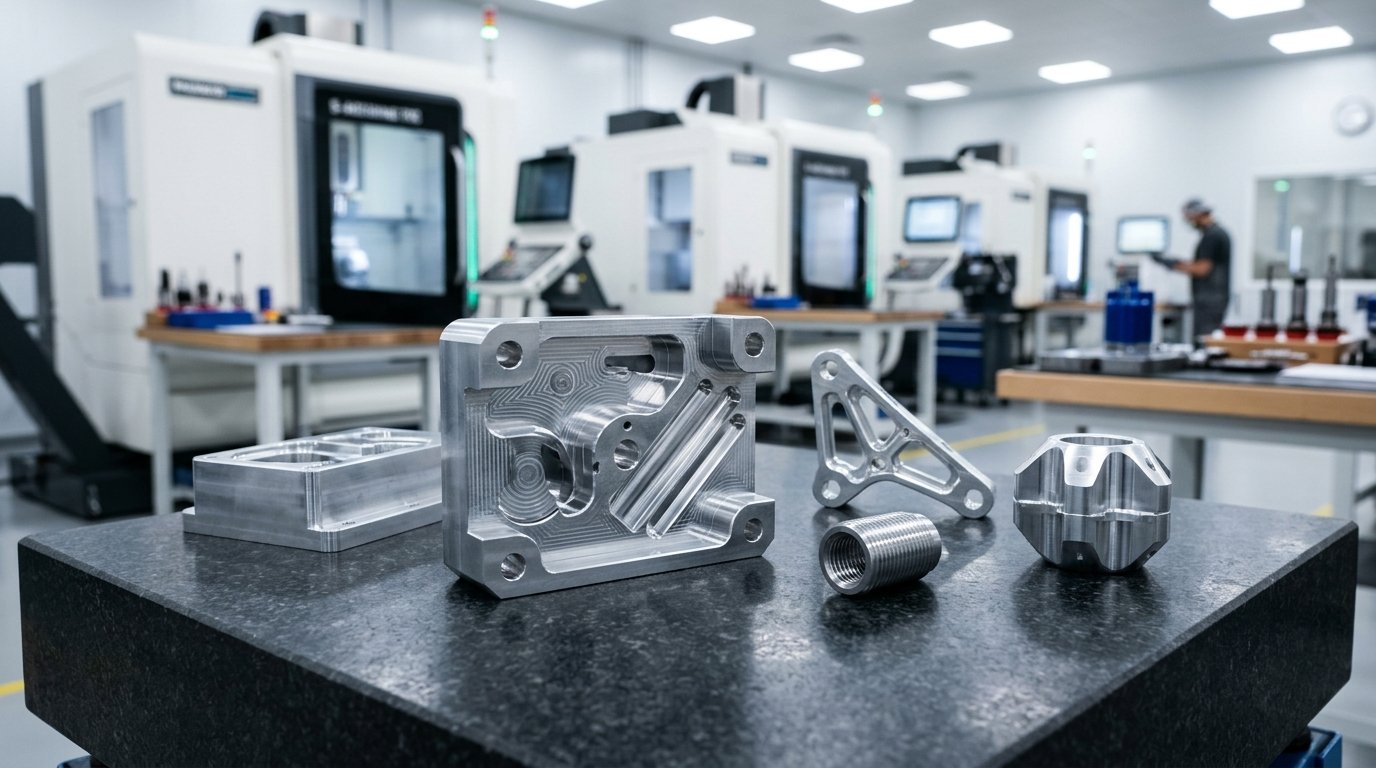
Nuestro equipo utiliza las mismas máquinas para ambos grados. Para formas complejas en 7075, solemos utilizar Mecanizado CNC de 5 ejes. Permite acceder a superficies difíciles con una sola configuración, lo que reduce las manipulaciones y mantiene la tolerancia constante.
¿Cuánto más cuesta el 7075 que el 6061?
El 7075 es más caro que el 6061 por dos motivos: la materia prima tiene un precio más elevado y el mecanizado lleva más tiempo debido al desgaste de las herramientas. No publicamos una diferencia de precio fija, ya que varía en función del tamaño de la chapa, el precio de mercado y el diseño de la pieza. Envíanos tu plano y te daremos un presupuesto comparativo de ambos grados.
Esto es lo que marca la diferencia en un presupuesto real:
- Precio del material. El material 7075 cuesta más por kilogramo que el material 6061.
- Tiempo de corte. Las velocidades de avance más lentas en el 7075 aumentan el tiempo de mecanizado de cada pieza.
- Duración de la herramienta. Las fresas que se utilizan con el 7075 deben sustituirse antes.
- Disponibilidad. Las placas grandes de 7075 pueden tardar más en suministrarse que los tamaños habituales de 6061.
La forma más económica de ahorrar dinero es utilizar aluminio 6061 siempre que la carga lo permita. La comparación entre tipos de aluminio suele terminar ahí en el caso de las piezas de consumo e industriales.
¿Cómo se comportan los aleaciones 6061 y 7075 en paredes delgadas y cavidades profundas?
Ambos grados permiten realizar paredes delgadas y cavidades profundas, pero la mayor resistencia del 7075 no elimina la necesidad de un buen diseño. Nuestro espesor mínimo de pared para el aluminio es de 0,75 mm (tabla de capacidades de Elite Mold Tech, 2026). Las paredes delgadas de cualquiera de los dos grados se flexionan bajo la presión de la fresa, por lo que el taller utiliza pasadas más ligeras y una buena sujeción.
En este caso, la tensión residual en la placa en bruto es importante. El mecanizado elimina metal, y una placa con tensión residual puede combarse tras el fresado de un hueco profundo. Para piezas planas de gran tamaño, solicita un tratamiento térmico de alivio de tensiones, como el T651. La misma regla se aplica al mecanizado CNC del aluminio 6061 y del 7075.
Hay algunos hábitos de diseño que hacen que ambas calificaciones sean predecibles:
- Mantén el espesor de la pared en 0,75 mm o más, y mayor en las zonas más largas de la pieza.
- Añade ranuras en las esquinas interiores para que la fresa no se atasque.
- Evita los huecos muy profundos con nervaduras finas cuando una nervadura más gruesa sea más adecuada.
- Marca únicamente las caras críticas con tolerancias estrictas.
Si tienes dudas sobre algún detalle de poco grosor, envía el archivo antes de realizar el pedido. Nuestros ingenieros señalan los detalles que pueden suponer un riesgo durante la revisión del presupuesto, para que puedas modificar el diseño mientras los cambios aún resulten económicos.
¿Cuándo conviene elegir el 6061-T6?
Elige el 6061-T6 cuando la pieza no esté sometida a grandes esfuerzos, cuando tengas previsto soldarla o cuando el aspecto sea importante. El mecanizado CNC del aluminio 6061-T6 es adecuado para la mayoría de soportes, carcasas, alojamientos, plantillas y bastidores. También es el mejor material para prototipos, ya que su mecanizado resulta económico y es fácil de retocar.
- Conjuntos soldados. El 6061 se suelda bien. El 7075 no.
- Piezas cosméticas anodizadas. El 6061 ofrece un color más uniforme.
- Prototipos y utillajes. Un menor coste se traduce en una iteración más rápida.
- Cargas moderadas. Un límite elástico de 276 MPa es suficiente para muchos diseños.
Nuestra norma mecanizado CNC de aluminio El servicio indica de forma predeterminada 6061-T6 cuando en un plano solo figura “aluminio”.”
¿Cuándo conviene elegir el 7075-T6?
Elige el 7075-T6 cuando tanto la resistencia como el peso sean importantes y la pieza no vaya a soldarse. Entre sus usos habituales se encuentran los soportes aeroespaciales, los brazos robóticos sometidos a carga, las placas de utillaje, los chasis de drones y el equipamiento deportivo de alta gama. Si una pieza de 7075, más ligera y delgada, sustituye a una pieza de 6061 más gruesa, el coste del grado más resistente puede amortizarse por sí solo.
- Piezas sometidas a grandes esfuerzos. Un límite elástico de 503 MPa ofrece un margen mucho mayor.
- Cargas de fatiga. Es precisamente en la flexión repetida donde el 7075 demuestra que vale lo que cuesta.
- Reducción de peso. Una mayor resistencia permite utilizar menos material.
- Sector aeroespacial y de defensa. Consulta nuestra industria aeroespacial página dedicada a las piezas que mecanizamos.
En el caso de las piezas para el sector aeroespacial y de defensa, solicita los certificados de materiales cuando pidas el presupuesto. A continuación explicamos los controles que realizamos sobre los garantía de calidad página.
¿Cómo elegir entre el 6061 y el 7075 en cinco pasos?
Realiza las cinco comprobaciones y detente en la primera que descarte una calificación. Esto solo lleva unos minutos y evita que pagues por una potencia que no necesitas.
- ¿Se va a soldar la pieza? En caso afirmativo, elige el 6061.
- ¿Está sometido a una carga elevada o repetida? En caso afirmativo, realiza la prueba 7075.
- ¿Es el peso un factor decisivo? En caso afirmativo, compara un diseño más delgado de 7075 con uno más grueso de 6061.
- ¿El acabado es puramente estético? En caso afirmativo, opta por el 6061 para obtener un color anodizado uniforme.
- ¿El presupuesto es ajustado? Si es así, empieza con el 6061 y demuestra la necesidad del 7075 mediante una prueba.
Si se superan ambas calificaciones, elige el 6061. Siempre puedes pasar a un nivel superior tras una prueba física.
¿Varian las tolerancias y los acabados entre el 6061 y el 7075?
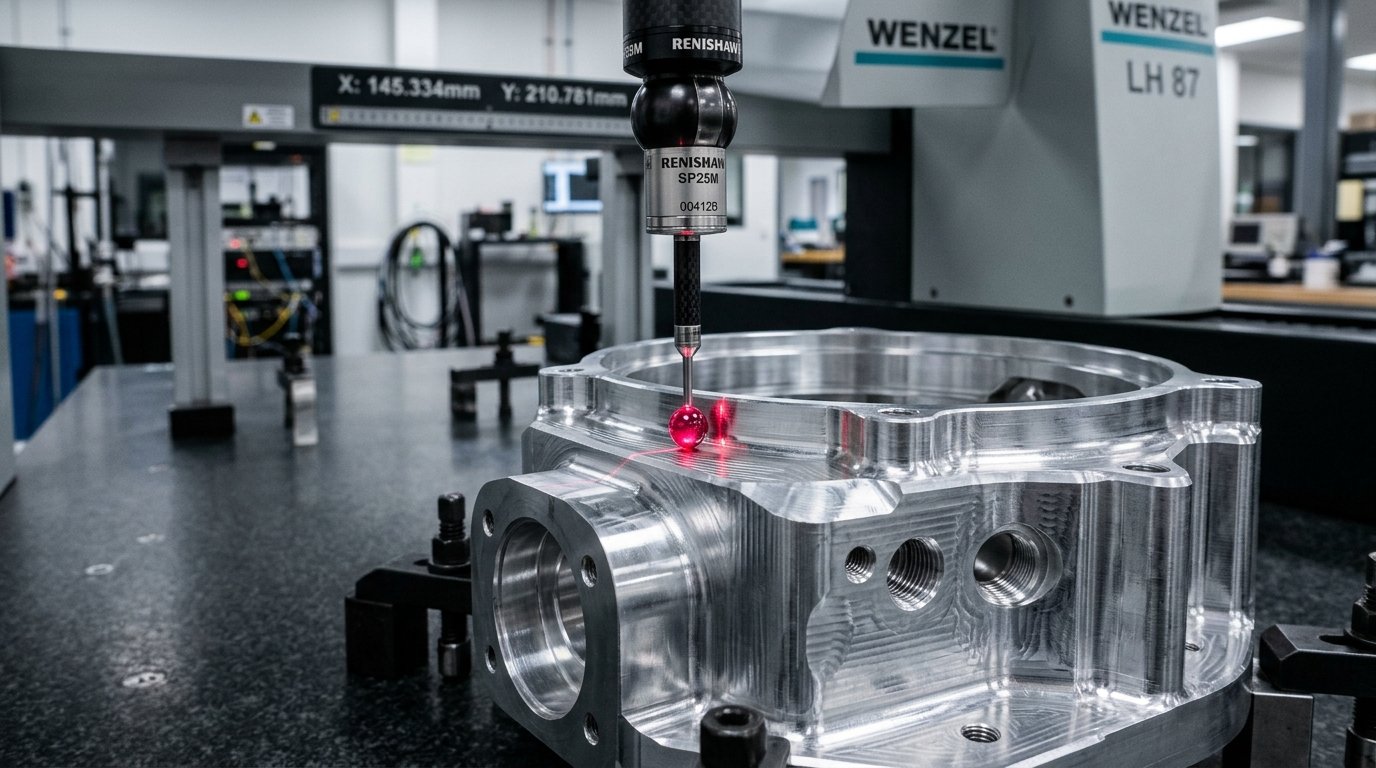
Las tolerancias no varían. Ambos grados cumplen la norma de ±0,005 pulgadas (±0,127 mm), y podemos mantener una tolerancia de ±0,001 pulgadas (±0,025 mm) en características críticas si nos envía un plano en 2D con GD&T (tabla de capacidades de Elite Mold Tech, 2026). Los acabados difieren ligeramente: el 6061 ofrece el color anodizado más uniforme, mientras que el 7075 puede presentar pequeños cambios de tono entre lotes.
Ambos grados se someten a un proceso de anodizado de tipo II, granallado y pulido. Puedes ver todas las opciones en nuestra acabado superficial página. Indícanos el acabado con antelación, ya que el anodizado añade una fina capa que afecta a los ajustes ajustados.
Normas como ISO 2768-1 Define las clases de tolerancia generales que se aplican a estos límites, para que tanto en tu plano como en nuestro taller se interpreten de la misma manera.
¿Qué errores cometen los compradores a la hora de elegir entre el 6061 y el 7075?
El error más habitual es pagar por el 7075 cuando bastaría con el 6061. El segundo es elegir el 7075 para una pieza que debe soldarse. Ambos errores se pueden evitar fácilmente con una rápida revisión del diseño antes de realizar el pedido.
- Se solicita 7075 para una cubierta o un soporte sometido a una carga ligera.
- Tengo pensado soldar el 7075 después del mecanizado.
- No se tiene en cuenta el acabado y el color anodizado queda irregular.
- Prescindir de un prototipo y descubrir un punto débil cuando ya se está produciendo en serie.
Consigue un presupuesto comparativo entre el 6061 y el 7075
No tienes que dar palos de ciego. Sube tu archivo 3D y tu plano 2D, indícanos la cantidad y el acabado, y te daremos un presupuesto para ambas calidades para que veas la diferencia exacta. Te garantizamos una respuesta en un plazo de 12 horas, y la mayoría de los pedidos se entregan en menos de 10 días.
¿Estás listo para comparar? Solicitar un presupuesto o visita la Página de inicio de Elite Mold Tech para ver el resto de nuestros servicios de CNC.
Preguntas frecuentes
P: ¿Es el aluminio 7075 más resistente que el 6061?
R: Sí. En el estado T6, el 7075 tiene un límite elástico de 503 MPa, mientras que el 6061 tiene 276 MPa, según nuestra ficha técnica. Esto hace que el 7075 sea aproximadamente un 82 % más resistente en cuanto al límite elástico. También presenta una mayor resistencia a la fatiga: 160 MPa frente a los 96 MPa del 6061.
P: ¿Se puede soldar aluminio 7075?
R: No se recomienda soldar el 7075, ya que la zona de soldadura pierde resistencia y es propensa a agrietarse. Si tu diseño requiere soldadura, opta por el 6061. Si necesitas la resistencia del 7075, utiliza pernos, remaches o una pieza mecanizada de una sola pieza en lugar de uniones soldadas.
P: ¿Es el 7075 más difícil de mecanizar que el 6061?
R: Sí, un poco. El 7075 es más duro, por lo que desgasta las fresas más rápido y requiere avances más cuidadosos. Ambos se mecanizan bien en comparación con el acero. El resultado es un tiempo de ciclo más largo y un mayor coste de las herramientas para el 7075, lo cual se refleja en el presupuesto.
P: ¿Qué es mejor para el anodizado, el 6061 o el 7075?
R: El 6061 ofrece un color anodizado más uniforme. El 7075 también admite el anodizado de tipo II, pero el tono puede variar de un lote a otro. Si es importante que el color sea homogéneo en un lote grande, elige el 6061 o avísanos para que podamos planificarlo en el stock.
P: ¿Qué significa «T6» en las denominaciones 6061-T6 y 7075-T6?
R: T6 es un código de temple. Significa que el metal se sometió a un tratamiento térmico de solubilización y, posteriormente, a un envejecimiento artificial para alcanzar su resistencia nominal. Ambos grados suelen mecanizarse en T6. En el caso de las placas planas de gran tamaño, el T651 incorpora un tratamiento de alivio de tensiones y mantiene la pieza más plana tras el corte.
P: ¿Puede Elite Mold Tech fabricar ambos grados con tolerancias estrictas?
R: Sí. La tolerancia estándar es de ±0,005 pulgadas (±0,127 mm) para ambos, y podemos mantener una tolerancia de ±0,001 pulgadas (±0,025 mm) en las características críticas. Envía un plano en 2D con GD&T y marca únicamente las características que requieran un límite más estricto.
Fuentes
- Elite Mold Tech, capacidad de mecanizado CNC de aluminio y tablas de materiales (2026): elitemoldtech.com/aluminum-cnc-machining
- ISO 2768-1, Tolerancias generales para dimensiones lineales y angulares: iso.org