Par Phil Huang, Elite Mold Tech. Mis à jour le 31 octobre 2026.
Dans le choix entre l'aluminium 6061 et le 7075, le 6061-T6 s'impose pour la plupart des pièces usinées par CNC, tandis que le 7075-T6 est privilégié lorsque la résistance est un critère déterminant pour la conception. Le 6061 est plus facile à usiner, se soude bien et coûte moins cher. Le 7075 présente une limite d'élasticité de 503 MPa contre 276 MPa pour le 6061, ce qui en fait le choix idéal pour les pièces soumises à de fortes contraintes. Ce guide compare les chiffres côte à côte et vous propose un petit test pour vous aider à faire votre choix.
Elite Mold Tech usine ces deux qualités dans son usine de Dongguan ; les données ci-dessous sont donc tirées de la même fiche technique que celle que nous utilisons pour établir nos devis destinés à nos clients américains.
Points clés à retenir
- Optez pour l'alliage 6061-T6 pour les supports, les boîtiers, les fixations, les châssis et tout élément soudé ou soumis à une anodisation intensive.
- Optez pour l'alliage 7075-T6 pour les pièces soumises à des charges élevées ou à des contraintes répétées, tout en restant légères.
- Le 7075 présente une résistance à la déformation supérieure d'environ 82 %, mais il est plus cher et use plus rapidement les outils de coupe.
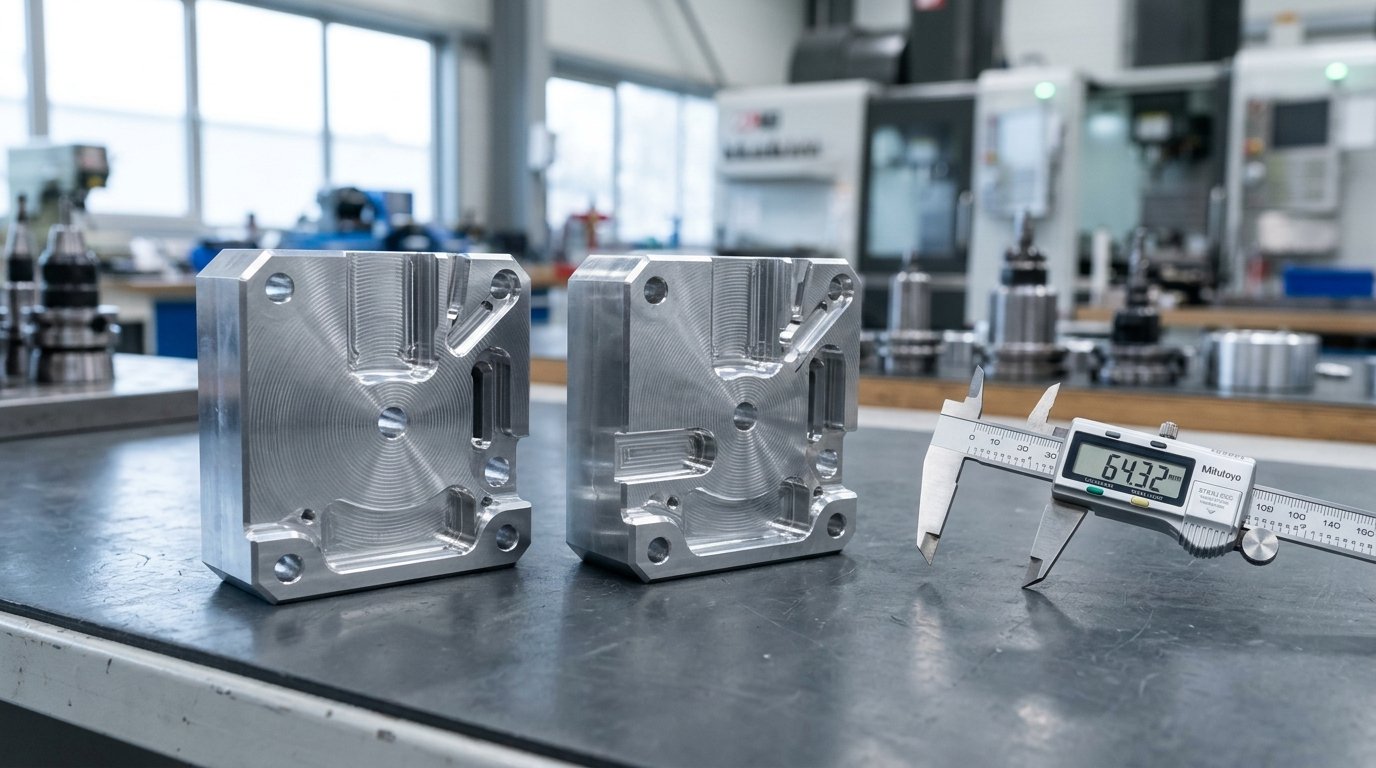
- Ces deux classes respectent la même tolérance standard de ±0,005 pouce (±0,127 mm).
- En cas de doute, réalisez un prototype en 6061 et passez au 7075 uniquement si un test l'exige.
Quelle est la principale différence entre l'aluminium 6061 et l'aluminium 7075 ?
La principale différence réside dans les métaux d'alliage. Le 6061 est un alliage de magnésium et de silicium. Le 7075 est un alliage de zinc auquel on ajoute du magnésium et du cuivre. Cette composition confère au 7075 une résistance bien supérieure, tandis que le 6061 offre une meilleure usinabilité, soudabilité et résistance à la corrosion. On peut considérer le 6061 comme un alliage polyvalent et le 7075 comme un alliage spécialisé à haute résistance.
Ces deux nuances sont soumises à un traitement thermique de type T6, c'est-à-dire qu'elles subissent un traitement de mise en solution suivi d'un vieillissement artificiel. C'est grâce à ce traitement T6 qu'elles atteignent les valeurs de résistance indiquées dans le tableau ci-dessous. Sans ce traitement, ces mêmes alliages seraient nettement plus tendres.
Pour avoir une vue d'ensemble de toutes les qualités que nous proposons, consultez notre guide sur alliages d'aluminium destinés à l'usinage CNC.
Quelles sont les différences entre les alliages 6061 et 7075 ?
Le 7075-T6 présente une résistance supérieure pour tous les critères mécaniques que nous avons répertoriés, tandis que le 6061-T6 l'emporte en termes de coût, de soudabilité et de facilité d'usinage. Le tableau présente les valeurs de résistance issues de notre fiche technique ainsi que les caractéristiques de mise en œuvre que nous observons en atelier. Utilisez-le comme premier critère de sélection avant de vous pencher sur le prix.
Propriété | 6061-T6 | 7075-T6 |
Principaux éléments d'alliage | Magnésium, silicium | Zinc, magnésium, cuivre |
Limite d'élasticité | 276 MPa | 503 MPa |
Résistance à la fatigue | 96 MPa | 160 MPa |
Usinabilité | Très bien | C'est bien, mais ça use davantage les outils |
Soudabilité | Bon | Médiocre, à éviter |
Résistance à la corrosion | Bon | Passable, nécessite une finition protectrice |
Anodisation | Couleur uniforme | Produits : la couleur peut varier d'un lot à l'autre |
Coût relatif | Plus bas | Plus élevé |
Valeurs de résistance : page consacrée à l'usinage CNC de l'aluminium d'Elite Mold Tech (2026). Caractéristiques du procédé : expérience de l'atelier Elite Mold Tech.
L'écart de résistance est important. L'alliage 7075 supporte environ 82 % de charge en plus avant d'atteindre la limite d'élasticité. Sa résistance à la fatigue est également supérieure de 67 %, ce qui est déterminant pour les pièces soumises à des flexions ou à des vibrations répétées des milliers de fois.
Lequel est le plus facile à usiner, le 6061 ou le 7075 ?
L'aluminium 6061 est plus facile à usiner. Il se coupe à des vitesses plus élevées, produit des copeaux courts et use moins rapidement les outils, ce qui permet de maintenir des temps de cycle réduits. Dans le cas de l'usinage CNC de l'aluminium 7075, ce matériau plus dur use plus rapidement les fraises et nécessite des avances plus précises. Le surcoût lié aux outils et le temps supplémentaire nécessaire sont pris en compte dans le devis.
Ces deux nuances s'usinent bien mieux que l'acier ou le titane. Une pièce en 7075 bien programmée s'usine toujours efficacement. La différence est une question de degré, et non de procédé différent.
Notre équipe utilise les mêmes machines pour les deux nuances. Pour les formes complexes en 7075, nous utilisons souvent Usinage CNC à 5 axes. Il permet d'atteindre des surfaces difficiles en un seul réglage, ce qui réduit les manipulations et maintient une tolérance constante.
De combien le 7075 coûte-t-il plus cher que le 6061 ?
Le 7075 coûte plus cher que le 6061 pour deux raisons. Le prix de la matière première est plus élevé, et l'usinage prend plus de temps en raison de l'usure des outils. Nous ne publions pas d'écart de prix fixe, car celui-ci varie en fonction de la taille de la tôle, du cours du marché et de la conception de la pièce. Envoyez-nous votre plan et nous vous proposerons un devis comparatif pour les deux nuances.
Voici ce qui explique la différence sur un devis réel :
- Prix du matériau. L'alliage 7075 coûte plus cher au kilogramme que l'alliage 6061.
- Temps d'usinage. Des avances plus lentes sur l'alliage 7075 allongent le temps d'usinage de chaque pièce.
- Durée de vie des outils. Les fraises utilisées sur le 7075 doivent être remplacées plus tôt.
- Disponibilité. L'approvisionnement en grandes plaques en 7075 peut prendre plus de temps que celui des formats courants en 6061.
Le moyen le plus économique de faire des économies consiste à utiliser l'aluminium 6061 partout où les contraintes le permettent. La comparaison des différents types d'aluminium s'arrête souvent là pour les pièces grand public et industrielles.
Comment se comportent les alliages 6061 et 7075 dans les parois minces et les cavités profondes ?
Ces deux nuances permettent de réaliser des parois minces et des cavités profondes, mais la résistance accrue du 7075 ne dispense pas d’une conception rigoureuse. Notre épaisseur minimale de paroi pour l’aluminium est de 0,75 mm (tableau des capacités d’Elite Mold Tech, 2026). Les parois minces, quelle que soit la nuance, fléchissent sous la pression de la fraise ; c’est pourquoi l’atelier privilégie des passes plus légères et un bon serrage.
Les contraintes présentes dans la plaque brute jouent ici un rôle important. L'usinage enlève de la matière, et une plaque présentant des contraintes résiduelles peut se déformer après l'usinage d'une poche profonde. Pour les pièces plates de grande taille, demandez un traitement thermique de détente, tel que le T651. Cette règle s'applique aussi bien à l'usinage CNC de l'aluminium 6061 qu'à celui du 7075.
Certaines habitudes de conception permettent de garantir la prévisibilité des deux notes :
- Veillez à ce que l'épaisseur de la paroi soit d'au moins 0,75 mm, et plus importante aux endroits où la pièce est longue.
- Ajoutez des rainures dans les angles intérieurs pour éviter que la fraise ne cale.
- Évitez les poches très profondes avec des nervures fines lorsqu'une nervure plus épaisse convient mieux.
- Ne marquez que les faces critiques présentant une tolérance serrée.
Si vous avez des doutes concernant un élément de faible épaisseur, envoyez-nous le fichier avant de passer commande. Nos ingénieurs signalent les éléments à risque lors de l'examen du devis, ce qui vous permet de modifier la conception tant que les modifications restent peu coûteuses.
Dans quels cas faut-il opter pour l'alliage 6061-T6 ?
Optez pour l'aluminium 6061-T6 lorsque la pièce n'est pas soumise à des contraintes importantes, lorsque vous prévoyez de la souder ou lorsque l'aspect esthétique est important. L'usinage CNC de l'aluminium 6061-T6 convient à la plupart des supports, boîtiers, enceintes, gabarits et châssis. C'est également le meilleur choix pour la fabrication de prototypes, car il est peu coûteux à usiner et facile à retravailler.
- Assemblages soudés. L'alliage 6061 se soude bien. L'alliage 7075 ne se soude pas bien.
- Pièces esthétiques anodisées. L'alliage 6061 offre une couleur plus homogène.
- Prototypes et gabarits. Des coûts réduits permettent des itérations plus rapides.
- Charges modérées. Une limite d'élasticité de 276 MPa est suffisante pour de nombreuses conceptions.
Notre norme usinage CNC de l'aluminium Le service propose par défaut l'alliance 6061-T6 lorsqu'un plan mentionne uniquement “ aluminium ”.”
Dans quels cas faut-il opter pour le 7075-T6 ?
Optez pour le 7075-T6 lorsque la résistance et le poids sont tous deux importants et que la pièce ne sera pas soudée. Parmi les applications typiques, on peut citer les supports aérospatiaux, les bras de robot soumis à des charges, les plaques d'outillage, les châssis de drones et les équipements sportifs haut de gamme. Si une pièce en 7075, plus légère et plus fine, remplace une pièce en 6061 plus épaisse, le surcoût lié à l’utilisation d’une nuance plus résistante peut s’avérer rentable.
- Pièces soumises à de fortes contraintes. Une limite d'élasticité de 503 MPa offre une marge bien plus importante.
- Charges de fatigue. C'est dans les conditions de flexion répétée que l'alliage 7075 justifie son prix.
- Réduction du poids. Une résistance accrue permet d'utiliser moins de matériau.
- Activités dans les secteurs de l'aérospatiale et de la défense. Consultez notre industrie aérospatiale page consacrée aux pièces que nous usinons.
Pour les pièces destinées à l'aérospatiale et à la défense, demandez les certificats de matériaux lors de votre demande de devis. Nous vous expliquons les contrôles que nous effectuons sur les l'assurance qualité page.
Comment choisir entre le 6061 et le 7075 en cinq étapes ?
Effectuez les cinq vérifications et arrêtez-vous dès la première qui exclut un niveau. Cela ne prend que quelques minutes et vous évite de payer pour une puissance dont vous n'avez pas besoin.
- La pièce sera-t-elle soudée ? Si oui, choisissez le 6061.
- Est-il soumis à des charges élevées ou répétées ? Si oui, effectuez l'essai 7075.
- Le poids est-il un facteur déterminant ? Si oui, comparez un modèle en 7075 plus fin à un modèle en 6061 plus épais.
- La finition est-elle purement esthétique ? Si oui, optez plutôt pour l'alliage 6061 afin d'obtenir une couleur anodisée uniforme.
- Le budget est-il serré ? Si oui, commencez par le 6061 et démontrez la nécessité d'utiliser le 7075 à l'aide d'un test.
Si les deux notes sont suffisantes, choisissez le 6061. Vous pourrez toujours passer à un niveau supérieur après un test physique.
Les tolérances et les finitions varient-elles entre les alliages 6061 et 7075 ?
Les tolérances restent inchangées. Les deux nuances respectent la tolérance standard de ±0,005 pouce (±0,127 mm), et nous pouvons atteindre une tolérance de ±0,001 pouce (±0,025 mm) sur les caractéristiques critiques lorsque vous nous envoyez un plan 2D avec GD&T (tableau des capacités d'Elite Mold Tech, 2026). Les finitions diffèrent légèrement : l'alliage 6061 offre la couleur anodisée la plus homogène, tandis que l'alliage 7075 peut présenter de légères variations de teinte d'un lot à l'autre.
Ces deux nuances peuvent faire l'objet d'une anodisation de type II, d'un grenaillage et d'un polissage. Vous pouvez découvrir toutes les options sur notre finition de la surface page. Précisez-nous dès le départ le type de finition, car l'anodisation ajoute une fine couche qui peut nuire à l'ajustement serré des pièces.
Des normes telles que ISO 2768-1 Précisez les classes de tolérance générales correspondant à ces limites, afin que votre plan et notre atelier les interprètent de la même manière.
Quelles erreurs les acheteurs commettent-ils lorsqu'ils doivent choisir entre le 6061 et le 7075 ?
L'erreur la plus courante consiste à payer pour du 7075 alors que du 6061 ferait l'affaire. La deuxième erreur est de choisir du 7075 pour une pièce qui doit être soudée. Ces deux erreurs sont faciles à éviter en procédant à une rapide vérification de la conception avant de passer commande.
- Commander du 7075 pour un couvercle ou un support soumis à une charge légère.
- Je prévois de souder du 7075 après l'usinage.
- La finition n'est pas prise en compte et la couleur anodisée est inégale.
- Ne pas réaliser de prototype et découvrir un point faible une fois la production lancée.
Obtenez un devis comparatif pour les alliages 6061 et 7075
Pas besoin de deviner. Envoyez-nous votre fichier 3D et votre dessin 2D, indiquez-nous la quantité et la finition souhaitées, et nous vous proposerons un devis pour les deux qualités afin que vous puissiez constater la différence exacte. Nous vous garantissons une réponse dans les 12 heures, et la plupart des commandes sont traitées en moins de 10 jours.
Prêt à comparer ? Demande de devis ou rendez-vous sur le site Page d'accueil d'Elite Mold Tech pour découvrir nos autres services d'usinage CNC.
Foire aux questions
Q : L'aluminium 7075 est-il plus résistant que l'aluminium 6061 ?
R : Oui. Dans l'état T6, le 7075 présente une limite d'élasticité de 503 MPa, contre 276 MPa pour le 6061, selon notre fiche technique. Le 7075 présente donc une résistance à la limite d'élasticité supérieure d'environ 82 %. Il offre également une meilleure résistance à la fatigue, avec 160 MPa contre 96 MPa pour le 6061.
Q : Peut-on souder de l'aluminium 7075 ?
R : Il n'est pas recommandé de souder l'alliage 7075, car la zone soudée perd en résistance et est sujette à la fissuration. Si votre conception nécessite un assemblage par soudage, optez plutôt pour l'alliage 6061. Si vous avez besoin de la résistance offerte par l'alliage 7075, utilisez des boulons, des rivets ou une pièce usinée d'un seul tenant plutôt que des assemblages soudés.
Q : Le 7075 est-il plus difficile à usiner que le 6061 ?
R : Oui, un peu. L'alliage 7075 est plus dur, ce qui use plus rapidement les outils de coupe et nécessite des avances plus précises. Les deux matériaux s'usinent bien par rapport à l'acier. Il en résulte un temps de cycle plus long et un coût d'outillage plus élevé pour l'alliage 7075, ce qui apparaît dans le devis.
Q : Quel est le meilleur choix pour l'anodisation, le 6061 ou le 7075 ?
R : L'alliage 6061 offre une couleur anodisée plus homogène. L'alliage 7075 peut également subir un anodisage de type II, mais la teinte peut varier d'un lot à l'autre. Si l'uniformité de la couleur est importante pour un lot important, optez pour l'alliage 6061 ou prévenez-nous afin que nous puissions planifier notre stock en conséquence.
Q : Que signifie « T6 » dans les désignations « 6061-T6 » et « 7075-T6 » ?
R : T6 est un code de traitement thermique. Cela signifie que le métal a subi un traitement thermique de mise en solution, puis un vieillissement artificiel afin d'atteindre sa résistance nominale. Ces deux nuances sont généralement usinées en T6. Pour les grandes plaques plates, la nuance T651 bénéficie d'un traitement de détente, ce qui permet de conserver une meilleure planéité de la pièce après découpe.
Q : Elite Mold Tech est-elle en mesure d'usiner ces deux nuances avec des tolérances serrées ?
R : Oui. La tolérance standard est de ±0,005 pouce (±0,127 mm) pour les deux, et nous pouvons respecter une tolérance de ±0,001 pouce (±0,025 mm) sur les caractéristiques critiques. Veuillez nous envoyer un plan en 2D avec les spécifications GD&T et ne marquer que les caractéristiques nécessitant une tolérance plus stricte.
Sources
- Elite Mold Tech, capacités d'usinage CNC de l'aluminium et tableaux des matériaux (2026) : elitemoldtech.com/aluminum-cnc-machining
- ISO 2768-1, Tolérances générales pour les cotes linéaires et angulaires : iso.org