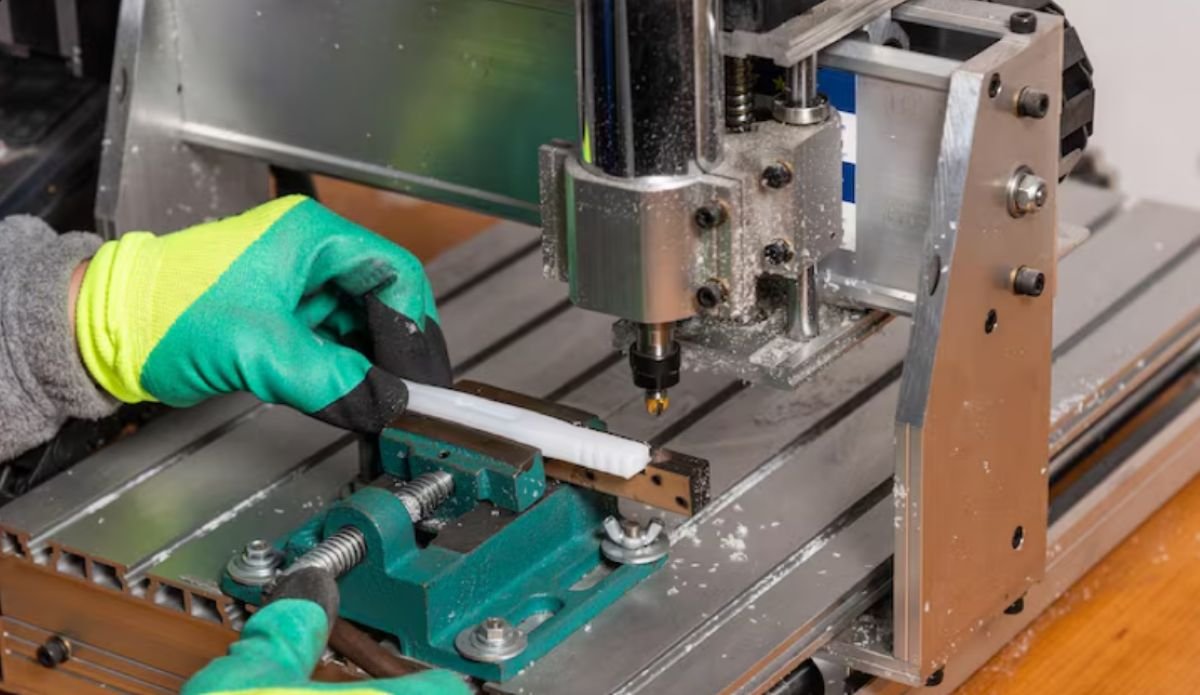
Un molde de inyección es, ante todo, un conjunto mecanizado, más que una herramienta de producción. Cada superficie que tendrá una pieza moldeada comienza como una trayectoria de la fresa en el acero, y las decisiones que se toman durante el mecanizado determinan la cantidad de rebaba que produce el molde, la velocidad de sus ciclos, el tiempo que lleva el pulido y el número de piezas que produce antes de necesitar mantenimiento.
Esta guía explica paso a paso cómo se fabrica realmente un molde: la secuencia de mecanizado desde el bloque de acero hasta la herramienta montada; qué elementos se mecanizan además de la cavidad; cómo se comportan los distintos aceros para herramientas bajo la fresa; las tolerancias y los acabados implicados; y cómo plantearse la subcontratación de la fabricación de moldes a nivel nacional o en el extranjero.
El papel del mecanizado CNC en la fabricación de moldes
El mecanizado CNC produce prácticamente todas las superficies funcionales de un molde. Esto incluye la cavidad y el núcleo que dan forma a la pieza, los alojamientos de la base del molde y las interfaces que los sujetan, los canales de refrigeración que controlan la temperatura, los orificios de expulsión que liberan la pieza y las superficies de cierre donde se unen las dos mitades. El mecanizado por descarga eléctrica se encarga de la pequeña parte restante a la que una fresa no puede llegar físicamente, y el mecanizado manual en banco da a las superficies su acabado final.
La secuencia de mecanizado, desde el bloque hasta la herramienta terminada
- Preparación del bloque. Se cuadra el bloque de acero para herramientas y se establecen los puntos de referencia. Todo lo que viene a continuación toma como referencia este origen, por lo que cualquier error en esta fase se propaga a toda la construcción.
- Desbaste. Se elimina material en grandes cantidades mediante estrategias adaptativas o de avance elevado, dejando un margen de material uniforme. La uniformidad es más importante que la velocidad pura, ya que un margen de material irregular provoca una deflexión variable de la herramienta en las pasadas siguientes.
- Acabado parcial. El margen de holgura se reduce de manera uniforme y las esquinas se preparan mediante un mecanizado de reposo, de modo que la pasada de acabado se realice con un contacto constante, en lugar de alternar entre cortes profundos y superficiales.
- Tratamiento térmico, cuando el acero lo requiera. El endurecimiento y el alivio de tensiones provocan variaciones dimensionales que deben corregirse en las operaciones posteriores, por lo que la secuencia debe preverlas.
- Fresado duro. Pasadas de acabado realizadas en material endurecido utilizando herramientas cortas y rígidas. Es en esta fase donde se decide la calidad de la superficie, y determina directamente cuántas horas llevará el pulido.
- Mecanizado por descarga eléctrica. Las esquinas internas afiladas, las nervaduras estrechas y profundas y los detalles que están por debajo del tamaño mínimo de la fresa se queman en lugar de fresarse.
- Lijado y pulido. Trabajo manual para alcanzar el grado de acabado superficial especificado, eliminar las marcas dejadas por las herramientas y suavizar las transiciones entre las zonas mecanizadas.
- Ajuste y comprobación. Se comprueba que la cavidad y el núcleo encajen correctamente, se verifican las válvulas de cierre y se monta la herramienta con los sistemas de expulsión y refrigeración antes de realizar las primeras inyecciones.
En los casos en los que aún se requiere el mecanizado por electroerosión (EDM) y en aquellos en los que el fresado en frío lo ha sustituido
Las mejoras en el fresado de materiales duros han desplazado una cantidad considerable de trabajo del mecanizado por descarga eléctrica, ya que el fresado es más rápido en geometrías abiertas y no requiere la fabricación previa de un electrodo. Sin embargo, el fresado está limitado por la geometría y el alcance de la fresa, algo que no ocurre con el mecanizado por descarga eléctrica.
| Característica | Adecuado para el fresado pesado | Ideal para la música electrónica (EDM) |
| Superficies contorneadas abiertas | Sí, es más rápido y no hace falta ningún electrodo. | Rara vez se justifica |
| Muelles profundos con paredes accesibles | Sí, cuando la inclinación de la herramienta permite utilizar una fresa corta y rígida | Solo cuando el alcance falla de verdad |
| Esquinas internas afiladas | No, una esquina fresada siempre conserva el radio de la fresa. | Sí, para eso existe la música electrónica |
| Costillas estrechas y profundas | Limitado por el diámetro de la herramienta y la deflexión | Sí, sobre todo por debajo de los tamaños prácticos de las fresas. |
| Detalles de la textura de la superficie | Limitado | Sí, la textura y los detalles más sutiles encajan bien con la música EDM |
| Acero de muy alta dureza | Depende de la dureza y de las herramientas | Sí, la dureza del material no influye en el EDM. |
Ambos procesos son complementarios, más que competitivos. Una herramienta bien planificada fresa todo lo que se pueda fresar de forma eficiente y reserva el electroerosionado para aquello que el fresado no puede producir físicamente, lo que mantiene la fabricación de electrodos fuera de la ruta crítica siempre que sea posible.
¿Qué otras piezas se mecanizan además de la cavidad?
El mecanizado de la cavidad y el núcleo acapara la mayor parte de la atención, pero un molde contiene una gran cantidad de detalles mecanizados que determinan si la herramienta funciona realmente en la producción.
- Huecos e interfaces de la base del molde. Los insertos de la cavidad y del núcleo se alojan en huecos mecanizados cuya precisión controla la alineación entre las dos mitades.
- Canales de refrigeración. Pasajes perforados y mecanizados situados a una distancia controlada de la superficie de la cavidad. Su disposición determina la uniformidad de la refrigeración, lo que a su vez influye en el tiempo de ciclo y la deformación.
- Orificios para los pasadores de expulsión. Su posición y tamaño están calculados para que los pasadores se deslicen libremente sin que se produzcan rebabas, lo que supone un ajuste más preciso de lo que la mayoría de la gente espera.
- Correderas, elevadores y mecanismos de levas. Son necesarios siempre que una pieza presente un socavado y no pueda desmoldarse en la dirección en la que se abre el molde, y cada uno de ellos es un conjunto mecanizado en sí mismo.
- Superficies de cierre. Punto en el que la cavidad y el núcleo se unen para cerrar un elemento. La calidad del cierre determina si el molde presenta rebabas en cada inyección.
- Geometría del canal de inyección y la compuerta. Se mecaniza en las placas o los insertos, y su tamaño se adapta al comportamiento de flujo de la resina, en lugar de a una norma estándar.
- Ventilación. Un rebaje superficial mecanizado que permite que el aire atrapado se escape a medida que se llena la cavidad. Una ventilación insuficiente provoca marcas de quemadura y inyecciones incompletas.
- Accesorios para agua, orificios para pasadores guía, pasadores de retorno y los elementos de fijación que permiten atornillar la herramienta a una prensa.
La refrigeración y la ventilación son los aspectos en los que las decisiones relativas al mecanizado se reflejan de forma más directa en la rentabilidad de la producción. Una herramienta con ciclos de refrigeración bien diseñados permite una mayor velocidad en cada ciclo a lo largo de toda su vida útil, y el tiempo de ciclo es el principal factor de coste por pieza en el moldeo de producción. Muchos de los temas tratados en nuestro artículo sobre defectos de moldeo atribuibles a las herramientas de moldeo tienen su origen en el diseño del sistema de refrigeración, la ventilación o el mecanizado de las válvulas de cierre, y no en la prensa.
Los aceros para herramientas y cómo se mecanizan cada uno de ellos
| Acero | Uso habitual | Repercusiones en el mecanizado |
| P20 preendurecido y variantes | Moldes de producción de vida útil media para resinas no abrasivas | Se mecanizan y se ponen en servicio sin templado, lo que elimina la deformación y acorta los plazos. |
| H13 | Mayor dureza y resistencia a la fatiga térmica | Se mecaniza en estado blando y luego se templa, por lo que la secuencia debe anticipar el movimiento y corregirlo durante el fresado en estado duro. |
| Aceros inoxidables para moldes | Resistencia a la corrosión frente a resinas agresivas o al almacenamiento en condiciones de humedad | Es más exigente con las herramientas y, en general, más lento de mecanizar que el P20 |
| Aceros para herramientas de alta dureza | Herramientas de larga duración y resinas con relleno abrasivo | A medida que aumenta la dureza, una mayor parte del trabajo de acabado se centra en el electroerosionado y el rectificado. |
| Moldes de aluminio | Prototipos, herramientas de transición y herramientas para la producción de series pequeñas | Máquinas mucho más rápidas y económicas, a costa de la vida útil de las herramientas y la capacidad de presión |
El utillaje de aluminio merece una mención especial, ya que cambia por completo la rentabilidad de las primeras fases de producción. El aluminio se mecaniza varias veces más rápido que el acero para herramientas, lo que acorta considerablemente los plazos de entrega del utillaje y reduce los costes, sin dejar de producir miles de piezas. Esa es la base de herramientas de producción rápida y moldeo, y es la opción adecuada cuando el diseño aún no está definitivo o el volumen no justifica el uso de acero endurecido.
Tolerancias y acabado superficial en el mecanizado de moldes
Las tolerancias de los moldes funcionan de forma diferente a las de las piezas. Lo importante no es solo la precisión con la que se corta una superficie, sino también cómo encajan las dos mitades, ya que la calidad del corte determina la presencia de rebabas y el aspecto de la línea de separación en todas y cada una de las piezas que produzca el molde.
- Las superficies de las cavidades se mecanizan según la geometría de la pieza, dejando un margen en las zonas que posteriormente se pulirán, ya que el pulido elimina material y una superficie pulida sin margen acaba quedando de menor tamaño.
- Las superficies de cierre son las que requieren un control más riguroso en la herramienta. Un cierre que no encaja perfectamente se deforma en cada disparo, y corregirlo en acero endurecido es una tarea complicada.
- Las guías y los elementos de alineación se mecanizan según las especificaciones de la base del molde, y no según las de la pieza, ya que su función es garantizar un posicionamiento repetible entre las dos mitades.
- La posición del canal de refrigeración es un requisito dimensional, ya que la distancia entre el canal y la superficie de la cavidad determina la uniformidad de la refrigeración.
- El grado de textura de la superficie debe acordarse antes de comenzar el mecanizado, ya que determina la cantidad de material que debe dejar la pasada de acabado para el pulido.
- El ajuste de los pasadores eyectores se rige por una especificación de holgura: lo suficientemente ajustado como para evitar rebabas y lo suficientemente holgado como para permitir un movimiento libre en todo el rango de temperaturas de la herramienta.
El margen de pulido es el aspecto que con mayor frecuencia se gestiona de forma incorrecta. Si es demasiado pequeño, la superficie pulida queda fuera de tolerancia. Si es demasiado grande, el taller de herramientas dedica horas adicionales de trabajo manual, que es el tiempo más costoso de todo el proceso de fabricación. Acordar el grado de acabado desde el principio permite que, en la fase de mecanizado, se deje el margen correcto en lugar de tener que hacerlo a ojo.
Por qué es importante la configuración de los ejes en las herramientas
Las piezas de moldes se mecanizan en máquinas de 3 ejes, de 3+2 ejes con indexación y de 5 ejes simultáneos, y la elección influye tanto en las posibilidades como en el coste.
- El mecanizado en tres ejes permite realizar la mayor parte de los trabajos en bases de molde prismáticas, cavidades sencillas y el mecanizado de placas, y es la opción más económica cuando la geometría lo permite.
- El mecanizado «3+2» posiciona el bloque en un ángulo fijo y, a continuación, realiza el corte mediante un movimiento en tres ejes, lo que resulta adecuado para caras inclinadas y elementos a los que no se puede acceder desde una única orientación.
- El mecanizado simultáneo en 5 ejes mueve todos los ejes durante el corte, lo cual es imprescindible para superficies curvas compuestas y resulta muy útil cuando el alcance de la herramienta supone una limitación.
- El alcance de la herramienta es un problema recurrente en el mecanizado. Al inclinar el eje de la herramienta, una fresa más corta y rígida puede llegar hasta lo más profundo del núcleo, lo que permite un corte más rápido, con menos vibraciones y un mejor acabado que con una herramienta larga que desciende en línea recta.
Este último punto es el motivo por el que los núcleos profundos se mecanizan en equipos multieje, incluso cuando las propias superficies no son curvas. La ventaja radica en la rigidez y el acabado, más que en una necesidad geométrica, y esto se traduce directamente en un menor número de horas de pulido.
Plazos de fabricación de moldes y qué factores los acortan
El plazo de fabricación de las herramientas depende de la secuencia de mecanizado, de la cantidad de electroerosión necesaria y del acabado manual final. Hay tres factores que lo acortan más que ningún otro.
- Se debe dar por definitivo el diseño de la pieza antes de proceder al corte del acero. Las revisiones tardías tras el fresado en frío son los cambios más costosos del proceso, ya que la corrección en material endurecido suele implicar soldadura y un nuevo mecanizado.
- Acordad desde el principio el grado de acabado de la superficie, para que el mecanizado deje el margen adecuado y el desbaste no se prolongue por tener que trabajar a ojo.
- Elige el material del molde teniendo en cuenta el volumen de producción. Un molde de aluminio para un diseño que aún está en fase de validación es más rápido y más barato que uno de acero templado que vaya a necesitar modificaciones.
En este caso, una revisión del diseño con vistas a la fabricación antes de comenzar con la fabricación de los utillajes resulta muy rentable a largo plazo. Los socavados que obligan a utilizar correderas, los radios de esquina más pequeños que los que puede alcanzar cualquier fresa práctica y las secciones de pared que requerirán una atención especial en materia de refrigeración son aspectos que resulta más económico resolver en CAD que una vez fabricados en acero. Para los diseños que aún se están validando, nuestro prototipos y utillaje para series cortas Este proceso permite verificar la geometría antes de dar luz verde a la fabricación de las herramientas de producción.
La subcontratación de la fabricación de moldes en EE. UU. frente a la subcontratación en el extranjero
| Consideración | Fabricación de moldes a nivel nacional | Fabricación de moldes en el extranjero |
| Coste de los utillajes | Más elevado, lo que refleja la mano de obra y los gastos generales nacionales | Considerablemente inferior en cuanto a prestaciones comparables |
| Plazo de entrega | Shorter transit, though shop loading still governs | Longer overall once transit is included |
| Design collaboration | Same time zone, easier in person review | Requires disciplined documentation and scheduled communication |
| Engineering changes | Faster to implement and verify | Slower round trip, so front loading the design matters more |
| Restricted or regulated work | Required where export control or program rules apply | Not available for restricted work |
| Best fit | Fast iteration, restricted programs, tools needing frequent modification | Stable designs, cost sensitive programs, higher cavity count tooling |
The decision is rarely all or nothing. A common structure is to prototype and validate quickly, then build production tooling where the economics are best once the design is stable. What makes offshore tooling work is documentation discipline: a complete data package, an agreed finish specification, defined inspection requirements and a clear engineering change process.
Elite Mold Tech builds and runs tooling in house, combining precision CNC machining services with moldeo por inyección de plástico so cavity machining, EDM, fitting and molding are managed as one process rather than coordinated across vendors. Send a part model and target volume to Elite Mold Tech for a tooling plan that states the machining approach, EDM scope and finish grade rather than a single lead time figure.
Frequently asked questions
P: ¿Cuánto tiempo se tarda en fabricar un molde de inyección?
R: Depende del tamaño, del número de cavidades y de la cantidad de electroerosión y mecanizado en bancada que requiera la geometría. La fabricación de utillaje prototipo de aluminio es considerablemente más rápida que la de utillaje de producción de acero templado, razón por la cual el utillaje puente se considera una vía distinta.
P: ¿El fresado duro elimina la necesidad de recurrir al electroerosionado en la fabricación de moldes?
R: No, el fresado duro ha reducido el ámbito de aplicación del electroerosionado en geometrías abiertas, pero las esquinas internas afiladas, las nervaduras estrechas y profundas y los detalles que no pueden ser mecanizados con fresas de tamaño práctico siguen requiriéndolo. La mayoría de las herramientas utilizan ambos procesos de forma combinada.
P: ¿Qué acero para herramientas se debe utilizar en un molde de inyección?
R: Los grados preendurecidos, como el P20, son adecuados para utillajes de vida útil media y evitan la deformación debida al tratamiento térmico. Los grados más duros y los aceros inoxidables para moldes son adecuados para series más largas, resinas con relleno abrasivo o condiciones corrosivas, a costa de una secuencia de mecanizado más larga.
P: ¿Se puede utilizar un molde de aluminio para la producción?
R: Para volúmenes reducidos, sí. Los moldes de aluminio permiten producir miles de piezas y su mecanizado es mucho más rápido y económico, lo que los hace muy adecuados para la producción provisional y para diseños que aún no están totalmente definidos.
P: ¿Qué es lo que provoca los retrasos más costosos en la fabricación de moldes?
R: Los cambios en el diseño de las piezas tras el fresado en frío. La corrección del acero endurecido suele requerir soldadura y un nuevo mecanizado, lo cual es lento y conlleva riesgos. Fijar el diseño antes de cortar el acero es la medida más eficaz que existe para proteger el calendario de producción.
P: ¿Cuánto tiempo se tarda en fabricar un molde de inyección?
R: Depende del tamaño, del número de cavidades y de la cantidad de electroerosión y mecanizado en bancada que requiera la geometría. La fabricación de utillaje prototipo de aluminio es considerablemente más rápida que la de utillaje de producción de acero templado, razón por la cual el utillaje puente se considera una vía distinta.
P: ¿El fresado duro elimina la necesidad de recurrir al electroerosionado en la fabricación de moldes?
A: No. Hard milling has reduced EDM scope on open geometry, but sharp internal corners, narrow deep ribs and detail below practical cutter sizes still require it. Most tools use both processes in combination.
P: ¿Qué acero para herramientas se debe utilizar en un molde de inyección?
R: Los grados preendurecidos, como el P20, son adecuados para utillajes de vida útil media y evitan la deformación debida al tratamiento térmico. Los grados más duros y los aceros inoxidables para moldes son adecuados para series más largas, resinas con relleno abrasivo o condiciones corrosivas, a costa de una secuencia de mecanizado más larga.
P: ¿Se puede utilizar un molde de aluminio para la producción?
R: Para volúmenes reducidos, sí. Los moldes de aluminio permiten producir miles de piezas y su mecanizado es mucho más rápido y económico, lo que los hace muy adecuados para la producción provisional y para diseños que aún no están totalmente definidos.
P: ¿Qué es lo que provoca los retrasos más costosos en la fabricación de moldes?
R: Los cambios en el diseño de las piezas tras el fresado en frío. La corrección del acero endurecido suele requerir soldadura y un nuevo mecanizado, lo cual es lento y conlleva riesgos. Fijar el diseño antes de cortar el acero es la medida más eficaz que existe para proteger el calendario de producción.