
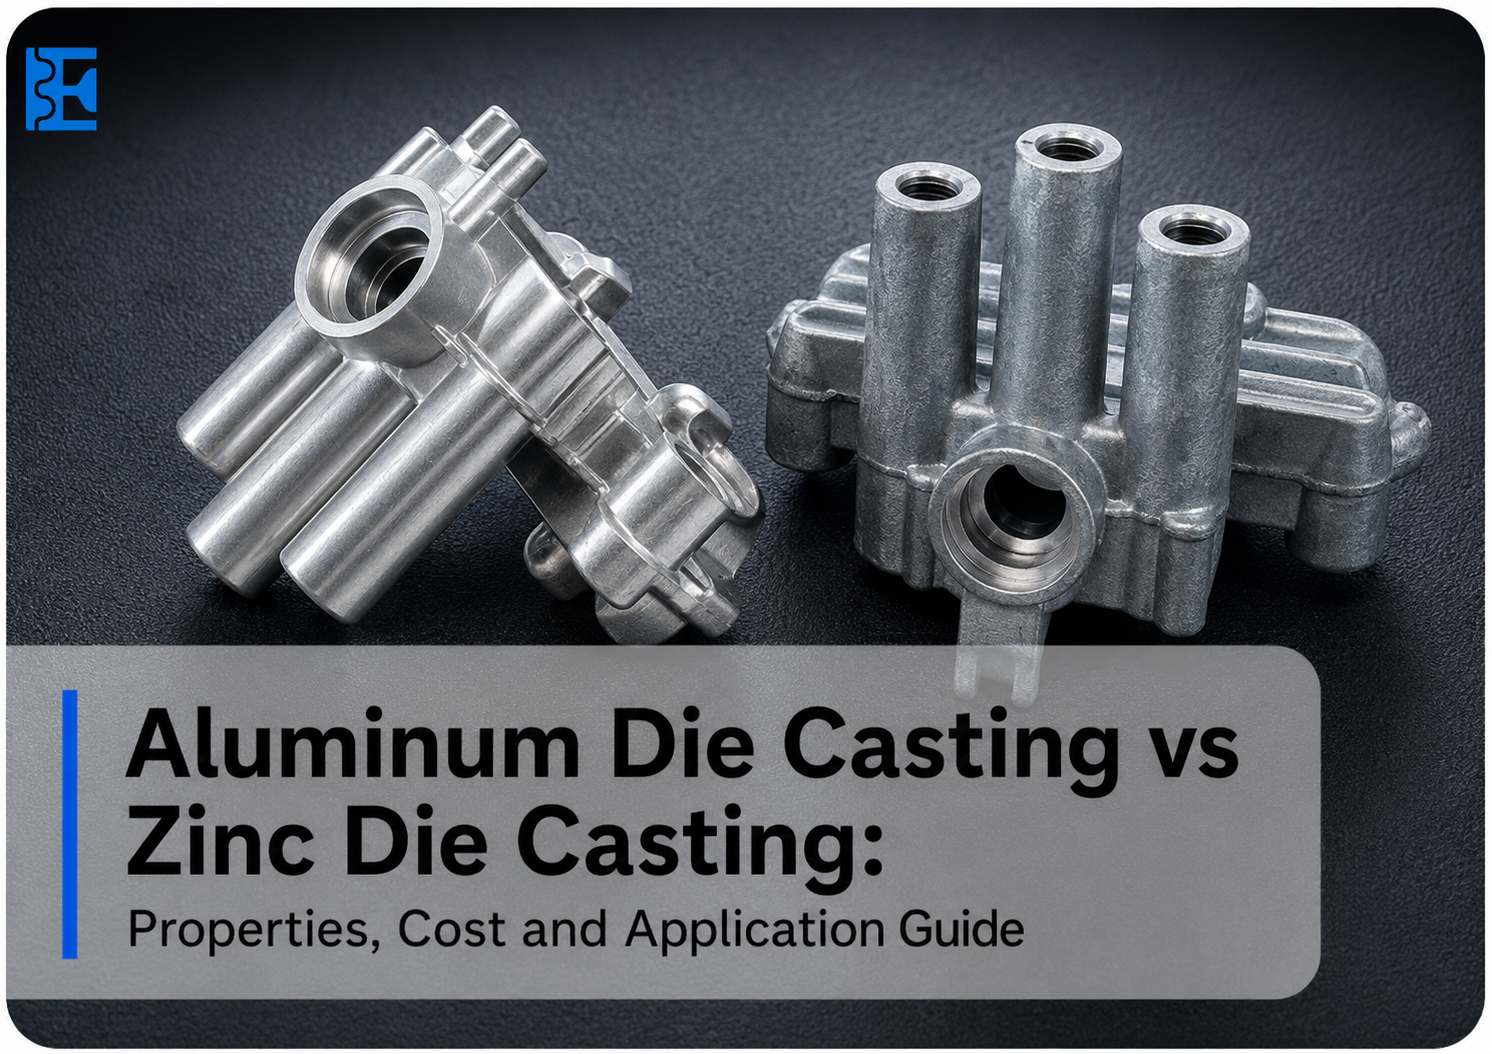
Deux ingénieurs d'une même entreprise établissent un devis pour la même pièce. L'un prescrit de l'aluminium A380. L'autre, du Zamak 3. Les devis présentés font apparaître une différence de coût de 40 %, une différence de poids de 60 % et une différence de 10 fois en termes de durée de vie prévue du moule. Aucun des deux ingénieurs n’a tort sur le fond. Tous deux ont pris une décision concernant le choix du matériau sans effectuer une comparaison exhaustive, et l’un d’entre eux va se rendre compte de son erreur une fois la matrice usinée.
Le moulage sous pression de l’aluminium et celui du zinc sont les deux procédés de moulage sous pression les plus répandus dans l’industrie manufacturière mondiale. Ils reposent sur le même principe de base : l’injection sous pression de métal en fusion dans la cavité d’un moule en acier trempé. Au-delà de cela, ils divergent considérablement sur toutes les propriétés qui importent à un ingénieur produit : densité, rapport résistance/poids, point de fusion, type de procédé de moulage, épaisseur minimale de paroi, durée de vie du moule, résistance à la corrosion, possibilités de finition de surface et rentabilité par pièce.
Ce guide compare l'aluminium A380 aux alliages de zinc Zamak 3 et Zamak 5 sous tous les aspects qui déterminent le choix des matériaux. À la fin de cette lecture, vous disposerez des informations nécessaires pour prendre la bonne décision avant de valider le budget consacré à l'outillage.
| Réponse rapideLe moulage sous pression de l’aluminium (l’alliage A380 étant le plus courant) permet d’obtenir des pièces légères, thermiquement conductrices et présentant un rapport résistance/poids élevé. Ce procédé utilise la technique de la chambre froide en raison du point de fusion de l’aluminium, fixé à 660 °C, et convient aux applications automobiles, aérospatiales, électroniques et aux véhicules électriques, où le poids est un facteur critique. Le moulage sous pression du zinc (les alliages Zamak 3 et Zamak 5 sont les plus courants) permet d'obtenir des pièces plus denses et plus lourdes, avec une meilleure précision dimensionnelle à la sortie du moule, une durée de vie des moules plus longue (jusqu'à 10 fois supérieure à celle de l'aluminium), un point de fusion plus bas (385 degrés Celsius) et une qualité de placage supérieure. Ce procédé utilise la technique de moulage à chambre chaude et convient aux petites pièces complexes produites en grande série, aux connecteurs et aux composants décoratifs. Optez pour l'aluminium lorsque le poids et la température sont des facteurs déterminants. Optez pour le zinc lorsque la finesse des parois, la qualité du revêtement, la durée de vie du moule et la précision dimensionnelle des petites pièces sont des facteurs déterminants. |
Quelle est la différence fondamentale entre le moulage sous pression de l’aluminium et celui du zinc ?
La principale différence entre le moulage sous pression de l'aluminium et celui du zinc ne réside pas dans les propriétés de l'alliage. Elle tient au procédé de moulage spécifique à chaque matériau, et cette différence de procédé entraîne des variations en aval au niveau de la durée du cycle, de la durée de vie du moule, de l'épaisseur des parois des pièces et du coût total du projet.
Moulage sous pression de l'aluminium : procédé à chambre froide
L'aluminium a un point de fusion d'environ 660 degrés Celsius. À cette température, il endommagerait rapidement le mécanisme d'injection s'il restait en contact avec le métal en fusion à chaque cycle, ce qui est le cas avec les machines à chambre chaude. L’aluminium est donc moulé selon le procédé à chambre froide, dans lequel le métal en fusion est versé dans une chambre d’injection distincte à chaque cycle avant d’être injecté dans le moule. Le procédé à chambre froide ajoute une étape à chaque cycle, allonge la durée du cycle de 20 à 30 % par rapport au procédé à chambre chaude et expose le manchon d’injection à un choc thermique à chaque cycle. Il en résulte une durée de cycle plus longue et une usure de la machine plus importante que pour le zinc, mais les propriétés mécaniques et l’avantage en termes de poids de l’aluminium justifient ce surcoût pour les applications qui en nécessitent.
Moulage sous pression du zinc : procédé à chambre chaude
Les alliages de zinc fondent entre 385 et 420 degrés Celsius selon la nuance spécifique de Zamak, une température suffisamment basse pour permettre au mécanisme d'injection de rester immergé en permanence dans le bain de métal en fusion. La machine à chambre chaude maintient le métal à l'état fondu dans le corps de la machine et l'injecte directement depuis ce réservoir dans le moule à chaque cycle. Le moulage en chambre chaude élimine l’étape de transvasement, réduit la durée du cycle de 30 à 50 % par rapport au moulage en chambre froide pour des pièces de taille équivalente, diminue les chocs thermiques sur le système d’injection et produit moins de porosité, car la pression d’injection est appliquée de manière plus homogène. La température de processus plus basse prolonge également considérablement la durée de vie des moules : les moules en zinc permettent généralement d’effectuer entre 500 000 et 1 000 000 de moulages avant remplacement, contre 100 000 à 300 000 moulages pour des moules en aluminium de complexité équivalente.
Les comparaisons publiées par des sources issues du secteur du moulage sous pression confirment que les moules en alliage de zinc ont systématiquement une durée de vie jusqu'à 10 fois supérieure à celle des moules en aluminium pour une même géométrie de pièce, un avantage financier qui s'amplifie considérablement dans le cadre de programmes à grand volume. [1].
Quelles sont les différences entre l'aluminium A380 et les alliages de zinc Zamak 3 et Zamak 5 en termes de propriétés mécaniques ?
Le tableau ci-dessous compare les trois alliages de moulage sous pression les plus couramment utilisés : l'A380 (l'alliage d'aluminium de moulage sous pression le plus répandu en Amérique du Nord et en Europe), le Zamak 3 (l'alliage de zinc standard pour la plupart des applications commerciales) et le Zamak 5 (l'alliage de zinc à haute résistance utilisé lorsque l'on requiert une dureté et une résistance à l'usure supérieures). Sauf indication contraire, toutes les valeurs s'entendent à l'état brut de coulée.
| Propriété | Aluminium A380 | Zamak 3 Zinc | Zamak 5 Zinc |
|---|---|---|---|
| Résistance à la traction | 325 MPa | 215 à 250 MPa | 270 à 310 MPa |
| Limite d'élasticité | 160 MPa | 140 à 170 MPa | 210 MPa |
| Densité | 2,71 g/cm³ | 6,60 g/cm³ | 6,60 g/cm³ |
| Point de fusion | de 540 à 660 °C | de 381 à 387 degrés Celsius | de 380 à 386 °C |
| Conductivité thermique | 96 W/m·K | 113 W/m·K | 109 W/m·K |
| Dureté Brinell | 80 HB | 82 HB | 91 HB |
| Allongement à la rupture | 3,5 % | 10 pour cent | 7 % |
| Épaisseur minimale de la paroi | de 2,3 à 2,5 mm | 0,8 à 1,0 mm | 0,8 à 1,0 mm |
| Die Life (plans typiques) | 100 000 à 300 000 | De 500 000 à plus d'un million | De 500 000 à plus d'un million |
| Procédé de moulage | Chambre froide | Chambre chaude | Chambre chaude |
| Tolérance dimensionnelle à l'état brut de coulée | de 0,1 mm à 0,2 mm | de 0,05 mm à 0,1 mm | de 0,05 mm à 0,1 mm |
| Résistance à la corrosion | Bien (anodiser ou peindre) | Bon (couche d'oxyde stable) | Bon (couche d'oxyde stable) |
| Qualité du placage | Modéré (nécessite un prétraitement) | Excellent (impression directe sur plaque) | Excellent (impression directe sur plaque) |
| Coût relatif des matières premières | 1,0x (référence) | 0,7x à 0,85x | 0,75x à 0,90x |
La différence de densité entre l'A380 (2,71 g/cm³) et le Zamak 3 (6,60 g/cm³) est la propriété la plus déterminante dans le choix des matériaux pour la plupart des applications. Le zinc est 2,4 fois plus dense que l’aluminium. Une pièce en zinc pesant 100 grammes pèse 41,5 grammes en aluminium pour une géométrie équivalente. Pour toute application où les coûts de transport, la consommation de carburant des véhicules ou le budget alloué au poids structurel sont des facteurs importants, l’avantage de l’aluminium en termes de poids est un critère décisif au niveau du programme qui prime sur la plupart des autres considérations. [2].
Dans quels domaines l'aluminium l'emporte-t-il, et dans lesquels le zinc l'emporte-t-il ?
Aucun de ces deux alliages n'est universellement supérieur. Chacun s'impose clairement dans des catégories d'applications spécifiques, et ces catégories sont définies par des exigences mesurables relatives aux pièces, et non par des préférences générales.
Quand l'aluminium A380 s'impose comme le choix évident
L'aluminium s'impose dans toutes les applications où le poids des pièces a une incidence sur les performances fonctionnelles ou les aspects économiques. Les composants structurels automobiles, les boîtiers de batteries et les couvercles d'extrémité de moteurs pour véhicules électriques, les caissons aérospatiaux, les grands châssis d'appareils électroniques grand public et les boîtiers d'équipements industriels nécessitent tous l'utilisation de l'aluminium, car le surpoids de 2,4 fois plus élevé du zinc est inacceptable compte tenu de la taille et du volume de production des pièces concernées.
La gestion thermique constitue le deuxième avantage de l’aluminium. La conductivité thermique de l’A380, qui s’élève à 96 W/m·K, associée à sa faible densité, en fait le matériau de référence pour les dissipateurs thermiques, les boîtiers d’éclairage LED, les boîtiers d’onduleurs et tout composant devant transférer la chaleur d’une source interne vers l’environnement. La conductivité thermique plus élevée du zinc (113 W/m·K) ne compense pas son surpoids de 2,4 fois dans les applications thermiques où la masse du dissipateur thermique doit être réduite au minimum.
L'aluminium peut également être anodisé. L'anodisation de type II et de type III permet de former une couche dure d'oxyde d'aluminium directement à la surface, offrant ainsi une protection contre la corrosion, une résistance à l'usure et une couleur en une seule opération. Le zinc ne peut pas être anodisé. Il peut être revêtu par poudrage ou peint, mais il ne forme pas la couche d'oxyde dure que l'anodisation produit sur l'aluminium. Pour les applications nécessitant des finitions esthétiques anodisées, l'aluminium est la seule option de moulage sous pression.
Quand le Zinc Zamak 3 et le Zamak 5 s'imposent comme le choix évident
Le zinc s'impose pour les pièces petites, complexes et produites en grande série, où des parois minces, une géométrie interne complexe et des tolérances strictes à l'état brut de moulage constituent les principales exigences. Le Zamak 3 permet d'atteindre des épaisseurs de paroi minimales comprises entre 0,8 et 1,0 mm en moulage à chambre chaude, contre un minimum de 2,3 à 2,5 mm pour l'aluminium. Pour les petits composants de quincaillerie, les connecteurs, les cylindres de serrure, les charnières et les ferrures décoratives, dont la géométrie exige des parois minces et des détails fins, les capacités de moulage du zinc sont inégalées par celles de l’aluminium.
La durée de vie des moules constitue l'avantage économique le plus significatif du zinc lorsque les volumes de production sont élevés. Un moule en zinc permettant de réaliser 800 000 moulages avant remplacement, contre 150 000 pour un moule en aluminium, signifie que le coût d'outillage par pièce est 5 à 10 fois inférieur pour le zinc dans le cadre d'un programme de production en continu. Pour un produit de quincaillerie grand public avec un volume de 500 000 unités par an, un moule en zinc a une durée de vie de deux ans avant remplacement. Un moule équivalent en aluminium doit être remplacé tous les quatre à cinq mois.
Le zinc se dépose directement sans nécessiter le prétraitement agressif requis pour l’aluminium. Le chromage, le nickelage et le cuivrage adhèrent tous au Zamak 3 et au Zamak 5 avec des produits chimiques de galvanoplastie standard, produisant des surfaces décoratives de qualité miroir utilisées dans la quincaillerie de salle de bains, les poignées de porte, les boucles de ceinture et les garnitures intérieures automobiles. L'aluminium nécessite un revêtement de conversion chimique intermédiaire avant que le placage ne puisse adhérer, ce qui ajoute une étape au processus et augmente les taux de rebut sur les lignes de placage.
Le blindage contre les interférences électromagnétiques (EMI) est un avantage propre au zinc. Grâce à sa densité et à sa conductivité électrique supérieures à celles de l’aluminium, le zinc s’avère plus efficace pour atténuer les rayonnements électromagnétiques à haute fréquence, ce qui en fait le matériau de prédilection pour les boîtiers de connecteurs, les enceintes de blindage RF et les petits composants électroniques devant respecter les normes EMI.
Comment choisir l'alliage de moulage sous pression adapté à votre application ?
Le cadre décisionnel ci-dessous met en correspondance les catégories d'applications réelles avec l'alliage approprié, en fonction de l'exigence fonctionnelle qui guide la décision. Suivez l'ordre de priorité suivant : d'abord le poids, puis la température, ensuite la géométrie, puis la finition, et enfin les aspects économiques liés au volume.
| Type de demande | Condition préalable | Alliage correct | Raison |
|---|---|---|---|
| Pièces structurelles automobiles (poignée de porte, support) | Poids réduit, résistance modérée | Aluminium A380 | La surmasse due au zinc est inacceptable compte tenu de la taille de cette pièce et des contraintes de poids imposées par le secteur automobile |
| Boîtier de batterie pour véhicule électrique ou couvercle d'extrémité du moteur | Poids réduit, gestion thermique | Aluminium A380 | La densité et la conductivité thermique font toutes deux de l'aluminium un matériau de choix pour les composants destinés à l'électrification |
| Dissipateur thermique pour éclairage LED ou boîtier d'onduleur | Dissipation thermique, faible poids | Aluminium A380 | L'aluminium est anodisé pour offrir une meilleure résistance à la corrosion et dissiper la chaleur malgré sa faible masse |
| Petit cylindre de serrure ou mécanisme à cames | Parois minces, tolérances serrées, résistance à l'usure | Zamak 5 Zinc | Capacité de réalisation de parois inférieures à 1 mm, tolérance de coulée de 0,05 mm, dureté supérieure pour une meilleure résistance à l'usure |
| Quincaillerie de salle de bains chromée (robinet, poignée) | Surface miroitante, qualité de la finition | Zamak 3 Zinc | Chromage direct sur zinc, sans prétraitement, surface miroir obtenue par polissage de la matrice |
| Boîtier de connecteur à fort volume de production (plus de 500 000 unités par an) | Faible coût unitaire, géométrie complexe | Zamak 3 Zinc | Durée de vie des matrices 10 fois supérieure à celle de l'aluminium, vitesse de cycle en chambre chaude, capacité de moulage de parois minces pour les connecteurs |
| Boîtier pour appareils électroniques grand public (de taille moyenne, peint) | Poids, aspect esthétique, coût | Aluminium A380 | L'avantage en termes de poids est essentiel pour les appareils électroniques portables ; la peinture ou le revêtement en poudre constituent des finitions viables |
| Boîtier de blindage EMI pour composants électroniques RF | Blindage électromagnétique | Zamak 3 Zinc | Une densité et une conductivité plus élevées permettent d'obtenir une meilleure atténuation que l'aluminium à épaisseur de paroi égale |
| Support aérospatial ou pièce de fixation structurelle | Rapport résistance/poids, poids | Aluminium A380 | Le surpoids de 2,4 fois celui du zinc l'écarte des applications aérospatiales où le poids est un critère essentiel |
| Accessoires décoratifs en grande série (boucles de ceinture, fermetures à glissière) | Qualité de surface, niveau de détail, coût | Zamak 3 Zinc | Des détails ultra-fins, un placage direct et une longue durée de vie des matrices permettent de réduire les coûts en cas de production en grande série |
| Vous ne savez pas si votre pièce doit être en aluminium ou en zinc moulé sous pression ?Téléchargez votre fichier STEP ou IGES sur Elite Mold Tech et recevez gratuitement une recommandation de matériau dans les 12 heures. Notre équipe d'ingénieurs évalue la géométrie de votre pièce, les exigences en matière d'épaisseur de paroi, les contraintes de poids, les spécifications de finition de surface et le volume annuel de production afin de déterminer si l'aluminium A380, le Zamak 3 ou le Zamak 5 offre le meilleur compromis entre performances et coût total du programme. Tous les transferts sont sécurisés et une protection par accord de confidentialité (NDA) est disponible sur demande.Rendez-vous sur elitemoldtech.com pour découvrir nos capacités en matière de moulage sous pression et télécharger votre fichier CAO. |
Guides et ressources connexes d'Elite Mold Tech
Guides connexes : Guide complet de sélection des processus de fabrication, Options de finition de surface pour le moulage sous pression, services de moulage sous pression.
Références faisant autorité : Association nord-américaine de moulage sous pression (NADCA), Normes ASTM International relatives aux alliages pour la coulée sous pression.
Demandez une analyse DFM à Elite Mold Tech
Prêt à passer du dessin à la pièce ? Envoyez votre fichier CAO à Elite Mold Tech et recevez une analyse DFM dans les 12 heures, accompagnée des commentaires de notre équipe d'ingénieurs concernant les tolérances, les matériaux et les coûts, avant de vous engager dans la fabrication des outils.
Questions fréquemment posées
Pourquoi le moulage sous pression de zinc revient-il moins cher que celui de l'aluminium pour la fabrication de petites pièces en grande série ?
L'avantage économique du zinc pour les petites pièces produites en grande série repose sur trois facteurs qui se combinent. Premièrement, la durée de vie des matrices de moulage sous pression en zinc : une matrice en zinc permet de réaliser entre 500 000 et 1 000 000 de moulages avant d'être remplacée, contre 100 000 à 300 000 pour l'aluminium. À raison de 500 000 unités par an, un moule en zinc fonctionne pendant deux années complètes avant que le coût de remplacement, compris entre 15 000 et 40 000 dollars américains, ne soit engagé. Un moule en aluminium équivalent doit être remplacé tous les 2 à 7 mois, ce qui multiplie le coût annualisé de l'outillage. Deuxièmement, la durée du cycle : le moulage sous pression à chambre chaude du zinc est de 30 à 50 % plus rapide par cycle que le moulage sous pression à chambre froide de l’aluminium, ce qui augmente le rendement horaire de la machine et réduit le coût-temps de la machine par pièce. Troisièmement, les opérations secondaires : la qualité de surface supérieure du zinc à la sortie du moule et sa capacité de placage direct réduisent, voire éliminent, les étapes de finition requises pour l’aluminium. La combinaison d’une durée de vie plus longue du moule, d’un temps de cycle plus court et d’un nombre réduit d’opérations secondaires rend le zinc systématiquement plus économique que l’aluminium pour les petites pièces dont les volumes de production dépassent 50 000 unités par an.
Les pièces moulées sous pression en zinc peuvent-elles être utilisées dans des environnements à haute température ?
Les alliages de zinc conservent assez bien leurs propriétés mécaniques à température ambiante et dans des environnements d'utilisation modérés, mais ils présentent des limites importantes au-delà de 100 degrés Celsius. La résistance au fluage des alliages Zamak diminue considérablement au-delà de 70 à 80 degrés Celsius sous une charge prolongée. Les applications automobiles sous le capot, les composants situés à proximité de sources de chaleur et les pièces soumises à des cycles thermiques alternant entre la température ambiante et des températures élevées doivent être évaluées avec soin en fonction des données publiées sur les propriétés à haute température de la nuance spécifique de Zamak. Le Zamak 5 offre une meilleure résistance au fluage que le Zamak 3 à haute température en raison de sa teneur en cuivre plus élevée. Pour une utilisation prolongée au-dessus de 100 °C, l’aluminium A380 est le matériau approprié : il conserve des propriétés structurelles utiles jusqu’à 200 °C et est spécialement conçu pour les applications à haute température telles que les carters de moteur, les carters de transmission et les boîtiers d’onduleurs, où le zinc se déformerait sous l’effet d’une charge prolongée.
Quelle est la différence entre les alliages de zinc Zamak 3 et Zamak 5 ?
Le Zamak 3 et le Zamak 5 sont tous deux des alliages de zinc, d’aluminium et de magnésium appartenant à la famille des Zamak ; ils se distinguent principalement par leur teneur en cuivre. Le Zamak 3 contient environ 0,02 % de cuivre, tandis que le Zamak 5 en contient entre 0,75 et 1,25 %. Cet ajout de cuivre augmente la résistance à la traction du Zamak 5, qui passe de 215 à 250 MPa à 270 à 310 MPa, élève sa dureté Brinell de 82 HB à 91 HB, et améliore la résistance à l’usure et à la fluage à des températures élevées. En contrepartie, la ductilité est réduite : l’allongement du Zamak 5 chute à 7 %, contre 10 % pour le Zamak 3, ce qui le rend légèrement plus fragile en cas de choc. Le Zamak 3 est la référence mondiale pour la plupart des applications commerciales de moulage sous pression de zinc, où la finition de surface et la moulabilité sont les principales préoccupations. Le Zamak 5 est prescrit lorsque la pièce est soumise à des charges mécaniques plus élevées, à une usure par contact ou à des températures de service supérieures à 70 degrés Celsius. Le Zamak 7 est une troisième option qui réduit la teneur en magnésium afin d’améliorer la ductilité et la fluidité pour les éléments à parois très fines ; il est principalement utilisé dans la quincaillerie de petite taille et complexe, où la précision dimensionnelle avec une épaisseur de paroi minimale est une exigence essentielle.
Les pièces moulées sous pression en aluminium peuvent-elles être chromées comme celles en zinc ?
Le chromage des pièces moulées sous pression en aluminium est possible, mais nettement plus complexe et coûteux que celui du zinc. L'aluminium forme naturellement une couche d'oxyde stable qui empêche les produits chimiques utilisés en galvanoplastie standard d'adhérer. Avant le placage, l’aluminium doit être décapé chimiquement pour éliminer cette couche d’oxyde, puis soumis à un traitement de zingage afin de déposer une fine couche de zinc qui assure la liaison entre la surface en aluminium et les solutions de placage, avant d’être recouvert d’une couche de cuivre avant l’application de la couche finale de chrome ou de nickel. Cette séquence de prétraitement en plusieurs étapes ajoute des étapes de processus, augmente le coût des produits chimiques et accroît le risque de rejet par rapport à un chromage direct du zinc. Pour les applications nécessitant des surfaces décoratives chromées sur des pièces moulées sous pression, le zinc Zamak 3 ou Zamak 5 est presque toujours le choix de matériau le plus rentable. Les pièces moulées sous pression en aluminium sont le plus souvent finies par anodisation, revêtement par poudre, peinture ou grenaillage, des procédés qui agissent directement sur la surface de l’aluminium sans nécessiter de prétraitement approfondi.
Quelle est l'épaisseur minimale de paroi que permet d'obtenir chaque alliage de moulage sous pression ?
L'épaisseur minimale des parois en moulage sous pression est déterminée par la fluidité de l'alliage à la température de moulage et par la capacité de pression de la machine. Les alliages de zinc Zamak, moulés dans des machines à chambre chaude à des températures plus basses et présentant une fluidité élevée, permettent d'obtenir des épaisseurs minimales de paroi comprises entre 0,8 et 1,0 mm sur de petites pièces dotées de canaux d'alimentation et d'évacuation correctement conçus. Cette capacité fait du zinc le choix standard pour les petites pièces aux détails complexes, telles que les connecteurs miniatures, les petites ferrures et les composants de serrurerie de précision. L’aluminium A380, moulé dans des machines à chambre froide à des températures plus élevées et avec une fluidité moindre, permet d’atteindre de manière fiable des épaisseurs de paroi minimales comprises entre 2,3 et 2,5 mm. Les parois inférieures à 2 mm dans la coulée sous pression d’aluminium nécessitent une conception minutieuse des canaux d’injection, des vitesses d’injection plus élevées et un contrôle rigoureux du processus afin d’éviter les défauts de soudure et les remplissages incomplets. La différence de 2,5 fois entre les épaisseurs minimales de paroi du zinc et de l’aluminium est souvent le facteur décisif pour les petites pièces dont la géométrie exige des sections minces que l’aluminium ne peut pas remplir de manière fiable.
En quoi la porosité diffère-t-elle entre le moulage sous pression de l'aluminium et celui du zinc, et cela a-t-il une incidence sur les performances structurelles ?
La porosité est un problème tant dans le moulage sous pression de l’aluminium que dans celui du zinc, mais sa gravité et son origine diffèrent. Le moulage sous pression de l’aluminium est plus sensible à la porosité gazeuse, car l’aluminium absorbe l’hydrogène provenant de l’humidité atmosphérique et des lubrifiants à sa température de traitement plus élevée. La porosité due à l’hydrogène crée de petites cavités sphériques réparties dans toute la section transversale de la pièce moulée, ce qui réduit la résistance à la fatigue et peut entraîner des défauts esthétiques en surface après usinage ou anodisation. Le moulage sous vide, une ventilation optimisée et le dégazage de la masse fondue permettent de réduire la porosité de l’aluminium, sans toutefois l’éliminer. Le moulage sous pression du zinc, réalisé à des températures plus basses et présentant une réactivité atmosphérique moindre, produit des niveaux de porosité plus faibles dans le cadre d’une production standard en chambre chaude. Il en résulte que les pièces moulées sous pression en zinc présentent généralement une plus grande homogénéité structurelle et sont mieux adaptées aux applications exigeant une étanchéité à la pression. Pour les applications structurelles où la porosité pourrait constituer un point de rupture, la porosité inhérente plus faible du zinc constitue un véritable avantage. Pour les grandes pièces structurelles en aluminium où la porosité est un sujet de préoccupation, des variantes des procédés de moulage par compression et de moulage sous vide peuvent réduire la porosité à des niveaux acceptables.
À propos de l'auteur :
Alex Morgan est spécialisé dans la rédaction de contenus techniques liés à la fabrication de précision, notamment dans les domaines de l'usinage CNC, du moulage par injection, du moulage sous pression, de l'impression 3D, de la tôlerie et de la fabrication de moules sur mesure. Fort de plus d’une décennie d’expérience dans la rédaction de contenu B2B dédié à l’industrie manufacturière et au référencement naturel (SEO), il crée des contenus techniquement rigoureux destinés aux ingénieurs, aux développeurs de produits, aux équipes d’approvisionnement et aux décideurs du secteur manufacturier. Son travail aide les fabricants internationaux à communiquer clairement leurs capacités de production complexes, leurs options de matériaux, leurs tolérances, leurs processus d'outillage et leurs normes de qualité à leurs clients aux États-Unis, en Europe et dans la région Asie-Pacifique. Il rédige pour des entreprises manufacturières où l’expertise technique, la précision et la fiabilité sont primordiales.





