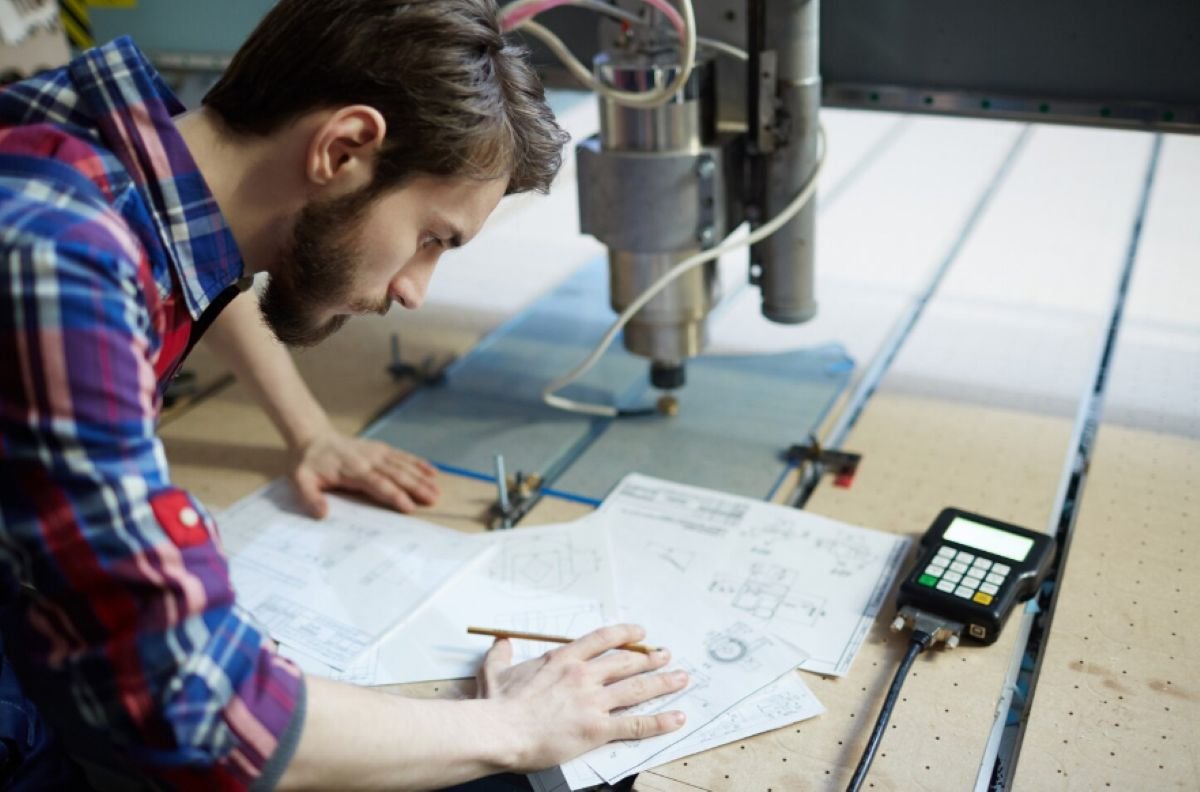
Chaque cote d'un plan doit être accompagnée d'une tolérance. En spécifier une individuellement pour chacune d'entre elles est fastidieux et encombre le plan ; c'est pourquoi il existe des normes de tolérance générales qui s'appliquent à tout ce qui n'est pas explicitement toléré.
La norme ISO 2768 est la plus couramment utilisée parmi celles-ci, et elle apparaît dans l'encadré de titre sous la forme “ ISO 2768-mK ”, par exemple. De nombreux ingénieurs reprennent cette notation d’un plan précédent sans savoir à quoi elle les engage, ce qui entraîne deux problèmes opposés : des pièces plus lâches que prévu, ou des tolérances générales plus strictes que ce qu’exige réellement l’application.
Ce guide explique la signification de la norme, les niveaux de tolérance réellement réalisables en usinage, ainsi que l'impact du choix des tolérances sur les coûts.
Objet de la norme ISO 2768
La norme ISO 2768 définit des tolérances par défaut pour les cotes et la géométrie qui ne font l'objet d'aucune indication particulière. Elle se compose de deux parties.
ISO 2768-1 couvre les dimensions linéaires et angulaires. Il définit quatre classes :
| Classe | Description |
| f | Très bien |
| m | Moyen |
| c | Grossier |
| v | Très grossier |
Les valeurs de tolérance au sein de chaque classe varient en fonction de la longueur de la cote. Les cotes plus longues bénéficient de tolérances proportionnellement plus larges, ce qui reflète la réalité de la fabrication, car il est plus difficile de respecter une valeur absolue sur une cote longue que sur une cote courte.
ISO 2768-2 couvre les tolérances géométriques telles que la rectitude, la planéité, la perpendicularité, la symétrie et le faux-rond. Elle définit trois classes : H, K et L, de la plus stricte à la plus souple.
Une référence à la norme ISO 2768-mK spécifie donc des tolérances linéaires moyennes et des tolérances géométriques de classe K.
Choisir un cours
Amende (f) Convient aux composants de précision pour lesquels la plupart des cotes sont déterminantes. Cela augmente le coût global de la pièce, car chaque cote non spécifiée est désormais strictement respectée.
Moyen (m) Il s'agit de la classe la plus couramment utilisée pour les pièces usinées générales et constitue un choix par défaut raisonnable.
Grossier (c) Convient aux pièces structurelles et non critiques dont les dimensions comportent des tolérances fonctionnelles importantes.
Très grossier (v) convient aux travaux de fabrication bruts.
Le principe essentiel est que la classe générale doit refléter les exigences de la majorité des dimensions non spécifiées, et non celles de la caractéristique la plus exigeante. Les caractéristiques critiques doivent être assorties de tolérances individuelles.
Définir une classe générale trop restrictive pour couvrir une poignée de cotes critiques est une erreur courante et coûteuse. Cela impose un contrôle strict sur l'ensemble de la pièce, y compris sur des caractéristiques où cela n'a aucun intérêt, et le coût de cette approche se répercute sur l'ensemble de la pièce plutôt que sur les quelques cotes qui en avaient réellement besoin.
Ce que l'usinage permet réellement de réaliser
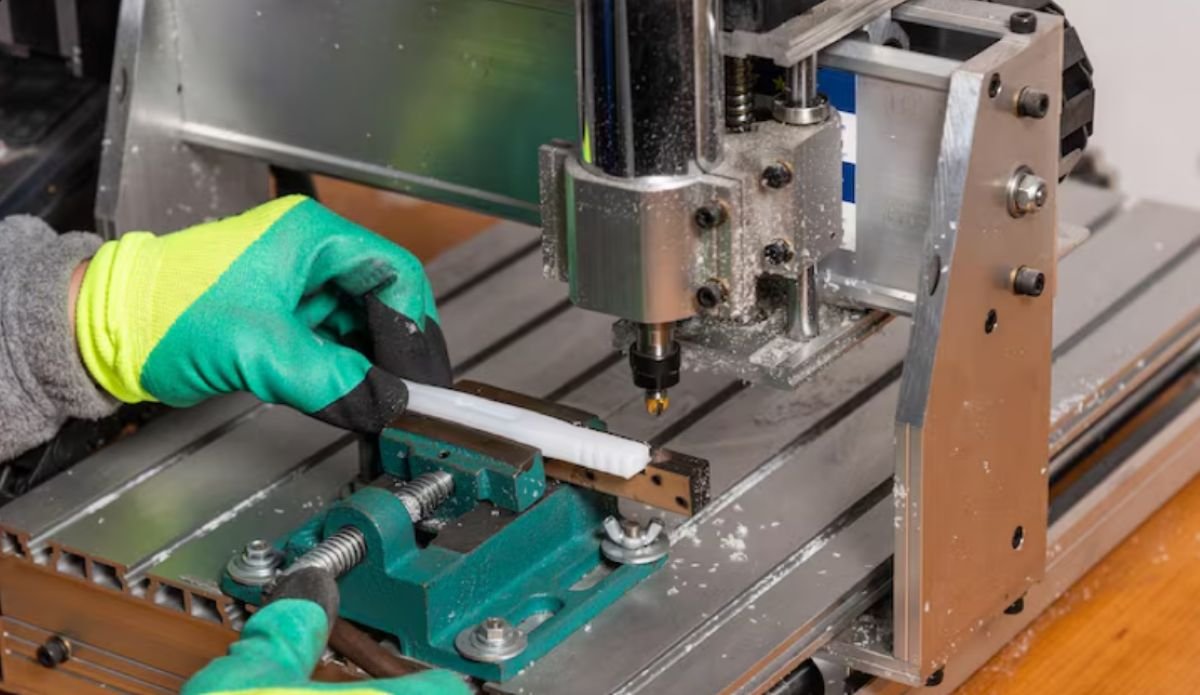
Dans le cadre d'un usinage standard des métaux courants, la tolérance est généralement de ± 0,005 pouce, soit environ ± 0,127 mm, sans mesures particulières. Ce résultat peut être obtenu à des vitesses d'avance et des vitesses de rotation normales, avec un montage et un contrôle de routine.
Des capacités plus strictes sont disponibles par étapes, et chaque étape modifie le processus :
Environ ±0,001 pouce (±0,025 mm) nécessite des réglages plus minutieux, un meilleur système de serrage, un outillage contrôlé et davantage de contrôles. Réalisable sur un équipement standard par un atelier compétent, mais à un coût plus élevé.
Environ ±0,0005 pouces (±0,0127 mm) nécessite un équipement de précision, une stabilité thermique et un contrôle rigoureux des processus. Les coûts augmentent considérablement.
Encore plus serré que ça cela implique généralement de passer du fraisage et du tournage à la rectification, au honage, au rodage ou électroérosion à fil, avec contrôle dans un environnement à température contrôlée.
Ces chiffres sont donnés à titre indicatif et varient en fonction du matériau, du type de caractéristique et de la taille de la pièce. Un petit alésage dans de l’aluminium ne se comporte pas de la même manière qu’une longue fente dans de l’acier inoxydable. Considérez-les comme des indications et vérifiez la faisabilité en fonction de votre caractéristique spécifique.
Pourquoi la tolérance influe sur les coûts
Plusieurs mécanismes se combinent.
Paramètres de découpe. Les tolérances serrées nécessitent des passes plus légères et des avances plus lentes, ce qui allonge la durée du cycle.
Montage. Pour maintenir une pièce avec suffisamment de rigidité afin de l'usiner avec précision, il peut être nécessaire de recourir à des dispositifs de fixation sur mesure plutôt qu'à des dispositifs de serrage standard.
Usure des outils. À mesure qu'un outil de coupe s'use, ses dimensions varient. Une tolérance serrée implique que les outils doivent être remplacés plus souvent, avant que ces variations n'épuisent la marge de tolérance.
Effets thermiques. L'usinage génère de la chaleur, ce qui provoque la dilatation du métal. Lorsque les tolérances sont serrées, ce phénomène prend toute son importance et nécessite parfois de laisser la pièce se stabiliser avant les dernières passes d'usinage ou le contrôle final.
Inspection. Des tolérances plus strictes exigent davantage de mesures, un équipement de meilleure qualité et des environnements étalonnés. L'incertitude de mesure empiète également sur une partie de la bande de tolérance ; ainsi, une tolérance proche de la capacité du système de mesure est, en réalité, plus stricte qu'elle ne le semble.
À la poubelle. À mesure que les tolérances se resserrent, la proportion de pièces qui ne les respectent pas augmente. Ce rebut est répercuté sur le prix des pièces conformes.
La relation n'est pas linéaire. Réduire de moitié une tolérance peut faire plus que doubler le coût d'une pièce, en particulier à proximité des limites d'un procédé donné.
Le matériau influe sur la tolérance réalisable
Aluminium Il se usine de manière prévisible et respecte bien les tolérances, même s’il se dilate davantage sous l’effet de la température que l’acier, ce qui est important pour les travaux de précision.
Acier et inox présentent une bonne stabilité dimensionnelle, mais sollicitent davantage l'outillage ; il convient donc de maîtriser la dérive due à l'usure.
Titane génère de la chaleur et provoque un durcissement par déformation, ce qui rend les tolérances serrées plus difficiles à respecter.
Plastiques Leur comportement varie considérablement en fonction de la température et de l'humidité, ils absorbent parfois l'humidité et sont moins rigides lorsqu'ils sont soumis à des forces de coupe. Les tolérances réalisables avec le métal ne le sont souvent pas avec le plastique, et le fait de les prescrire malgré tout constitue une erreur fréquente.
Pour les matières plastiques, il convient de toujours vérifier auprès du fournisseur les tolérances réalisables, plutôt que de reprendre telles quelles les spécifications applicables aux métaux.
Stratégie pratique en matière de tolérances
1. Utiliser par défaut la classe générale dont la plupart des dimensions ont besoin. Généralement moyen pour les pièces usinées.
2. Ne prendre en compte que les caractéristiques fonctionnelles au cas par cas. Alésages de roulements, faces d'accouplement, surfaces d'étanchéité, éléments déterminant le montage.
3. Pour chaque tolérance stricte, demandez-vous ce qui ne fonctionnerait pas sans elle. Si tu ne sais pas quoi répondre, ne t'en fais pas.
4. Tenez compte du cumul des tolérances. Les cotes enchaînées cumulent les tolérances. Lorsque plusieurs cotes se combinent pour définir une relation critique, il convient soit de tolérer directement cette relation, soit d’utiliser GD&T pour référencer des éléments par rapport à des systèmes de référence communs.
5. Utilisez des tolérances unilatérales lorsque la direction a son importance. Un alésage devant s'adapter à un arbre peut être soumis à une tolérance de +0,05/-0,00 plutôt que de ±0,025, ce qui offre à l'opérateur la même marge totale, mais placée là où elle est utile.
6. Adapter la tolérance au contrôle. Une tolérance que vous ne pouvez pas vérifier n'est pas une spécification, mais un vœu pieux. Assurez-vous que le fournisseur est en mesure de mesurer ce que vous spécifiez.
Tolérances de référence standard
Outre la norme ISO 2768, d'autres normes figurent sur les plans et méritent d'être prises en compte.
ISO 286 traite des tolérances et des ajustements pour les arbres et les alésages, en utilisant la notation de type H7, g6. Il s’agit de la méthode standard pour définir les ajustements entre des pièces cylindriques appariées ; elle est plus précise et plus économique que d’inventer des valeurs « plus-moins ».
Normes relatives aux filetages Définissez des classes de tolérance pour les éléments filetés. Il est préférable de spécifier une classe standard plutôt que de coter chaque filet individuellement.
Il est généralement préférable de recourir aux normes établies, lorsqu'elles existent, plutôt que de définir des tolérances sur mesure, car elles sont comprises par les deux parties et les méthodes de contrôle sont déjà bien définies.
Erreurs courantes
Copier un cartouche sans le vérifier. La cause la plus fréquente de tolérances générales inappropriées.
Resserrer la portée de la classe générale afin de couvrir quelques fonctionnalités essentielles. Répartit les coûts partout au lieu de les affecter là où ils sont nécessaires.
Définir des tolérances plus strictes que celles que le procédé permet de respecter, pour ensuite être surpris par les coûts ou les taux de refus.
Transposition des tolérances des pièces métalliques aux pièces en plastique sans vérifier si cela est réalisable.
Ne pas tenir compte du cumul des tolérances à travers les dimensions enchaînées.
Définition de tolérances impossibles à vérifier à l'aide des équipements d'inspection disponibles.
Tolérances symétriques lorsque l'exigence est unilatérale, ce qui fait perdre de la bande passante utile.
Trouver le juste équilibre
Les spécifications de tolérance constituent le facteur le plus déterminant en matière de coût d’usinage, et elles relèvent entièrement du contrôle du concepteur. Un plan examiné sous l’angle des coûts avant sa validation révèle souvent plusieurs caractéristiques soumises à des tolérances strictes, par habitude plutôt que par nécessité.
Cette révision prend un après-midi et entraîne généralement une variation du prix proposé plus importante que celle qu'entraînerait un simple changement de fournisseur. Notre guide sur Facteurs influençant le coût de l'usinage CNC aborde les autres choix de conception qui influencent un devis.
Elite Mold Tech propose une analyse DFM avant l'établissement du devis, comprenant des remarques précises sur les tolérances qui influent sur le coût et sur celles qui pourraient être assouplies sans incidence sur le fonctionnement. L'envoi d'un plan permet d'obtenir ces commentaires en même temps que le devis, plutôt qu'un simple prix.
Questions fréquemment posées
Q : Que signifie « ISO 2768-mK » ?
R : Tolérances linéaires générales de classe moyenne selon la norme ISO 2768-1, associées à des tolérances géométriques générales de classe K selon la norme ISO 2768-2. Cela s'applique aux cotes ne faisant l'objet d'aucune indication de tolérance individuelle.
Q : Quelle tolérance l'usinage CNC permet-il d'obtenir en standard ?
R : Une tolérance d’environ ±0,005 pouce, soit environ ±0,127 mm, peut être atteinte avec des paramètres de découpe normaux sur des métaux courants. Il est possible d’obtenir une tolérance plus serrée, mais cela nécessite un contrôle plus rigoureux du processus et entraîne une augmentation des coûts.
Q : Pourquoi le resserrement d'une tolérance entraîne-t-il une augmentation aussi importante des coûts ?
R : Plusieurs facteurs se combinent : une vitesse de coupe plus lente, un meilleur serrage, des changements d'outils plus fréquents, la gestion thermique, davantage de contrôles et un taux de rebut plus élevé. La relation n'est pas linéaire, en particulier à proximité d'une limite du processus.
Q : Dois-je utiliser la classe de tolérance générale « fine » ?
R : Uniquement si la plupart des dimensions non spécifiées l'exigent réellement. Restreindre la classe générale pour couvrir quelques caractéristiques essentielles entraîne des coûts sur l'ensemble de la pièce plutôt que là où cela est nécessaire.
Q : Les pièces en plastique respectent-elles les mêmes tolérances que celles en métal ?
R : En général, non. Les plastiques se déforment sous l'effet de la température et de l'humidité, certains absorbent l'humidité et sont moins rigides lorsqu'ils sont soumis à des forces de coupe. Il est préférable de vérifier les tolérances réalisables auprès du fournisseur plutôt que de transposer les spécifications prévues pour le métal.