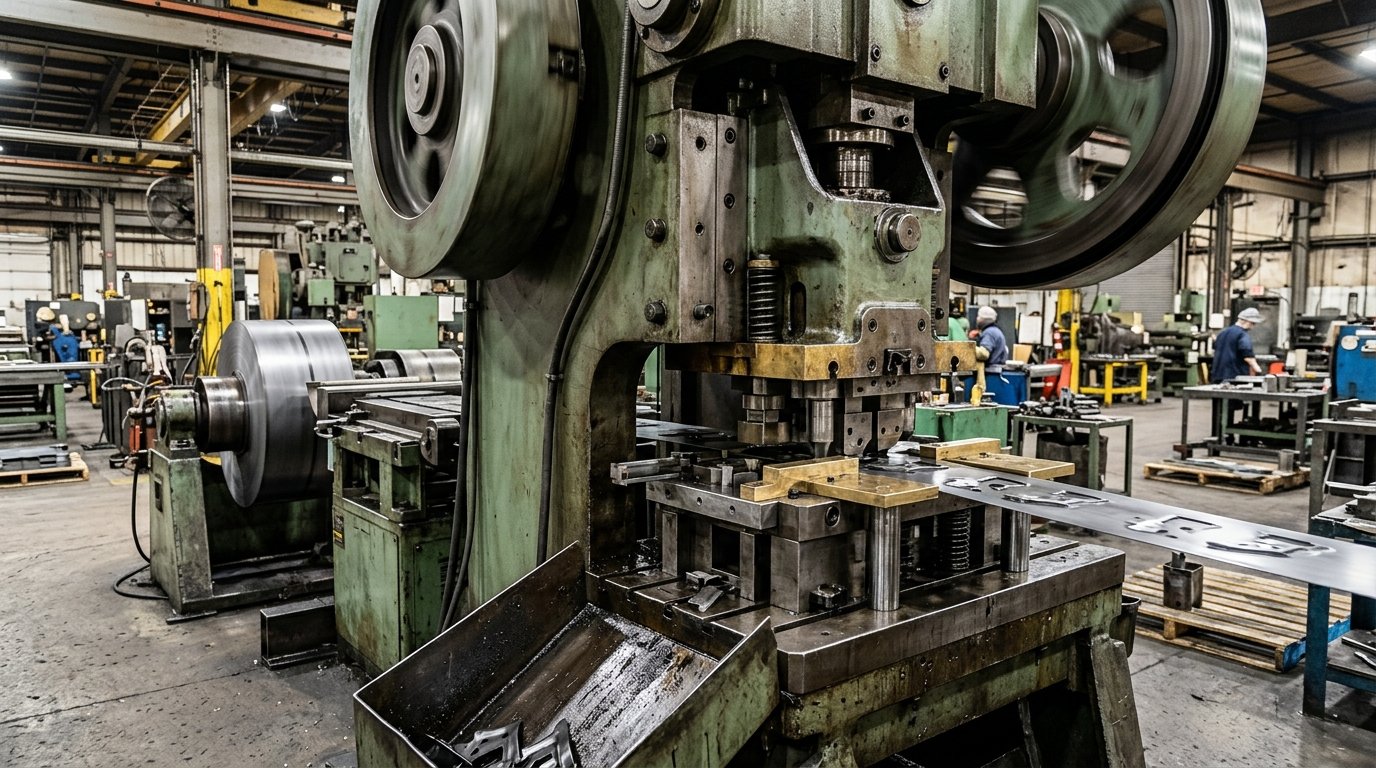
El estampado de metal es un proceso de conformado en frío que corta y da forma a chapas planas o bobinas para convertirlas en piezas acabadas mediante el cierre de un punzón y una matriz endurecidos sobre ellas en el interior de una prensa. Una sola carrera puede recortar, perforar, doblar o embutir una pieza en menos de un segundo. Esa velocidad es la razón por la que los soportes, terminales, protectores y carcasas se estampan en lugar de mecanizarse cuando el volumen de producción aumenta.
¿Qué es el estampado de metal?
Una prensa cierra un par de herramientas a juego sobre la pieza de trabajo. La mitad superior (el punzón) y la mitad inferior (el bloque de matriz) están rectificadas según el perfil de la pieza, de modo que cada golpe reproduce la misma geometría. La mayor parte del trabajo se realiza en frío sobre acero, acero inoxidable, aluminio, cobre y latón, suministrados en bobinas o en piezas en bruto.
El estampado también se conoce como prensado.
La lógica económica es sencilla: la fabricación de los moldes es cara y lenta, mientras que cada pieza resultante cuesta muy poco.
¿Cómo funciona el proceso de estampado de metales?
Cada ciclo de producción sigue seis fases.
- Revisión del DFM. Los ingenieros comprueban el modelo CAD en 3D para detectar elementos que el troquel no puede fabricar con precisión.
- Diseño de la banda. El diseñador de herramientas planifica cómo se disponen las piezas en la bobina y en la banda portadora que las une entre las distintas estaciones.
- Fabricación de matrices. Las plaquitas de acero para herramientas se mecanizan con CNC, se cortan mediante electroerosión por hilo, se someten a tratamiento térmico, se rectifican y se montan.
- Prueba. Se miden las muestras y se ajusta el acero hasta que las piezas se ajusten al plano, incluida la corrección de la recuperación elástica.
- Producción. La bobina pasa por una enderezadora y un alimentador servoaccionado, y unos pasadores guía posicionan la banda antes de cada golpe.
- Operaciones secundarias. Desbarbado, tratamiento térmico, galvanizado, recubrimiento en polvo o montaje.
Las fases 3 y 4 determinan el calendario. Un troquel de corte sencillo puede estar listo en unas pocas semanas, mientras que un troquel progresivo de varias estaciones, con estaciones de conformado y pruebas, suele necesitar entre 6 y 10 semanas. La producción en sí es rápida.
Operaciones principales: corte y conformado
Cada matriz combina estaciones de corte, que separan el metal, y estaciones de conformado, que lo desplazan sin separarlo.
| Funcionamiento | Grupo | Para qué sirve |
| Supresión | Corte | Corta el perfil exterior de la banda |
| Perforación / punzonado | Corte | Realiza orificios internos; el residuo se desecha |
| Lancing | Corte | Corta la lámina para formar lengüetas o rejillas |
| Recorte | Corte | Elimina el exceso de reborde tras el embutido |
| Flexión | Conformado | Crea un ángulo a lo largo de una recta |
| Rebordeado | Conformado | Dobla una pequeña lengüeta o borde |
| Dibujo | Conformado | Convierte una pieza en bruto en una taza o una caja |
| Acuñación | Conformado | Comprime el metal a una presión muy alta |
| Relieve | Conformado | Elevan o hunden un motivo, como un punto elástico o un logotipo |
El estampado se realiza con la fuerza suficiente como para que el metal se deforme, de modo que se pueda alisar una rebaba o fijar una curvatura con tanta firmeza que la recuperación elástica casi desaparezca.
Tipos de procesos de estampado
Esas operaciones se agrupan en diferentes configuraciones de matrices, y esa elección influye en el precio unitario más que casi cualquier otro factor.
Estampado con troqueles progresivos
Una banda de bobina avanza a través de una serie de estaciones dentro de una matriz; cada carrera acciona todas las estaciones a la vez, y la última estación separa la pieza terminada. El estampado con matriz progresiva es la opción más rápida para piezas pequeñas y medianas en grandes volúmenes, aunque la banda portadora dificulta los embutidos profundos.
Estampado por transferencia
En primer lugar, se corta la pieza en bruto y unos dedos mecánicos la transportan de una estación a otra. Las piezas sueltas pueden girarse y embutirse en profundidad, por lo que este es el proceso habitual para las carcasas de gran tamaño.
Estampado con troquel compuesto
En una sola estación se realizan varios cortes de una sola vez, como el corte de piezas en bruto y el punzonado de una arandela al mismo tiempo. La planitud es excelente. El conformado no es su punto fuerte.
Estampado de cuatro y múltiples deslizamientos
Cuatro o más herramientas golpean horizontalmente desde diferentes direcciones. Es adecuado para clips pequeños y resortes planos con muchas curvas, normalmente con un utillaje más económico que el de un troquel progresivo.
Estampado por embutición profunda
Un punzón introduce la pieza en bruto en una cavidad, dando forma a las carcasas de los sensores y otras piezas cuya profundidad es mayor que su diámetro; además, el embutido profundo suele requerir varias etapas de embutido, con un proceso de recocido entre ellas, en el caso de las aleaciones más duras.
El corte de precisión, que figura en la última fila de la tabla, utiliza herramientas de triple acción para dejar un borde liso y completamente cortado en engranajes y otras piezas cuyos bordes realizan un trabajo real.
| Proceso | El mejor volumen | Tamaño de la pieza | Coste relativo de las herramientas |
| Matriz progresiva | Alta | Pequeño a mediano | Alta |
| Matriz de transferencia | Media a alta | De mediano a grande | Alta |
| Matriz compuesta | Medio | Pequeño, plano | Bajo a medio |
| Fourslide | Media a alta | Pequeño | Bajo a medio |
| Embutición profunda | Media a alta | Vasos y latas | Alta |
| Troquelado de precisión | Media a alta | Pequeño a mediano | Muy alta |
Nuestra opinión es clara. Si una pieza puede fabricarse en una matriz progresiva, es preferible elegirla en lugar del proceso de transferencia, ya que la pieza permanece fijada a la banda y el coste por unidad es menor; solo se debe recurrir a la transferencia cuando la profundidad o el tamaño lo exijan.
Matrices de estampado: cómo se fabrican y cuánto duran
Una matriz de estampación es un conjunto de precisión, más que un simple bloque de acero:
- Bloque de punzón y matriz: las mitades de trabajo macho y hembra
- Placa separadora: retira la tira de los punzones
- Pasadores guía: coloca la tira en cada estación
- Pasadores de guía: mantienen las dos mitades alineadas dentro del juego de matrices
Las plaquitas están fabricadas en acero para herramientas templado. El D2, un acero para trabajo en frío con alto contenido en cromo que se comercializa como SKD11 según el sistema JIS de Japón, es el material más utilizado para el acero y el acero inoxidable, mientras que las plaquitas de metal duro son adecuadas para series muy largas y materiales abrasivos, ya que mantienen el filo durante mucho más tiempo, aunque a un precio considerablemente más elevado.
La vida útil de la matriz depende más del material, del juego y del mantenimiento que del tipo de acero. El juego entre el punzón y la matriz, que se establece como un porcentaje del espesor del material, controla tanto la altura de las rebabas como el desgaste del punzón, por lo que es lo primero que hay que comprobar cuando aparecen rebabas. Una matriz sin afilar se sale de las tolerancias mucho antes de romperse.
El mantenimiento está incluido en el precio. Pregunta quién es el propietario de la herramienta, quién corre con los gastos de afilado y sustitución de las plaquitas, y a cuántos golpes se refiere el presupuesto.
Prensas de estampación y cómo calcular el tonelaje
- Las prensas mecánicas almacenan energía en un volante de inercia y alcanzan su máxima fuerza cerca del final de la carrera, lo que resulta ideal para el corte rápido de piezas en bruto.
- Las prensas hidráulicas ejercen toda su fuerza en cualquier punto de la carrera, lo que las hace idóneas para el embutido profundo y los materiales de gran espesor.
- Las prensas servo utilizan un motor programable para que el pistón pueda reducir la velocidad durante el proceso de embutición. Son más caras, pero resultan útiles para trabajar con acero de alta resistencia.
Una primera estimación para una estación de corte se obtiene a partir de una fórmula:
Fuerza = perímetro del corte × espesor del material × resistencia al corte
Tomemos un soporte de acero con un perímetro troquelado de 200 mm, un grosor de 2 mm y una resistencia al corte estimada de 300 MPa. Esto da como resultado 200 × 2 × 300 = 120 000 N, lo que equivale aproximadamente a 12,2 toneladas métricas de fuerza de la prensa de estampación solo para el corte. Utilice la resistencia al corte real que figura en el certificado de fábrica, sume todas las estaciones de perforación y conformado, y deje un margen de seguridad, ya que una prensa de estampación no debe funcionar al límite de su capacidad nominal durante todo el día.
En Estados Unidos, las prensas mecánicas se clasifican como OSHA 29 CFR 1910.217, que establece las normas relativas a la vigilancia, la inspección y la configuración de los troqueles.
¿Qué materiales son los más adecuados para las piezas estampadas?
La conformabilidad es lo primero: un material resistente pero frágil se agrieta al doblarse, y uno muy blando se abolla al manipularlo. Elite Mold Tech estampa las cinco familias de materiales que se indican a continuación.
| Material | Calificaciones habituales | Por qué se ha elegido | Vigilantes |
| Acero de bajo contenido en carbono laminado en frío | 1008, 1010, 1018 | Bajo coste, excelente conformabilidad | Es necesario aplicar un recubrimiento o un revestimiento para protegerlo contra el óxido |
| Acero inoxidable | 301, 304, 316/316L | Resistencia a la corrosión; 301 para muelles | El endurecimiento por deformación aumenta la recuperación elástica |
| Cobre | C110 | Alta conductividad eléctrica | Es blando y se raya con facilidad |
| Latón | C260 y similares | Es conductor y se moldea bien | Aumento del coste de los materiales |
| Aluminio | 5052, 6061 | Peso reducido | Irregularidades en las herramientas; grietas en el 6061-T6 en curvas cerradas |
La dirección del grano es tan importante como el grado del acero. Las curvaturas paralelas a la dirección de laminación se agrietan con mayor facilidad, sobre todo en el acero inoxidable, por lo que conviene solicitar que se gire la pieza en bruto sobre la bobina cuando la curvatura sea crítica.
Normas de diseño que permiten mantener bajos los costes de las piezas estampadas
La mayoría de los problemas relacionados con los costes se deben a fallos de diseño. Confirma estos datos iniciales con tu proveedor en relación con el material concreto y el espesor (T = espesor):
- Diámetro del orificio: no inferior a T, y mayor en el caso del acero inoxidable o del acero de alta resistencia
- Distancia entre el orificio y el borde: al menos 2T, o la banda central se abomba
- Agujeros cerca de las curvas: evítalos en la zona de la curva, o se alargarán hasta formar óvalos
- Lengüetas, ranuras y muescas: con una anchura mínima de 1,5 T
- Radios de las esquinas en blanco: al menos 0,5 T
- Alivio de doblez: pequeñas muescas situadas en el punto donde el doblez se une con el borde, que evitan que se desgarre el tejido.
- Sentido de la rebaba: indica en qué lado puede formarse la rebaba
- Tolerancias: mantén valores ajustados únicamente para las características funcionales
Esa última norma es uno de los principales factores que influyen en el coste de los planos de estampación. Especificar una tolerancia de ±0,05 mm en cada elemento, cuando la pieza solo se fija mediante dos orificios, puede suponer la necesidad de añadir una estación de reestampado o un mecanizado secundario sin que ello aporte ninguna ventaja funcional. Elite Mold Tech mantiene una tolerancia de ±0,05 mm en los puntos clave, mientras que las dimensiones generales suelen situarse en la clase media de la norma ISO 2768-1.
¿Cuándo resulta más económico el estampado que el corte por láser y el plegado?
Todo se reduce al volumen. El corte por láser y el plegado con prensa plegadora no requieren utillaje específico, por lo que la primera pieza cuesta más o menos lo mismo que la milésima. En el caso de un troquel, el coste se concentra al principio del proceso y, a partir de ahí, cada pieza se fabrica por una fracción de ese precio.
Cantidad de equilibrio = coste del troquel ÷ (precio unitario de fabricación − precio unitario de estampación)
Aplícalo con dos presupuestos reales. Por debajo de esa cantidad, fabrica; por encima, especialmente en el caso de piezas que se vuelven a pedir a lo largo de varios años, utiliza el estampado. El punto de corte depende del tamaño, el número de pliegues, el material y el tipo de troquel, por lo que no existe un umbral único válido para todas las piezas.
En la página web de Elite Mold Tech’s fabricación de chapa metálica En la línea de producción, los elementos cortados con láser tienen una tolerancia de ±0,010 pulgadas y los pliegues de ±0,020 pulgadas según la norma ISO 2768-mK, mientras que un troquel mecanizado con herramientas duras repite los elementos con una tolerancia de ±0,05 mm (aproximadamente ±0,002 pulgadas). Muchos programas fabrican prototipos, fijan el diseño y, a continuación, pasan a la matriz.
El estampado no es la solución adecuada para piezas gruesas y tridimensionales con salientes y paredes de grosor variable. La fundición o el moldeo por inyección de metal se adaptan mejor a ellas, tal y como muestra nuestro Comparación entre el proceso MIM y la fundición a presión explica, y las tres rutas se encuentran dentro de Elite Mold Tech’s producción de piezas metálicas opciones.
Desde la solicitud de presupuesto hasta el primer artículo: gestión de un proyecto de estampación
Envía esto junto con tu solicitud de presupuesto:
- Modelo STEP y plano en 2D con tolerancias y puntos de referencia
- Tipo de material, estado de temple y espesor
- Volumen anual y tamaño habitual de los pedidos
- Acabado, recubrimiento o tratamiento térmico
- Características esenciales para el funcionamiento, marcadas
- Requisitos de inspección: informe del primer artículo, nivel PPAP o dispositivo de comprobación
Los proyectos suelen sufrir retrasos una vez que comienza la fabricación de las herramientas. Cambiar la posición de un orificio una vez que se ha cortado el acero del troquel implica soldar y volver a mecanizar los insertos, un coste que rara vez se incluye en el presupuesto original, por lo que conviene fijar primero el diseño con prototipos.
A continuación, las muestras del troquel de producción se miden comparándolas con todas las dimensiones en una máquina de medición por coordenadas (CMM), y el comprador da su visto bueno antes de iniciar la producción en serie; en los programas de automoción, este proceso se formaliza como PPAP. Elite Mold Tech’s Equipo de revisión de DFM comprueba las piezas antes de elaborar el presupuesto, y su servicios de estampado a medida abarca el utillaje, la producción y el acabado.
Preguntas frecuentes
¿Qué tolerancias pueden admitir las piezas estampadas?
Elite Mold Tech mantiene una tolerancia de ±0,05 mm en los elementos estampados. Es posible obtener resultados con tolerancias más ajustadas mediante el corte de precisión, estaciones de reestampado o mecanizado secundario, pero cada una de estas opciones supone un coste adicional. Las dimensiones de las piezas conformadas, como los ángulos de plegado, varían más que los orificios perforados debido a la recuperación elástica, por lo que deben tolerarse por separado y solo con la precisión que requiera el ensamblaje.
¿Cuánto cuesta una herramienta de estampado?
Depende del tamaño de la pieza, del número de estaciones, del material y de la vida útil del troquel que necesites. Un troquel de corte de una sola estación es la opción más económica, mientras que un troquel progresivo de varias estaciones para un soporte complejo cuesta muchas veces más. Pide que te indiquen el precio del utillaje por separado del precio por pieza, para que puedas calcular tu volumen de umbral de rentabilidad.
¿Cuándo resulta más económico el estampado que el corte por láser?
Cuando la cantidad total supera el coste del utillaje dividido por el ahorro por pieza. El corte por láser y el plegado resultan más ventajosos para prototipos y tiradas cortas, ya que no se necesita troquel y un cambio en el diseño solo requiere un nuevo programa de corte. El estampado resulta más ventajoso en pedidos repetitivos y de gran volumen, en los que el coste del troquel se reparte entre miles de piezas idénticas.
¿El estampado es lo mismo que el prensado?
Sí. Los términos «estampado» y «prensado» se refieren al mismo proceso: una prensa hace que un punzón y una matriz se cierren sobre una chapa metálica para cortarla o darle forma. En algunas regiones se habla de «piezas prensadas» y en otras de «piezas estampadas», y ambos términos aparecen en los planos y en las solicitudes de presupuesto. El estampado en caliente de piezas de acero al boro para automóviles es una variante distinta, en la que se aplica calor.
¿Se puede estampar el aluminio?
Sí. Los grados más blandos, como el 5052, se estampan y se doblan bien, mientras que el 6061 en el estado T6 tiende a agrietarse en curvas cerradas y suele necesitar radios más amplios o un conformado en un estado más blando. El aluminio también provoca desgaste por fricción en las superficies de las herramientas, por lo que los troqueles deben ser de acero pulido, llevar recubrimientos o un lubricante adecuado.
Cómo poner en producción tu pieza estampada
El estampado de metal resulta rentable cuando el diseño es estable, el volumen es considerable y las tolerancias se ajustan a la función. Empieza por un análisis de fabricabilidad (DFM), compara un presupuesto de fabricación con uno basado en troqueles y elige el tipo de troquel que mejor se adapte a tu pieza. Elite Mold Tech citas de un archivo STEP y un plano, con la gestión de las herramientas, el estampado y el acabado bajo un mismo techo.