Dos piezas de idénticas dimensiones, fabricadas a partir del mismo bloque de aluminio, pueden presentar una diferencia de precio de hasta tres veces. No hay nada arbitrario en ello. La diferencia radica en el plano, en las decisiones que tomó un ingeniero en una fase temprana y, a menudo, sin conocer el coste que conllevaban.
Es importante tener esto en cuenta, ya que la mayoría de las oportunidades de reducción de costes desaparecen una vez que se aprueba el diseño. Modificar una especificación de tolerancia durante la revisión del diseño no supone ningún coste. Modificarla una vez que ha comenzado la producción implica una nueva homologación, la actualización de la documentación y, posiblemente, nuevos dispositivos de sujeción.
Esta guía aborda los nueve factores que más influyen en el presupuesto de un mecanizado CNC, cómo afecta cada uno de ellos al proceso de fabricación y cuáles son las soluciones de compromiso más razonables.
Cómo se elabora realmente un presupuesto de mecanizado
Antes de analizar cada uno de los factores, conviene saber qué es lo que calcula un proveedor.
Un presupuesto incluye el material, el tiempo de máquina, la puesta a punto y la programación, las herramientas, la inspección, el acabado y el margen. El tiempo de máquina y la puesta a punto suelen ser los elementos más importantes. El material cobra mayor importancia en el caso de aleaciones caras y de un gran volumen de arranque de material. La inspección aumenta en función del grado de precisión de las tolerancias y de los requisitos de documentación.
La puesta a punto se comporta de forma diferente al resto. Se trata de un coste fijo por lote, en lugar de por pieza, por lo que el precio unitario desciende drásticamente a medida que aumenta la cantidad en los volúmenes más bajos y, a partir de ahí, se estabiliza. Por lo tanto, un diseño que reduzca las puestas a punto genera ahorros en cualquier volumen, mientras que uno que reduzca el tiempo de ciclo resulta más beneficioso sobre todo en volúmenes más elevados.
1. Tolerancias
Este es el factor más importante y el que con mayor frecuencia se aplica de forma errónea.
Las tolerancias más estrictas exigen avances y velocidades más lentas, ajustes más minuciosos, mejores sistemas de sujeción, cambios de herramienta más frecuentes, más inspecciones y mayores índices de desechos. Cada uno de estos factores supone un coste adicional, y se acumulan.
Las tolerancias estándar de mecanizado, que suelen rondar los ±0,005 pulgadas o ±0,127 mm para los metales, se pueden alcanzar a velocidades normales con una inspección rutinaria. Pasar a ±0,001 pulgadas cambia el proceso. Si se reduce aún más la tolerancia, el proceso vuelve a cambiar, lo que puede requerir rectificado, inspección con control de temperatura o equipos especializados.
Un error habitual es aplicar una tolerancia general muy estricta a todo el plano cuando solo dos o tres elementos la necesitan. El agujero de un rodamiento y una superficie de acoplamiento sí requieren un control riguroso. Un agujero pasante y un borde estético, en cambio, no.
Qué hacer: Identifica las características funcionales y establece tolerancias estrictas para ellas. Para todo lo demás, aplica tolerancias generales, normalmente tomando como referencia ISO 2768 media o fina, según corresponda. Esto por sí solo suele reducir considerablemente el presupuesto sin que se vea afectado el rendimiento de la pieza.
2. Número de configuraciones
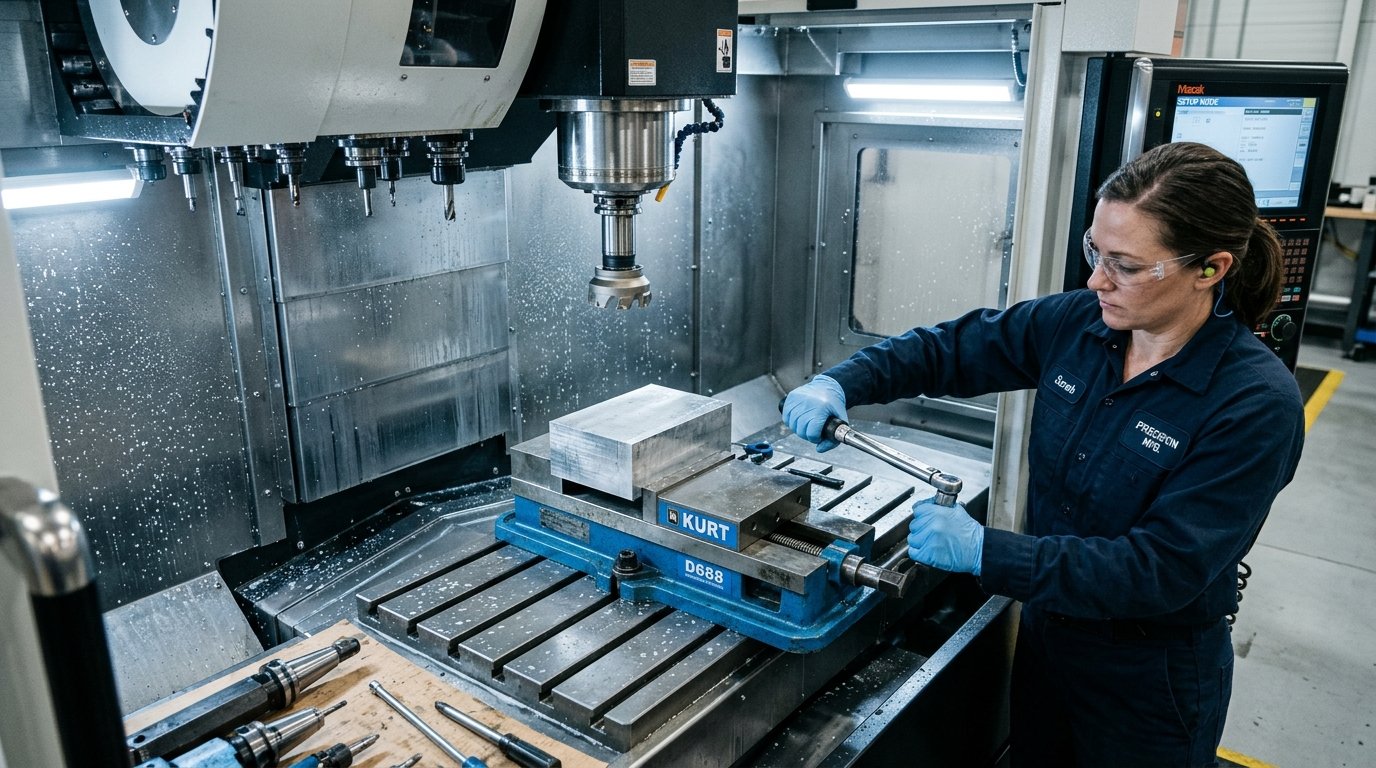
Cada vez que se suelta una pieza, se cambia su posición y se vuelve a sujetar, se paga por ello dos veces. Una vez por la mano de obra y el tiempo de máquina que requiere la propia puesta a punto, y otra vez por el error de tolerancia acumulado, ya que las características mecanizadas en diferentes puestas a punto no pueden mantener la misma relación que las mecanizadas en una sola.
Una pieza que se puede mecanizar desde dos direcciones cuesta considerablemente menos que una que requiera cinco, y presenta mejores relaciones entre sus características.
Qué hacer: Pregunta si las características de las caras opuestas o en ángulo son realmente necesarias. A veces, trasladar un orificio a una cara que ya se está mecanizando permite eliminar toda una operación. Cuando la geometría exige realmente múltiples orientaciones, Mecanizado de 5 ejes puede agrupar lo que, de otro modo, serían varias configuraciones de 3 ejes, lo que a menudo resulta más económico en términos generales a pesar de que la tarifa de la máquina sea más elevada.
3. Selección de materiales
El material influye en el coste de tres formas distintas que es fácil confundir.
Cotización en bruto de las acciones varía enormemente. El aluminio 6061 es económico y se encuentra fácilmente en el mercado. El titanio y los tipos especiales de acero inoxidable cuestan mucho más.
Mecanizabilidad determina la velocidad a la que se puede cortar el material. El aluminio se mecaniza rápidamente. El acero inoxidable se mecaniza más lentamente y desgasta más las herramientas. El titanio se mecaniza aún más lentamente y genera calor, lo que requiere una gestión cuidadosa. Un material difícil de mecanizar alarga la duración del ciclo y desgasta las herramientas de corte, dos factores que se reflejan en el precio.
Disponibilidad Determina el plazo de entrega y, en ocasiones, el coste. Disponemos en stock de los grados más habituales en sus formas más comunes. Las aleaciones poco habituales, los grados de templado específicos o las barras de dimensiones no estándar pueden requerir un pedido especial, lo que añade varias semanas al plazo de entrega.
Qué hacer: Asegúrate de que la especificación del material se base en los requisitos y no en la costumbre. Los ingenieros suelen especificar el 7075 cuando bastaría con el 6061, o el acero inoxidable 316 cuando el 304 sería suficiente. Comprueba el opciones de materiales Consulta las opciones disponibles y analiza las alternativas con tu proveedor antes de tomar una decisión definitiva.
4. Dimensiones de la pieza y retirada de material
El mecanizado es un proceso sustractivo, por lo que se paga tanto por el material que se retira como por el que se conserva.
Una pieza mecanizada a partir de un bloque de gran tamaño, en la que la mayor parte del volumen se convierte en virutas, conlleva tanto un elevado coste de material como un tiempo de ciclo prolongado. Cuando la geometría final dista mucho de la forma inicial del bloque, esa diferencia supone un coste puro.
Qué hacer: Valora si se dispone de material de partida con una forma cercana a la definitiva, como perfiles extruidos, tubos o chapas que se acerquen más a la configuración final. Para volúmenes más elevados, valora si resulta más económico fundir o forjar una pieza en bruto y mecanizar únicamente las características críticas, en lugar de mecanizarla íntegramente a partir de un bloque macizo.
5. Radios de las esquinas interiores
Esto suele sorprender a los ingenieros. Las esquinas verticales internas de un hueco mecanizado no pueden ser afiladas, ya que la herramienta de corte es redonda. El radio de la esquina es igual al radio de la herramienta.
Especificar un radio interno pequeño obliga a utilizar una herramienta de diámetro reducido. Las herramientas pequeñas son menos rígidas, deben funcionar a velocidades de avance más bajas, se deforman más y se rompen con mayor frecuencia. Un hueco con radios internos de 1 mm tarda mucho más en mecanizarse que el mismo hueco con radios de 5 mm.
Qué hacer: Utiliza el radio interno máximo que permita el diseño; lo ideal es que sea, como mínimo, un tercio de la profundidad del hueco. Si por motivos funcionales es necesario que haya una esquina interna afilada, coméntalo expresamente, ya que pueden resultar más económicas alternativas como el biselado de esquinas o el electroerosionado por hilo que utilizar una fresa de diámetro muy pequeño.
6. Bolsillos profundos y paredes finas
La longitud de la herramienta es importante. Una herramienta de corte que sobresale mucho de su soporte se desvía, vibra y debe funcionar a baja velocidad para mantener la precisión. Las cavidades profundas obligan a utilizar herramientas largas.
Las paredes delgadas agravan el problema, ya que se deforman bajo la fuerza de corte, lo que provoca vibraciones, un acabado deficiente y variaciones dimensionales. El mecanizado de paredes delgadas requiere cortes ligeros, múltiples pasadas y, en ocasiones, sistemas de sujeción a medida para sujetar el material.
Qué hacer: Siempre que sea posible, mantén la profundidad del hueco en un valor aproximado de cuatro veces su anchura. Mantén un espesor de pared de al menos unos 0,8 mm en los metales; en los plásticos, el espesor debe ser mayor. Cuando sea inevitable incluir un elemento profundo, señálalo para que se trate en la reunión de DFM, en lugar de dar por sentado que se trata de algo rutinario.
7. Roscas y detalles pequeños
Las roscas aumentan la resistencia. Las roscas muy pequeñas, las muy profundas y las de materiales duros aumentan aún más la resistencia.
Los orificios con rosca profunda que superen aproximadamente tres veces el diámetro conllevan el riesgo de que se rompa el macho de roscar, lo que supone que la pieza quede inservible, independientemente de la fase en la que se produzca la rotura. Los orificios de diámetro pequeño, especialmente los profundos, requieren brocas pequeñas que presentan los mismos problemas de rigidez que las fresas pequeñas.
Qué hacer: Utiliza tamaños de rosca estándar siempre que sea posible, ya que los machos de roscar estándar son baratos y fáciles de conseguir. Limita la profundidad de la rosca a lo que realmente requiera la unión, en lugar de roscar todo el orificio por defecto. Cuando se necesite una rosca resistente en un material blando, plantéate utilizar un inserto roscado, que puede resultar más económico que el mecanizado y ofrece mejores resultados.
8. Especificaciones sobre el acabado superficial
El acabado tal y como sale de la máquina es gratuito, ya que es simplemente el resultado del proceso de corte. Cualquier acabado de mayor calidad tiene un coste adicional.
Para obtener acabados de mayor calidad, es necesario realizar pasadas adicionales a velocidades de avance más bajas o llevar a cabo operaciones secundarias, como el granallado con perlas o el pulido, anodizado o galvanizado. Cada operación secundaria conlleva manipulación, transporte entre operaciones y su propio coste de procesamiento.
Un requisito de acabado estético en una pieza que se encuentra dentro de una carcasa supone un gasto puro sin ningún beneficio a cambio.
Qué hacer: Especificar el acabado en función de su finalidad. Las superficies de sellado y las interfaces deslizantes requieren un acabado controlado. Los soportes estructurales, por lo general, no lo necesitan. Cuando el acabado sea de carácter estético, definir claramente el estándar aceptable en lugar de dejarlo a la interpretación, ya que la ambigüedad en este aspecto provoca rechazos que resultan más costosos que una especificación adecuada.
9. Cantidad
Los costes de preparación y programación se amortizan a lo largo de todo el lote. Con una unidad, se asume el coste total de preparación. Con cincuenta unidades, se asume una quincuagésima parte.
Esto da lugar a una fuerte reducción del precio unitario cuando los volúmenes son bajos y a una reducción cada vez más moderada a medida que aumenta la cantidad. En la práctica, esto significa que pedir diez piezas suele salir mucho más barato por unidad que pedir dos; a veces, el coste total apenas es superior.
Qué hacer: Si prevés que vas a necesitar más piezas en un plazo razonable, solicita un presupuesto para una cantidad mayor antes de comprometerte con la pequeña. Pregunta también si es posible agrupar varias piezas diferentes en un mismo pedido, ya que, en ocasiones, los proveedores pueden aprovechar la eficiencia de la puesta a punto para toda una familia de componentes similares.
La interacción de la que nadie habla
Estos factores no son independientes entre sí. Las tolerancias estrictas en una pared delgada de un material duro con una cavidad profunda no suponen la suma de cuatro problemas, sino que constituyen un problema considerablemente más complejo que cualquiera de ellos por separado. El coste aumenta más rápidamente de lo que sugieren los factores individuales.
Por el contrario, relajar una restricción a veces permite obtener ahorros en otros aspectos. Aumentar el radio interno puede permitir el uso de una herramienta más grande y rígida, lo que a su vez permite avances más rápidos, lo que acorta el tiempo de ciclo más allá de lo que el simple cambio de radio sugeriría.
Precisamente por eso, una revisión del diseño con vistas a la fabricación antes de presentar un presupuesto tiene más valor que cualquier lista de comprobación. El equipo de ingeniería de un proveedor, al analizar la geometría real de su producto, detectará interacciones que ninguna guía general puede prever.
Cómo es una buena revisión de DFM
Una revisión útil aporta comentarios concretos por tu parte. Podría señalar que un radio de cavidad concreto obliga a utilizar una herramienta de 3 mm cuando bastaría con una de 6 mm, que se podría relajar la tolerancia en una cara no funcional, que la sustitución del material reduciría la duración del ciclo o que la reorientación de un elemento eliminaría una operación de configuración.
Una revisión que solo indique el precio significa que no se ha examinado la pieza. Considera la disposición a proporcionar información detallada antes de la oferta como un criterio de selección genuino, ya que es la señal más clara de que se dispone sobre la capacidad técnica.
Una secuencia práctica para la reducción de costes
Sigue estos pasos en el orden indicado antes de solicitar un presupuesto revisado:
- Indica qué características son críticas desde el punto de vista funcional y flexibiliza las tolerancias en todo lo demás.
- Cuenta las orientaciones de mecanizado que requiere tu pieza y busca formas de reducirlas
- Asegúrate de que el material se especifique en función de los requisitos y no por convención.
- Aumenta los radios de las esquinas internas siempre que el diseño lo permita
- Comprueba que los espesores de las paredes y las profundidades de los huecos se ajusten a las proporciones indicadas anteriormente.
- Estandarizar los tamaños de rosca y limitar la profundidad de las roscas
- Especificar el acabado superficial en función del uso, en lugar de utilizar el valor predeterminado
- Fija el precio en función de tu volumen anual realista, no solo de tus necesidades inmediatas
- Envía el plano revisado para que se revise su aptitud para la fabricación antes de darlo por definitivo.
La mayoría de las piezas permiten ahorrar en al menos tres de esos aspectos. Este proceso suele llevar una tarde y ofrece más beneficios que un simple cambio de proveedor.
Cómo obtener un número real
Los factores generales que influyen en los costes solo te permiten llegar hasta cierto punto. El ahorro concreto que puedas obtener depende de la geometría, el material, las tolerancias y el volumen de la pieza.
Elite Mold Tech ofrece una revisión técnica antes de elaborar el presupuesto, que abarca Mecanizado CNC además de los procesos de moldeo, acabado y montaje, todo ello en una única planta. Al enviar un plano, se obtienen comentarios específicos sobre la fabricabilidad (DFM) de su geometría, en lugar de un simple presupuesto, y ahí es donde comienza el diálogo útil sobre los costes.
Preguntas frecuentes
P: ¿Cuál es el factor que más influye en el coste del mecanizado CNC?
R: El tiempo de mecanizado y la puesta a punto suelen ser los factores más determinantes, y ambos dependen en gran medida de las especificaciones de tolerancia. Aplicar tolerancias estrictas únicamente donde la función lo requiera suele ser la mayor fuente de ahorro que se puede obtener en un plano.
P: ¿En qué medida influye la tolerancia en el precio del mecanizado?
R: Pasar de tolerancias estándar a tolerancias estrictas puede aumentar considerablemente los costes, ya que ralentiza el corte, requiere una sujeción más precisa y aumenta las inspecciones y los desechos. Este efecto se agrava cuando se combina con materiales difíciles o secciones delgadas.
P: ¿Es más barato mecanizar el aluminio o el acero?
R: El aluminio suele ser más económico en ambos aspectos, ya que su precio como materia prima es menor y su mecanizado es considerablemente más rápido. El acero y el acero inoxidable alargan los tiempos de ciclo y consumen más herramientas, aunque la elección del material debe basarse en la función y no únicamente en el coste.
P: ¿Al pedir más piezas se reduce el precio unitario?
R: Sí, sobre todo en volúmenes reducidos, ya que los costes de puesta a punto y programación se reparten entre todo el lote. La reducción es muy acusada al pasar de una a cincuenta unidades y se va atenuando progresivamente a medida que aumentan las cantidades.
P: ¿Por qué influyen los radios de las esquinas interiores en el coste?
R: Las esquinas internas se cortan con herramientas redondas, por lo que un radio pequeño obliga a utilizar una herramienta de diámetro reducido. Las herramientas pequeñas son menos rígidas, deben funcionar a menor velocidad, se deforman más y se rompen con mayor frecuencia, lo que alarga el tiempo de mecanizado.