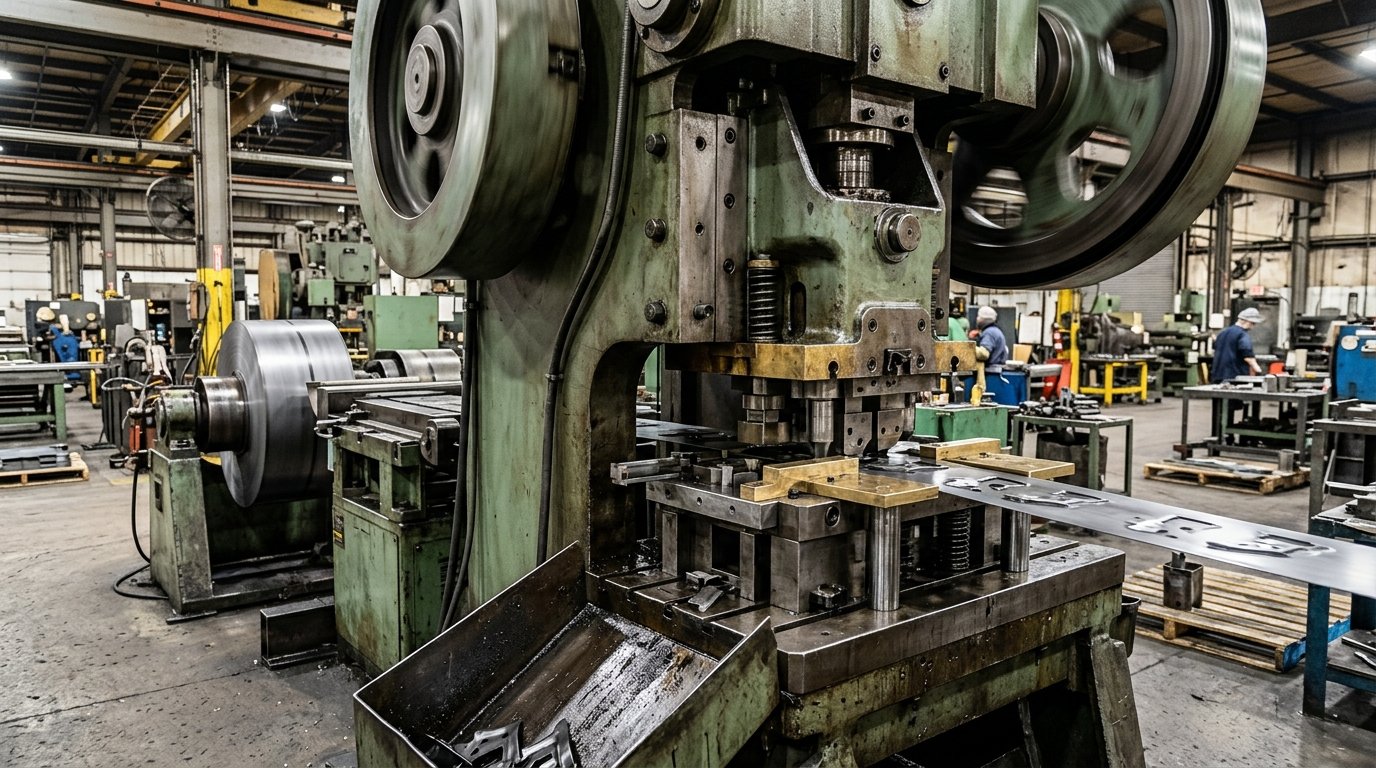
L'emboutissage est un procédé de formage à froid qui permet de découper et de façonner des tôles plates ou des bobines pour en faire des pièces finies, en serrant un poinçon et une matrice trempés à l'intérieur d'une presse. Une seule course permet de découper, percer, plier ou emboutir une pièce en moins d'une seconde. C'est grâce à cette rapidité que les supports, bornes, protections et boîtiers sont estampés plutôt qu'usinés dès que les volumes de production augmentent.
Qu'est-ce que l'estampage des métaux ?
Une presse serre une paire d'outils appariés sur la pièce à usiner. La partie supérieure (le poinçon) et la partie inférieure (la matrice) sont rectifiées selon le profil de la pièce, de sorte que chaque frappe reproduise la même géométrie. La plupart des opérations sont réalisées à froid sur de l'acier, de l'acier inoxydable, de l'aluminium, du cuivre et du laiton, fournis sous forme de bobines ou de flans.
L'estampage est également appelé « pressage ».
Le principe économique est simple : la fabrication des outils est coûteuse et prend du temps, tandis que chaque pièce produite par la suite ne coûte presque rien.
Comment fonctionne le processus d'estampage des métaux ?
Chaque cycle de production se déroule en six étapes.
- Vérification DFM. Les ingénieurs examinent le modèle CAO 3D afin d'identifier les éléments que la matrice ne peut pas usiner proprement.
- Disposition des bandes. Le concepteur d'outils planifie la disposition des pièces sur la bobine et sur la bande de transport qui les relie d'une station à l'autre.
- Fabrication des matrices. Les plaquettes en acier à outils sont usinées par CNC, découpées par électroérosion à fil, soumises à un traitement thermique, rectifiées puis assemblées.
- Essai. Des échantillons sont mesurés et l'acier est ajusté jusqu'à ce que les pièces respectent le plan, y compris la correction du retour élastique.
- Production. La bobine passe par une machine à redresser et un dispositif d'alimentation asservi, et des broches de guidage positionnent la bande avant chaque coup.
- Opérations secondaires : ébavurage, traitement thermique, placage, revêtement par poudre ou assemblage.
Les étapes 3 et 4 déterminent le calendrier. Une simple matrice de découpage peut être prête en quelques semaines, tandis qu'une matrice progressive à plusieurs stations, comprenant des stations de formage et des essais, nécessite le plus souvent entre 6 et 10 semaines. La production proprement dite est rapide.
Activités principales : découpe et formage
Chaque matrice combine des postes de découpe, qui séparent le métal, et des postes de formage, qui le déplacent sans le séparer.
| Fonctionnement | Groupe | Fonctionnalités |
| Effacement | Découpe | Découpe le contour extérieur de la bande |
| Perçage / poinçonnage | Découpe | Perce des trous internes ; la chute est mise au rebut |
| Lancing | Découpe | Découpe la feuille pour former des languettes ou des lamelles |
| Parage | Découpe | Élimine l'excédent de matière sur la bride après l'emboutissage |
| Pliage | Formage | Crée un angle le long d'une droite |
| Bride | Formage | Permet de plier une petite languette ou un petit bord |
| Dessin | Formage | Transforme une ébauche en tasse ou en boîte |
| Frappe de monnaie | Formage | Comprime le métal sous une très forte pression |
| Gaufrage | Formage | Permet de faire ressortir ou d'atténuer un motif, tel qu'un côte ou un logo |
Le frappage est suffisamment puissant pour faire céder le métal, ce qui permet d'aplatir une bavure ou de fixer un pli si solidement que le retour élastique disparaît presque entièrement.
Types de procédés d'estampage
Ces opérations sont regroupées dans différentes configurations de puces, et ce choix influe sur le prix unitaire plus que presque tout autre facteur.
Estampage à matrices progressives
Une bande enroulée avance à travers une série de postes à l'intérieur d'un seul outil ; chaque course actionne tous les postes simultanément, et le dernier poste découpe la pièce finie. L'emboutissage à outil progressif est la méthode la plus rapide pour la production de petites et moyennes pièces en grande série, bien que la bande de support rende les emboutissages profonds difficiles à réaliser.
Estampage par transfert
L'ébauche est d'abord découpée, puis des doigts mécaniques la transportent d'une station à l'autre. Les pièces détachées pouvant être tournées et embouties en profondeur, il s'agit là du processus habituel pour les grands boîtiers.
Estampage à matrice composite
Plusieurs opérations de découpe sont réalisées en un seul passage sur un même poste, comme le découpage et le poinçonnage simultanés d'une rondelle. La planéité est excellente. Le formage n'est pas son point fort.
Estampage à quatre glissières et à glissières multiples
Quatre outils ou plus frappent horizontalement depuis différentes directions. Ce procédé convient aux petits clips et aux ressorts plats comportant de nombreux coudes ; il est généralement utilisé avec un outillage moins coûteux qu’une matrice progressive.
Emboutissage profond
Un poinçon enfonce la pièce brute dans une cavité, formant ainsi des boîtiers de capteurs et d'autres pièces dont la profondeur est supérieure à leur diamètre ; l'emboutissage profond nécessite souvent plusieurs étapes d'emboutissage entrecoupées d'un recuit, notamment pour les alliages plus durs.
Le découpage de précision, qui figure dans la dernière ligne du tableau, utilise un outillage à triple action pour obtenir un bord lisse et parfaitement cisaillé sur les engrenages et autres pièces dont les bords sont soumis à des contraintes réelles.
| Processus | Meilleur volume | Taille de la pièce | Coût relatif de l'outillage |
| Matrice progressive | Haut | Petit à moyen | Haut |
| Matrice de transfert | Moyenne à élevée | Moyen à grand | Haut |
| Matrice composite | Moyen | Petit, plat | Faible à moyen |
| Fourslide | Moyenne à élevée | Petit | Faible à moyen |
| Emboutissage profond | Moyenne à élevée | Gobelets et canettes | Haut |
| Découpage de précision | Moyenne à élevée | Petit à moyen | Très élevé |
Notre position est claire. Si une pièce peut être usinée dans un moule progressif, privilégiez cette méthode plutôt que le transfert, car la pièce reste positionnée sur la bande et son coût unitaire est moindre ; n’optez pour le transfert que lorsque la profondeur ou la taille de la pièce l’impose.
Matrices d'estampage : comment sont-elles fabriquées et quelle est leur durée de vie ?
Une matrice d'estampage est un ensemble de précision plutôt qu'un simple bloc d'acier :
- Poinçon et matrice : les deux moitiés de travail, mâle et femelle
- Plaque de retrait : permet de retirer la bande des poinçons
- Goupilles de repérage : positionner la bande dans chaque station
- Goupilles de guidage : elles permettent de maintenir les deux moitiés alignées à l'intérieur du jeu de matrices
Les plaquettes sont en acier à outils trempé. Le D2, un acier à usinage à froid à haute teneur en chrome commercialisé sous la référence SKD11 dans le cadre de la norme japonaise JIS, est le matériau de prédilection pour l'acier et l'inox, tandis que les plaquettes en carbure conviennent aux séries très longues et aux matériaux abrasifs, car elles conservent leur tranchant bien plus longtemps, à un prix toutefois nettement plus élevé.
La durée de vie d'une matrice dépend davantage du matériau, du jeu et de l'entretien que de la nuance d'acier. Le jeu entre le poinçon et la matrice, défini en pourcentage de l'épaisseur du matériau, détermine à la fois la hauteur des bavures et l'usure du poinçon ; c'est donc le premier élément à vérifier lorsque des bavures apparaissent. Une matrice non affûtée sort des tolérances bien avant de se casser.
L'entretien est compris dans le prix. Demandez à qui appartient l'outil, qui prend en charge l'affûtage et le remplacement des plaquettes, et sur combien de cycles d'utilisation le devis est calculé.
Les presses à emboutir et comment estimer leur tonnage
- Les presses mécaniques emmagasinent de l'énergie dans un volant d'inertie et développent leur pleine puissance vers la fin de la course, ce qui est idéal pour le découpage rapide.
- Les presses hydrauliques développent leur pleine force à n'importe quel point de la course, ce qui convient particulièrement à l'emboutissage profond et aux matériaux épais.
- Les presses servo sont équipées d'un moteur programmable qui permet au coulisseau de ralentir pendant l'opération d'emboutissage. Elles sont plus coûteuses, mais facilitent le travail de l'acier à haute résistance.
Une première estimation pour une station de découpe peut être obtenue à partir d'une formule :
Force = périmètre de coupe × épaisseur du matériau × résistance au cisaillement
Prenons une cornière en acier dont le périmètre découpé est de 200 mm, d’une épaisseur de 2 mm et dont la résistance au cisaillement est supposée être de 300 MPa. Cela donne 200 × 2 × 300 = 120 000 N, soit environ 12,2 tonnes métriques de force de presse pour le découpage seul. Utilisez la résistance au cisaillement réelle indiquée sur le certificat du laminoir, ajoutez chaque poste de poinçonnage et de formage, et prévoyez une marge de sécurité, car une presse à estamper ne doit pas fonctionner à sa limite nominale toute la journée.
Aux États-Unis, les presses mécaniques relèvent de la catégorie OSHA 29 CFR 1910.217, qui définit les règles relatives à la surveillance, à l'inspection et au réglage des matrices.
Quels sont les matériaux les plus adaptés aux pièces embouties ?
La formabilité est primordiale : un matériau solide mais cassant se fissure lorsqu'on le plie, tandis qu'un matériau très souple se déforme lors de la manipulation. Elite Mold Tech réalise l'estampage des cinq familles de matériaux ci-dessous.
| Matériau | Niveaux courants | Pourquoi ce choix ? | Vigilance |
| Acier à faible teneur en carbone laminé à froid | 1008, 1010, 1018 | Faible coût, excellente formabilité | Nécessite un placage ou un revêtement antirouille |
| Acier inoxydable | 301, 304, 316/316L | Résistance à la corrosion ; 301 pour les ressorts | L'écrouissage augmente le retour élastique |
| Cuivre | C110 | Haute conductivité électrique | Il est tendre et se marque facilement |
| Laiton | C260 et modèles similaires | Conducteur, se façonne bien | Hausse du coût des matières premières |
| Aluminium | 5052, 6061 | Poids réduit | Galles sur les outils ; fissures dans l'alliage 6061-T6 au niveau des courbes serrées |
Le sens du grain est tout aussi important que la nuance. Les pliages parallèles au sens de laminage se fissurent plus facilement, en particulier sur l'inox ; il convient donc de demander que la flan soit tourné sur la bobine lorsqu'un pliage est critique.
Règles de conception permettant de maintenir un faible coût des pièces embouties
La plupart des problèmes liés aux coûts sont inhérents à la conception. Vérifiez ces points de départ avec votre fournisseur pour connaître les caractéristiques réelles du matériau et son épaisseur (T) :
- Diamètre du trou : pas inférieur à T, et plus grand pour l'acier inoxydable ou l'acier à haute résistance
- Distance entre le trou et le bord : au moins 2T, sinon la bande se bombe
- Trous près des courbes : évitez de les placer dans la zone de courbe, sinon ils s'étirent et prennent une forme ovale
- Languettes, fentes et encoches : d'une largeur d'au moins 1,5 T
- Rayons des angles des flans : au moins 0,5 T
- Protection anti-déchirure au niveau des plis : de petites encoches situées à la jonction entre un pli et un bord empêchent le tissu de se déchirer
- Sens de la bavure : indiquer quel côté peut présenter une bavure
- Tolérances : ne retenez des valeurs serrées que pour les caractéristiques fonctionnelles
Cette dernière règle est l'un des principaux facteurs de coût dans les plans d'emboutissage. Imposer une tolérance de ±0,05 mm sur chaque caractéristique, alors que la pièce n'est positionnée que par deux trous, peut nécessiter l'ajout d'un poste de réemboutissage ou d'un usinage secondaire sans apporter aucun gain fonctionnel. Elite Mold Tech respecte la tolérance de ±0,05 mm là où cela est essentiel, tandis que les cotes générales peuvent généralement se situer dans la classe moyenne de la norme ISO 2768-1.
Dans quels cas l'estampage est-il moins coûteux que la découpe au laser et le pliage ?
Tout est une question de volume. La découpe au laser et le pliage sur presse plieuse ne nécessitent aucun outillage spécifique ; ainsi, la première pièce coûte à peu près autant que la millième. Avec un moule, le coût est supporté dès le départ, puis chaque pièce est fabriquée pour une fraction de ce prix.
Quantité d'équilibre = coût du moule ÷ (prix unitaire de fabrication − prix unitaire de l'emboutissage)
Testez-le avec deux devis réels. En dessous de ce volume, optez pour la fabrication sur mesure ; au-delà, en particulier pour les pièces commandées à plusieurs reprises sur plusieurs années, privilégiez l’estampage. Le seuil de passage dépend de la taille, du nombre de plis, du matériau et du type de matrice ; il n’existe donc pas de seuil unique valable pour toutes les pièces.
Sur le site d'Elite Mold Tech fabrication de tôles En ligne, les éléments découpés au laser présentent une tolérance de ±0,010 pouce et les pliages de ±0,020 pouce, conformément à la norme ISO 2768-mK, tandis qu’une matrice usinée avec précision permet de reproduire les éléments avec une tolérance de ±0,05 mm (environ ±0,002 pouce). De nombreux programmes fabriquent des prototypes, finalisent la conception, puis passent à la fabrication à l’aide d’une matrice.
L'estampage n'est pas la solution adaptée aux pièces épaisses et tridimensionnelles comportant des saillies et des parois de différentes épaisseurs. Le moulage ou le moulage par injection de métal conviennent mieux à ce type de pièces, comme le montre notre Comparaison entre le procédé MIM et le moulage sous pression explique-t-il, et ces trois itinéraires se situent au sein d’Elite Mold Tech’s production de pièces métalliques options.
De l'appel d'offres au premier article : la gestion d'un projet d'emboutissage
Veuillez joindre ces documents à votre demande de devis :
- Modèle STEP et dessin en 2D avec tolérances et repères
- Type de matériau, état de durcissement et épaisseur
- Volume annuel et montant moyen des commandes
- Finition, revêtement ou traitement thermique
- Fonctionnalités essentielles au fonctionnement, signalées
- Besoins en matière d'inspection : rapport sur le premier article, niveau PPAP ou vérification du gabarit
Les projets prennent généralement du retard une fois que la fabrication des outillages a commencé. Déplacer un trou une fois que l'acier de la matrice a été découpé implique de souder et de réusiner les inserts, un coût qui est rarement pris en compte dans le devis initial ; il est donc préférable de finaliser la conception dès la phase des prototypes.
Des échantillons issus du moule de production sont ensuite mesurés par rapport à toutes les cotes sur une machine à mesurer tridimensionnelle (MMT), et l'acheteur donne son accord avant le lancement de la production en série ; dans le secteur automobile, ce processus est officialisé sous le nom de PPAP. Elite Mold Tech’s Équipe chargée de l'évaluation DFM vérifie les pièces avant d'établir un devis, et son services d'estampage sur mesure l'outillage, la production et la finition.
Questions fréquemment posées
Quelles tolérances les pièces embouties peuvent-elles respecter ?
Elite Mold Tech garantit une tolérance de ±0,05 mm sur les éléments emboutis. Il est possible d'obtenir des tolérances plus serrées grâce au découpage de précision, à des stations de réemboutissage ou à un usinage secondaire, mais chacune de ces techniques entraîne un surcoût. Les dimensions des pièces formées, telles que les angles de pliage, varient davantage que celles des trous percés en raison du retour élastique ; il convient donc de leur attribuer des tolérances distinctes, et de ne les serrer que dans la mesure où l'assemblage l'exige.
Combien coûte un outil d'estampage ?
Cela dépend de la taille de la pièce, du nombre de postes, du matériau et de la durée de vie de l'outil dont vous avez besoin. Un outil de découpage à poste unique est l'option la moins chère, tandis qu'un outil progressif à plusieurs postes pour un support complexe coûte plusieurs fois plus cher. Demandez que le prix de l'outillage vous soit communiqué séparément du prix unitaire afin de pouvoir calculer votre volume de rentabilité.
À partir de quand l'estampage revient-il moins cher que la découpe au laser ?
Dès lors que la quantité totale dépasse le coût de l'outillage divisé par l'économie réalisée par pièce. La découpe au laser et le pliage s'avèrent plus avantageux pour les prototypes et les petites séries, car ils ne nécessitent pas de matrice et une modification de conception ne requiert qu'un nouveau programme de découpe. L'emboutissage est quant à lui plus avantageux pour les commandes répétitives et à grand volume, où le coût de la matrice est réparti sur des milliers de pièces identiques.
L'estampage, c'est la même chose que le pressage ?
Oui. Les termes « emboutissage » et « pressage » désignent le même procédé : une presse rapproche un poinçon et une matrice sur une tôle afin de la découper ou de la former. Selon les régions, on parle de « pièces pressées » ou de « pièces embouties », et ces deux termes apparaissent sur les plans et les appels d'offres. L'emboutissage à chaud de pièces automobiles en acier au bore constitue une variante distincte, réalisée à chaud.
L'aluminium peut-il être embouti ?
Oui. Les nuances plus tendres, telles que la 5052, se prêtent bien à l'estampage et au cintrage, tandis que la 6061 au traitement T6 a tendance à se fissurer lors de cintrages serrés et nécessite généralement des rayons plus grands ou un formage dans un état de dureté plus tendre. L'aluminium provoque également un grippage sur les surfaces des outils ; les matrices doivent donc être en acier poli, recouvertes d'un revêtement ou lubrifiées avec un produit adapté.
Mise en production de votre pièce emboutie
L'emboutissage métallique s'avère rentable lorsque la conception est stable, que le volume est important et que les tolérances sont dictées par la fonction. Commencez par une analyse DFM, comparez un devis pour la fabrication par emboutissage à un devis pour la fabrication à l'aide d'un moule, puis choisissez le type de moule adapté à votre pièce. Elite Mold Tech extraits d'un fichier STEP et d'un dessin, la gestion de l'outillage, de l'emboutissage et de la finition étant assurée en interne.