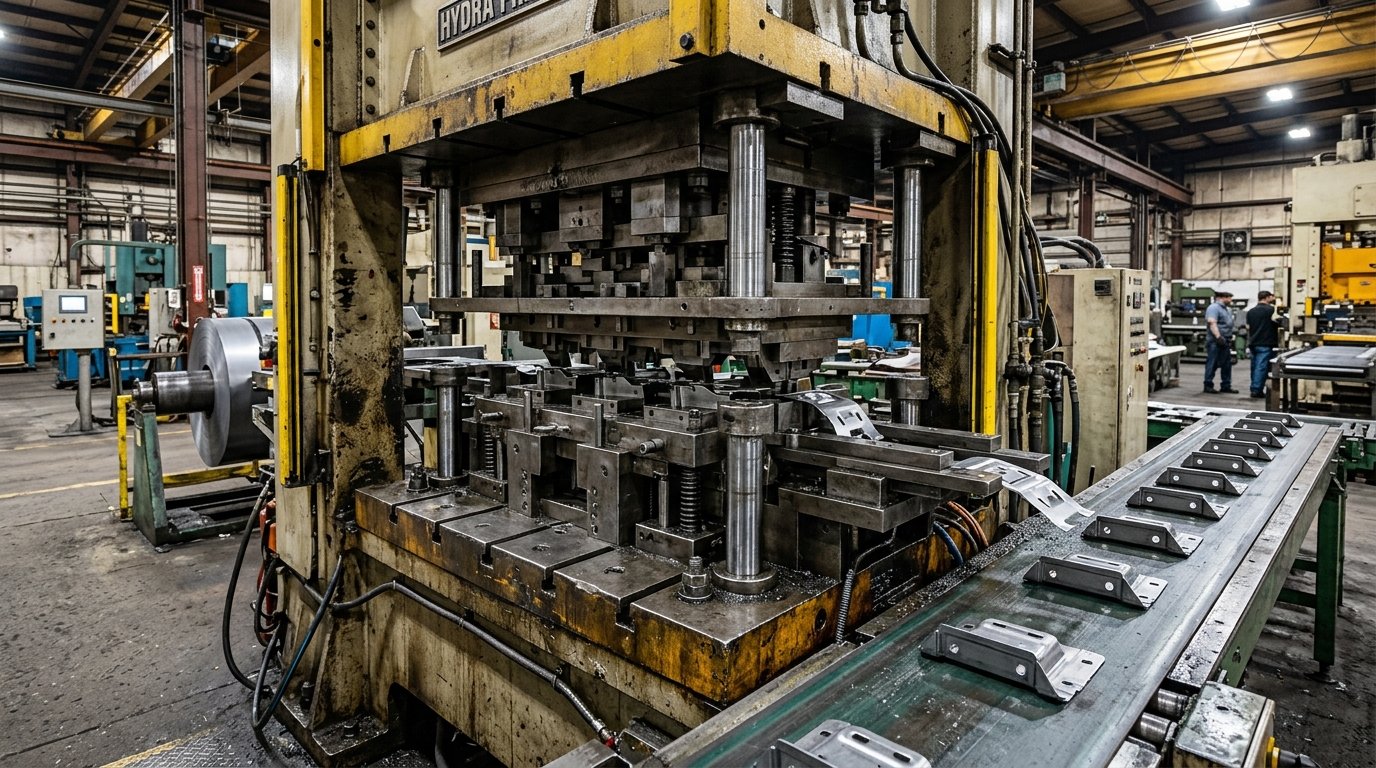
Les matrices progressives conviennent aux pièces de petite et moyenne taille produites en grande série, les matrices à transfert aux pièces de grande taille ou embouties en profondeur, et les matrices composées aux pièces plates qui exigent une excellente planéité et une grande précision entre les trous et les bords. Dans l'emboutissage, c'est d'abord la géométrie qui restreint le choix. Le volume annuel et le budget alloué à l'outillage permettent ensuite de trancher.
Cette comparaison s'appuie sur notre Guide complet sur l'estampage des métaux, qui traite des presses, des matériaux et des règles de conception.
Fonctionnement de chaque dé
Matrice progressive
La bobine est acheminée à travers une série de postes à l'intérieur d'une matrice. Des broches de guidage positionnent la bande, et chaque course de la presse effectue une opération différente à chaque poste : perçage, formage, pliage, puis découpe finale. La pièce reste fixée à une bande de support jusqu'au dernier poste, ce qui permet à une pièce finie de se détacher à chaque course.
C'est ce qui fait de la matrice progressive la solution la plus rapide pour la fabrication de supports, de bornes et d'agrafes. Son point faible réside dans le support lui-même. Une pièce nécessitant un emboutissage profond ou devant pivoter entre deux opérations ne peut pas rester fixée à une bande plate.
Matrice de transfert
La pièce brute est d'abord découpée, soit au niveau de la première station, soit à partir de pièces brutes prédécoupées, puis des doigts mécaniques montés sur des rails de transfert acheminent chaque pièce vers la station suivante. La pièce étant libre, elle peut être retournée, pivotée et emboutie en profondeur. Les stations sont regroupées au sein d'une seule grande presse ou réparties sur une ligne en tandem.
L'outillage de transfert permet de traiter des boîtiers, des coques et de grands panneaux qu'une matrice progressive ne peut pas prendre en charge, mais son fonctionnement est plus lent.
Matrice composite
Une matrice composite effectue plusieurs découpes en une seule course à un même poste, en découpant généralement le contour et en perçant les trous simultanément. Chaque élément étant découpé lors de la même opération, la relation entre les trous et les bords ainsi que la planéité sont excellentes. Les rondelles, les joints d'étanchéité, les cales et les lamelles électriques sont des pièces composites classiques.
Il s'agit d'un outil de découpe. Les possibilités de formage sont limitées, même si une matrice combinée peut ajouter une forme simple à la course de découpe. Les outils composés exigent également une force de compression élevée en un seul coup, car toute la découpe s'effectue en une seule fois.
Progressif, par transfert ou composé : comparaison côte à côte
| Facteur | Matrice progressive | Matrice de transfert | Matrice composite |
| Comment la pièce se déplace | Fixé à la bande de support | En vrac, déplacé avec les doigts | S'arrête à une seule gare |
| Opérations par cycle | Plusieurs, un par station | Plusieurs, un par station | Plusieurs coupes à la fois |
| Pièces courantes | Supports, bornes, pinces | Boîtiers, coques, coupelles embouties | Rondelles, joints, cales |
| Meilleur volume | Haut | Moyenne à élevée | Faible à moyen |
| Prix relatif de l'outil | Haut | Le plus élevé | Le plus bas |
| Vitesse | Le plus rapide | Modéré | Modéré |
| Délai de fabrication des outillages | Plus long | Le plus long | Le plus court |
| Limite principale | Profondeur d'emboutissage, dimensions de la pièce | Rapidité, coût | Petite mise en forme |
Quel procédé d'estampage convient à votre pièce ?
Répondez à ces questions dans l'ordre :
- La pièce nécessite-t-elle un emboutissage profond ou un tournage entre deux opérations ? Optez pour une matrice de transfert.
- La pièce est-elle plate et comporte-t-elle des trous dont la position par rapport au bord est déterminante ? Optez pour une matrice composite.
- S'agit-il d'une pièce de petite ou moyenne taille produite en grande série ? Optez pour un moule progressif.
- Le volume de production est-il faible ou la conception est-elle encore en cours d'évolution ? Envisagez le découpage au laser et le pliage sur presse plieuse jusqu'à ce que la conception soit définitive.
Notre position est claire concernant l'étape 3. Dès lors qu'une pièce formée s'adapte à la bande, l'outillage progressif s'avère plus avantageux en termes de coût unitaire pour une production en grande série, et il vaut la peine de revoir la conception d'une languette ou d'un rayon afin que la pièce s'adapte correctement.
Ce que le choix de la matrice modifie sur votre dessin
Le type de matrice laisse des marques qui doivent faire l'objet d'un accord avant le début de la fabrication des outils.
Une pièce découpée présente une petite marque à l'endroit où elle a été détachée de la bande-support ; sur un bord esthétique ou d'étanchéité, cette marque doit être placée à un emplacement convenu. Des avant-trous peuvent également s'avérer nécessaires. Le sens des bavures doit être indiqué sur tout bord susceptible d'entrer en contact avec les mains ou le câblage.
Les pièces composites ne présentent pas de traces de support, et leur planéité est généralement supérieure à celle d'une pièce progressive de même forme. Si vous avez besoin d'une planéité dépassant la tolérance générale, précisez-le explicitement plutôt que de vous fier à la classe générale définie dans la norme ISO 2768-2. Les pièces de transfert peuvent présenter de légères marques de contact laissées par les doigts sur les matériaux tendres ou polis.
Utilisation des matériaux et chutes
Une bande progressive doit être suffisamment large pour supporter la pièce ainsi que sa bande latérale, et cette dernière est considérée comme un déchet. Sur l'acier à faible teneur en carbone, la perte est minime. Sur le cuivre, le laiton ou l'inox, elle peut déterminer le prix unitaire de la pièce.
Les outils de transfert et les outils composites permettent souvent un emboîtement plus serré des ébauches, puisqu’il n’y a pas de support à alimenter. Demandez à votre fournisseur le schéma de disposition des bandes et le taux d’utilisation du matériau. Deux devis portant sur le même type de matrice peuvent présenter un écart de rendement de quelques pour cent, et cet écart se répercute sur chaque pièce que vous achetez.
Commencer modestement, puis se développer progressivement
S'engager dans la fabrication d'une matrice progressive de grande taille avant que la conception ne soit finalisée est une erreur courante et coûteuse. Chaque modification apportée après la découpe de l'acier implique de réusiner les inserts ou de construire de nouveaux postes.
Une approche par étapes permet d'éviter cela. Commencez par des ébauches découpées au laser et des pliages à la presse plieuse, ou par de simples matrices à station unique, le temps que la conception soit au point et que le volume de production soit validé. Ensuite, fabriquez la matrice progressive pour la production. Les premiers outillages sont en partie mis au rebut, mais cela coûte bien moins cher que de refabriquer un outillage progressif complet.
Les matrices à chargement manuel rapprochent également les opérateurs du point d'opération, ce qui est réglementé aux États-Unis par la norme OSHA 29 CFR 1910.217. Le chargement automatique constitue une raison supplémentaire de passer à un outil progressif ou à transfert dès que le volume le permet.
Coûts d'estampage sur la durée de vie de l'outil
Le coût de l'outillage n'est qu'un premier chiffre. Le prix unitaire, les rebuts, l'entretien et les temps de changement de série s'accumulent à chaque cycle de production.
- Progressif : coût de fabrication élevé, prix unitaire le plus bas et affûtage régulier sur de nombreux postes
- Transfert : la configuration la plus coûteuse, avec automatisation du transfert, prix unitaire modéré et temps de mise en place plus long
- Composite : le moins cher à fabriquer et facile à entretenir, mais dont le prix unitaire augmente à grande échelle car il ne peut pas être moulé
Pour une pièce moulée produite en grande série, l'outil progressif s'avère généralement plus avantageux sur toute la durée de vie de l'outil. Pour une pièce plate produite en série modérée, c'est généralement l'outil composé qui l'emporte.
Questions fréquemment posées
Quelle est la principale différence entre l'estampage progressif et l'estampage par matrice de transfert ?
Dans un outil progressif, la pièce reste fixée à une bande porteuse tout au long de son parcours entre les différents postes. Dans un outil à transfert, l'ébauche est d'abord découpée puis déplacée à l'aide de doigts mécaniques. Cette liberté permet aux outils à transfert d'effectuer des emboutissages profonds et de faire pivoter les pièces, tandis que les outils progressifs fonctionnent plus rapidement et présentent un coût unitaire inférieur.
Dans quels cas faut-il recourir à l'estampage à matrices composées ?
Utilisez une matrice composite pour les pièces plates telles que les rondelles, les joints d'étanchéité et les cales, en particulier lorsque la position des trous par rapport aux bords et la planéité sont des critères essentiels. Toutes les découpes s'effectuent en une seule passe, ce qui garantit la précision des rapports entre les différentes caractéristiques. Ce procédé n'est pas adapté aux pièces nécessitant des pliages ou des emboutissages, sauf si une matrice combinée permet d'ajouter une forme simple.
Quelle matrice d'estampage est la moins chère ?
La matrice composite présente généralement le coût d'outillage le plus bas, car il s'agit d'une station unique ne nécessitant ni alimentation en bandes ni automatisation du transfert. Les matrices à transfert sont généralement les plus coûteuses. Cependant, l'outil le moins cher n'est pas toujours la solution la plus économique, car le prix unitaire, les rebuts et les frais d'entretien s'accumulent à chaque commande.
Un outil à emboutissage progressif permet-il de fabriquer des pièces embouties en profondeur ?
Elle permet de réaliser des emboutissages peu profonds et certaines cuvettes de profondeur modérée, effectués par étapes pendant que la pièce reste sur la bande. Les pièces nécessitant un emboutissage profond, dont la hauteur est nettement supérieure à leur diamètre, ou qui doivent être tournées entre les opérations, sont mieux adaptées à une matrice à transfert. La bande de support limite la profondeur d'emboutissage de la pièce.
Peut-on mourir à la fois par découpe et par moulage ?
Oui. Les matrices progressives et les matrices de transfert découpent et façonnent naturellement à différentes stations. Une matrice composée se contente de découper, tandis qu’une matrice combinée ajoute une opération de formage simple à la course de découpe. Pour les pièces comportant plusieurs pliages ou emboutissages, un outil à plusieurs stations reste le meilleur choix.
Choisir la matrice adaptée à votre pièce
Pour prendre les bonnes décisions en matière d’estampage, il faut commencer par la pièce : les pièces plates et aux contours précis conviennent à l’estampage par emboîtement, les pièces profondes ou de grande taille à l’estampage par transfert, et les petites pièces formées en grande série à l’estampage progressif. Elite Mold Tech’s Ingénieurs DFM examinez la pièce avant de choisir l'outil, et notre services d'estampage de précision fabriquer et exploiter les trois types de matrices. Pour les prototypes et les petites séries, fabrication de tôles comble cette lacune. Chaque itinéraire s'inscrit dans notre production de pièces métalliques capacité, et Elite Mold Tech extraits d'un fichier STEP et d'un dessin.